8.2 高分子回收与可持续工艺
8.2 高分子回收与可持续工艺
本节摘要:面对全球每年数亿吨塑料产量和日益严峻的废弃物压力,高分子回收与循环利用已成为可持续发展的核心议题。机械回收技术最成熟但面临性能降级;化学回收通过解聚回到单体层面,有望实现真正的闭环循环,但技术和经济性仍有挑战。同时,绿色聚合工艺从合成源头降低环境负担,通过水相聚合、生物催化和低能耗反应器等手段减少碳足迹。
本节学习目标
阅读完本节,你应当能够:
- 说明机械回收中"性能降级"的根本原因
- 对比解聚、热解和气化三种化学回收路径的产物和适用范围
- 阐述绿色溶剂替代有机溶剂的三大方向(水、超临界CO2、离子液体)
- 分析化学回收目前面临的经济性障碍和未来突破路径
一、机械回收——最务实但有限度的方案
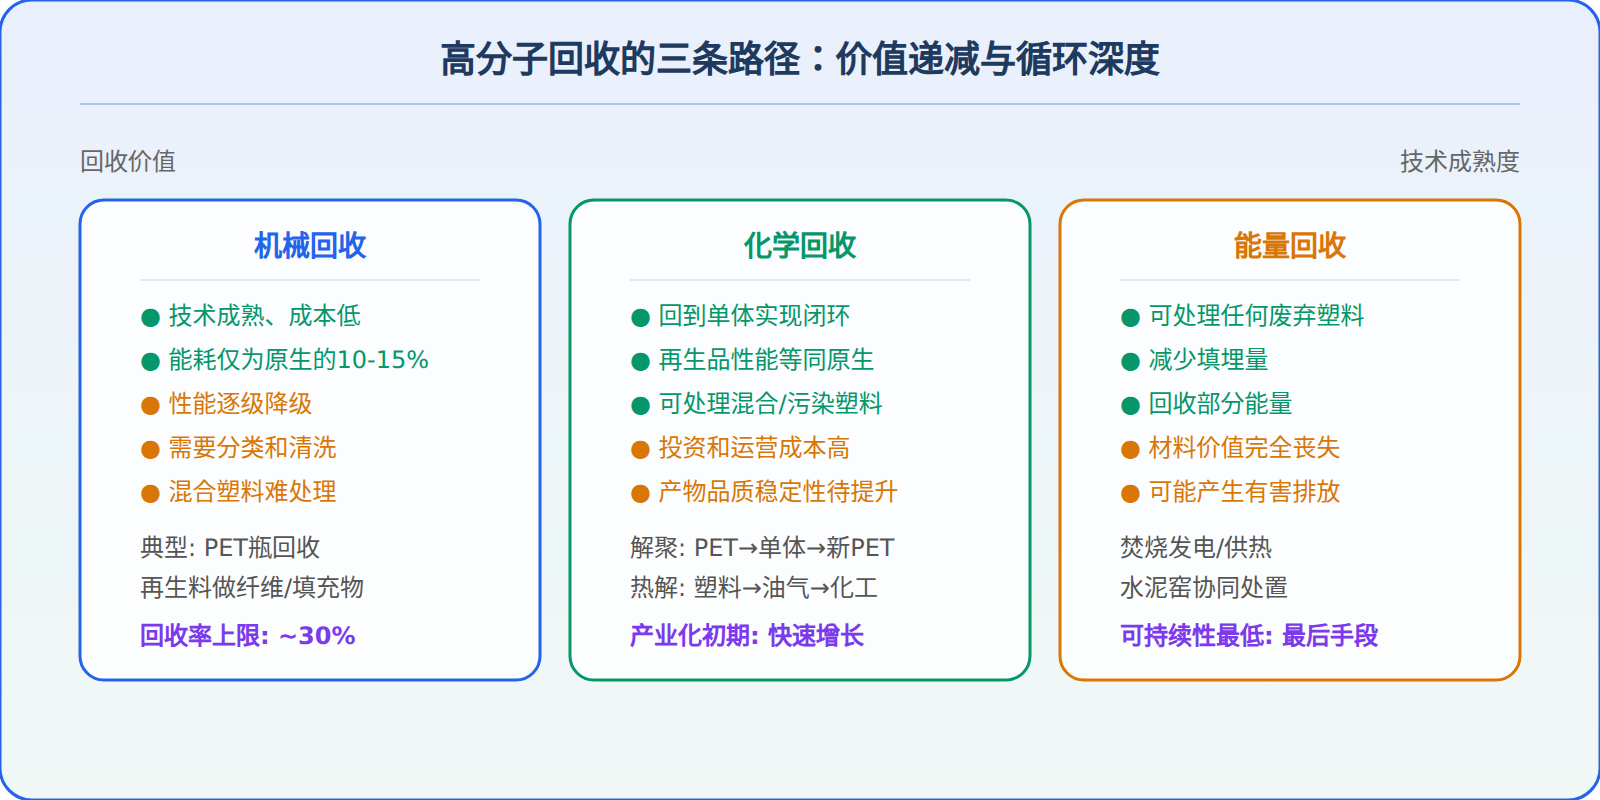
机械回收是当前塑料回收的主流技术路径:将废弃塑料收集、分拣、清洗、破碎、熔融造粒,得到再生塑料颗粒。这个过程只涉及物理形态变化,不改变高分子的化学结构。
机械回收的优势在于技术成熟、成本相对较低、能耗远低于原生塑料生产(回收PET的能耗约为原生PET的10%到15%)。PET饮料瓶是全球机械回收最成功的案例——许多国家建立了完善的瓶-to-bottle闭环回收体系,再生PET可用于纺纤维、造瓶片和食品级包装。
但机械回收有一个无法回避的根本问题:性能降级。每次熔融加工都会导致一定程度的分子链断裂(热降解和剪切降解),加上杂质和污染物的累积,再生料的分子量、结晶度和力学性能逐级下降。通常只能降级使用——一级再生PET瓶回做纤维,二级再生纤维做填充物或土工布,三级可能只有能量回收的价值。这在回收行业被称为"向下螺旋"。
污染问题同样棘手。多层复合包装(如利乐包的纸-铝-塑复合)、混色塑料、含有食品残留的塑料容器等,分拣成本极高,且再生质量差。全球塑料回收率目前仅约9%,大部分最终仍被填埋或焚烧。
回收流中的分拣与鉴别
机械回收的第一步是分拣,而分拣的准确性直接决定再生料质量。工业分拣线通常组合使用多种技术:密度分选利用不同塑料密度差异(PE约0.95、PP约0.90、PVC约1.4、PET约1.35),把塑料分成几大类;近红外光谱(NIR)在线识别透明瓶片的材质,配合高速气阀吹选,是目前瓶级回收的主流手段;静电分选和浮选则用于处理更难分离的体系。热塑性塑料有各自的加工窗口,混入少量PVC(分解温度低)就会使整批PET再生料在加工中发黄降解,因此分拣环节的失误可能毁掉整条回收线。
再生料的应用遵循"分级使用"原则:食品级再生PET需要经过超级清洗和脱污染处理,达到食品接触标准后才能重新用于饮料瓶;达不到食品级的再生料用于纤维(涤纶短纤)、打包带、土工格栅;再降级则做填充或改性材料。欧洲已通过法规要求饮料瓶必须含一定比例的再生料,从需求端倒逼回收体系升级。
二、化学回收——分子层面的"涅槃重生"
化学回收的愿景是将废弃高分子重新解构为分子级别的构件(单体、低聚物或平台化学品),这些构件可以重新聚合为新塑料,实现真正意义上的闭环循环,且再生产品的性能可与原生材料完全一致。
解聚——逆向聚合
解聚是化学回收中最理想的路径,直接将聚合物逆转回其合成单体。PET可以通过甲醇醇解(加入甲醇在催化剂作用下生成对苯二甲酸二甲酯DMT和乙二醇EG),或水解/糖酵解生成对苯二甲酸和乙二醇单体,再重新聚合为食品级PET。日本和法国已有工业化PET化学回收装置投入运行。
解聚的适用范围有限,主要用于缩聚物(PET、尼龙、聚氨酯等),因为缩聚物中的酯键、酰胺键、氨基甲酸酯键可以在特定条件下水解逆转。加聚物(PE、PP、PVC等)的主链C-C键非常牢固,难以通过简单的化学手段选择性断裂为单体。
热解——回到分子碎片
对于加聚物和混合塑料,热解是更现实的化学回收路径。在无氧或限氧条件下加热到400到700摄氏度,高分子裂解为油气混合物(热解油)和少量气体、炭。热解油可以作为燃料或进一步精炼为化工原料。这个路径不要求塑料被预先分类——混合塑料也能处理,但产物组成复杂、品质不稳定,经济效益取决于原油价格。
气化——回到基本元素
在更高温度(800到1200摄氏度)和受控氧气条件下,高分子转化为合成气(一氧化碳和氢气的混合物)。合成气可以用于生产甲醇、氨、合成燃料或发电。气化适用于处理高度污染、无法分类的混合塑料废弃物,但投资巨大、操作复杂。
化学回收目前面临的核心障碍是经济性:建设成本高、规模效应不足、产物品质不稳定、市场竞争不过廉价的化石基原料。但随着塑料废弃物法规趋严和碳定价机制的推广,化学回收的经济可行性正在逐步改善。
化学回收的现实样本:PET糖酵解
把化学回收从概念落到现实,PET的糖酵解(glycolysis)是进展最快的方向之一。PET废瓶片与过量乙二醇在催化剂(如醋酸锌、钛酸酯)作用下加热反应,酯交换使聚合物解聚为对苯二甲酸双羟乙酯(BHET)单体,BHET经过纯化后可以与新乙二醇重新聚合,得到性能与原生PET相当的再生PET。这条路线已经在中试和工业规模上运行,核心难点在纯化——废瓶中的颜料、标签胶、金属残留都会影响BHET的色值和聚合活性,需要多级结晶、过滤和脱色处理。相比之下,PE、PP这类加聚物没有可逆的缩合键,解聚回单体需要高温裂解再精制,能耗和成本远高于PET,这也是为什么目前化学回收的商业化项目高度集中在PET、尼龙、聚氨酯等缩聚物上。判断一种化学回收技术能否落地,可以看三个指标:单体收率、能耗成本和产物纯度——三者都过关才有产业化可能。
三、绿色聚合工艺——从源头减碳
绿色高分子化学不仅关注产品的末端处置,也关注合成过程本身的环境影响。
绿色溶剂替代
传统聚合反应大量使用甲苯、二甲苯等有机溶剂,这些VOCs对环境和工人健康都有害。水是理想的替代品:乳液聚合、悬浮聚合、水相聚合等技术以水为分散介质,从根本上消除了有机溶剂的问题。超临界二氧化碳(scCO2)兼具气体和液体的特性,无毒不可燃,溶解能力可调,在氟聚合物合成中有独特优势。离子液体在室温下呈液态盐状,蒸汽压极低几乎不挥发,是传统溶剂的理想替代品。
绿色催化
传统齐格勒-纳塔催化剂含重金属残留,需要在产物中脱除。茂金属催化剂活性更高、选择性更好、残留更少。生物催化(脂肪酶催化聚酯合成)在温和条件下即可高效进行,选择性极高且无金属污染。可回收催化剂(负载型催化剂、磁性纳米催化剂)可以反复使用,减少废弃物。
低能耗工艺
降低反应温度和压力、缩短反应时间、采用连续流反应器提高传质传热效率,都是降低聚合工艺碳足迹的重要手段。原子经济性——让反应物的每一个原子都进入目标产物——是绿色化学的终极追求之一。
可降解塑料进入回收流带来的新问题
一个容易被忽视的现实矛盾:可降解塑料(PLA、PBAT等)如果混入传统PET回收流,会污染PET再生料。PLA与PET外观相似(都是透明瓶片),但密度接近、红外光谱有差异,分拣设备需要专门配置才能识别;一旦少量PLA混入PET熔融造粒,两者的相容性差会导致再生料发脆、透明度下降。欧洲回收行业已经出现"可降解瓶污染PET回收"的案例,说明材料设计必须考虑整个生命周期中的回收兼容性。行业正在讨论的解决方案包括:统一标识和分拣编码、在堆肥基础设施完善前谨慎推广可降解包装、以及"可回收性设计"(单一材质、易脱墨、易分拣)。
四、循环经济的系统性挑战
高分子回收利用不仅是技术问题,更是一个系统工程。需要前端的产品设计配合(设计易于分拣、单一材质的产品,减少多层复合材料),中端的收集分拣基础设施(高效的分类技术、覆盖广泛的回收网络),以及后端的再生市场(再生材料的质量标准化、品牌商的采购承诺和消费者接受度)。任何一个环节的缺失都会导致整个循环体系的失效。
从经济学角度看,回收体系能否运转取决于"再生料价格-回收成本"的差。原油价格低时,原生料便宜,再生料缺乏竞争力,回收企业亏损;原油价格高或碳价机制落地时,回收的经济性才显现。这也是为什么塑料回收率最高的国家(如德国、日本)普遍采用了押金制、生产者责任延伸(EPR)和再生含量强制要求等制度工具——用政策和法规为循环经济托底。对于工程师而言,除了关注技术本身,还应当理解这些制度环境如何影响材料选择:设计一个包装时,是否易回收、是否含再生料、是否便于分拣,正在从"加分项"变成"必选项"。
温故知新
- 机械回收是最成熟但有限的方案,性能降级是根本瓶颈,混合塑料分拣成本高
- 化学回收有望实现真正的闭环循环,解聚回到单体是最理想的路径,但目前经济性仍需突破
- 热解和气化适用于混合塑料和低价值废弃物,产物品质低于解聚但处理范围更广
- 绿色溶剂(水、scCO2、离子液体)和生物催化是降低聚合工艺碳足迹的重要方向
- 循环经济需要前端设计、中端基础设施和末端市场三方协同,技术只是其中一个维度