6.1 工业制造:切割、焊接、打标与增材
6.1 工业制造:切割、焊接、打标与增材
机器出台的第一站是车间。激光在制造业的四种基本工艺——切割、焊接、打标、增材——本质上都是"把 5.1 节聚焦后的功率密度交给材料处置",区别只在功率密度区间、作用时间与热管理策略。本节把这四种工艺的物理窗口与参数逻辑讲清,前五章的全部努力在这里兑换成切缝、熔深与标记。
四种工艺的物理窗口
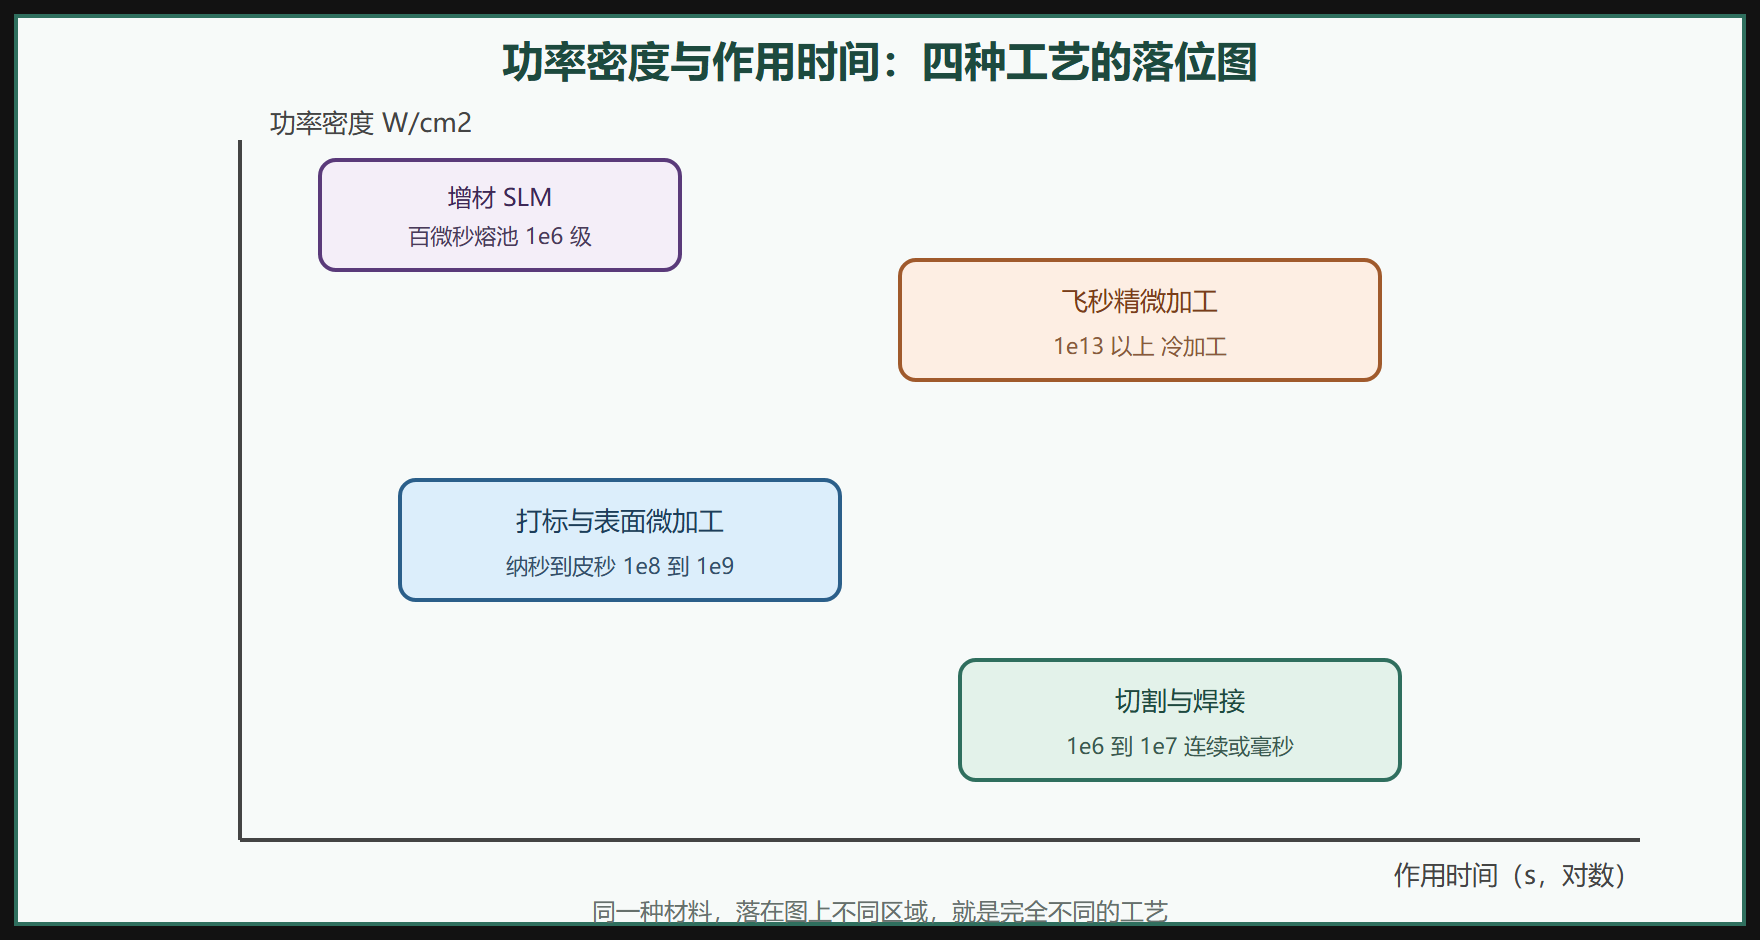
切割:聚焦光斑把材料加热到熔化甚至汽化,辅助气流把熔渣吹走,光束移动形成切缝。连续千瓦级光纤或 CO₂ 激光是主力。关键参数链:板厚定功率与焦斑、材料反射率定波长(铝铜对 1 μm 反射强,需要高功率密度击穿反射壁垒,或改用绿光/蓝光)、气压与喷嘴定挂渣。厚度-功率经验关系:碳钢 1 mm 约 1 kW,每加 1 mm 约再加 1 kW 量级;切缝质量指标(挂渣、粗糙度、垂直度)由焦斑位置(通常在板面下 1/3 板厚处)与速度联合决定。
焊接:热导焊(熔深毫米级,功率密度约 10⁶ W/cm²)与深熔小孔焊(keyhole,10⁷ W/cm² 以上,金属汽化形成钥匙孔,激光在孔内多次反射直达深处,熔深厘米级)。小孔焊的稳定性是工艺核心:孔壁的等离子体羽与熔池流动的耦合会引发气孔与飞溅,常用策略是摆动焊接(振镜让光斑小幅摆动,搅动熔池排气)与复合工艺(激光加电弧,电弧帮激光起弧、激光帮电弧熔透,互补稳定)。
打标:脉冲激光在表面造成汽化去除(雕刻)、变色(退火)或微结构改变。典型配置:20–100 W 纳秒光纤激光(1064 nm 金属)、或紫外 355 nm(塑料与敏感材料"冷加工")。参数逻辑:单脉冲能量定深度、重复频率与扫描速度定节拍、脉宽定热影响区——纳秒 1064 nm 在钢上留轻微热影响区,皮秒/飞秒则"冷"得多(见下)。
**增材(SLM 选区激光熔化):**激光逐层扫描金属粉末床,逐点熔凝成实体。百瓦级单模光纤激光、光斑 70–100 μm、层厚 30–60 μm。核心矛盾是熔池稳定性与缺陷(气孔、未熔合)控制:扫描策略(棋盘分岛、条带旋转 67 度让层间搭接错开)、气氛含氧量(ppm 级控制防氧化)、预热温度都是良率变量。增材把"激光作为工具"推向极致:每一件产品都是几百万个熔池的统计结果。
长脉冲与超短脉冲:热的两副面孔
连续与纳秒激光加工的机理是热过程:吸收→升温→熔化/汽化,热量 inevitably 向周边扩散,留下热影响区(HAZ)。飞秒加工则是另一个世界:脉冲短于电子-晶格热耦合时间(皮秒级),能量在晶格"察觉"之前就已沉积完毕,材料直接以等离子体形式喷出——"冷加工":切缘无重铸层、无微裂纹,脆性材料(玻璃、蓝宝石)也能干净切除。代价是设备昂贵与吞吐量限制。皮秒处在中间带,是工业折中的甜点位(手机玻璃划片、太阳能电池刻蚀的主流)。
三个实战案例
案例一:不锈钢厨具激光焊接替代钎焊。需求:食品级无铅、焊缝美观。方案:2 kW 光纤激光 + 摆动焊接,熔深 1.2 mm,节拍 4 秒/件。关键调试:摆动幅度从 0.4 mm 降到 0.25 mm 消除气孔(熔池搅拌与凝固时间的平衡点),保护气氩改氦减等离子体屏蔽。工艺参数的最终确定,永远是"参数窗口扫描 + 金相切片验证"的循环,5.5 节的台账制度在产线上的名字叫"工艺卡"。
案例二:白车身铝材焊接的反射危机。铝对 1 μm 激光初始反射率高达 90%+,起焊瞬间功率密度不足会被"弹开"。对策:高亮度光纤激光(M²<1.1 保证焦斑)、聚焦略入表面、或直接上蓝光激光(铝吸收数倍提升)。材料波长响应(本节开头的物理窗口)在产线上以"能不能起焊"的面目出现。
案例三:动力电池极耳的"冷"打标。铜箔与铝箔上的二维码,纳秒激光易造成毛刺与穿孔,改用皮秒 355 nm,标记深度 5 μm 无毛刺——质检追溯需求倒逼光源升级,是 3.2 节脉冲技术最直接的产业回报。
易错点与台上直觉
易错一:把功率当唯一参数。同样 3 kW,M²=1.1 与 M²=8 的机器可焊板厚差一截(5.1 节焦斑账)。产线选型时"千瓦数"是最粗糙的指标,焦斑功率密度才是工艺语言。
易错二:忽视保护气与喷嘴。切割质量三成靠光、七成靠气——气压不足挂渣、喷嘴磨损气流紊乱切缝变斜。维护清单里喷嘴是耗材不是结构件(5.5 节周期表)。
易错三:增材良率全押在激光器上。粉末质量(氧含量、粒径分布、球形度)与气氛控制对缺陷的贡献不小于扫描参数——系统问题要用系统方案。
台面直觉:看一条切缝断面,肉眼可读三个参数——挂渣(气流与速度)、粗糙度(焦斑与稳定性)、锥度(焦深与对焦)。一条缝就是一份数据记录,训练自己"读缝"的能力,是工艺工程师的手感。下一站:手术室。
工艺开发的通用方法
四种工艺虽然物理窗口不同,但工艺开发的方法论相通,值得提炼成四步循环。第一步理论预算:按材料的热物性与本节的功率密度窗口,估算所需功率、光斑、速度的起点区间(不是精确解,是搜索起点)。第二步参数扫描:以单因子或小型正交表扫描功率、速度、离焦、脉宽,每个参数点做标准的检验切缝或焊点。第三步检验与量化:金相切片测熔深与气孔率、轮廓仪测切缝粗糙度、拉力试验测焊缝强度——用可量化指标代替目测。第四步窗口固化:把良品窗口的边界与中心写成工艺卡(5.5 节的台账制度在产线的形态),并留出环境变量的补偿余量。这个循环每转一圈,窗口的确定性就高一格。
值得强调的是检验环节的独立投入:很多工厂的工艺开发败在"只打样不解剖"——表面看着漂亮的焊缝,切片后气孔成串。一套金相制样与显微设备(或外送检测服务)的投入,回报率远高于再买一台激光器。激光工艺工程师的核心竞争力,一半是懂光,另一半是懂怎么验证光与材料相互作用的结果。
最后展望一句工艺端的趋势:传感与自适应正在进入加工头——同轴的可见光与红外监测实时看熔池状态,声学与光电二极管听等离子体羽的"声音",算法据此微调功率(5.1 节的反馈与 6.4 节的 AI 在加工头里的合流)。工艺从"开环参数表"走向"闭环质量控",是激光制造未来十年最确定的演化方向。