2.2 焊装对照:四千焊点的老手艺与铆焊胶并用的新乐谱
2.2 焊装对照:四千焊点的老手艺与铆焊胶并用的新乐谱
本节摘要:燃油全钢白车身靠四千多个电阻点焊缝合成型,这是百年沉淀的看家手艺。电动平台的钢铝混合车身让单一焊接失灵,自冲铆接、流钻螺钉、结构胶组成三件套补位;一体化压铸又从源头砍掉成百上千个焊点。本节把连接方式的换代账算清楚。
先数一数车身上的焊点
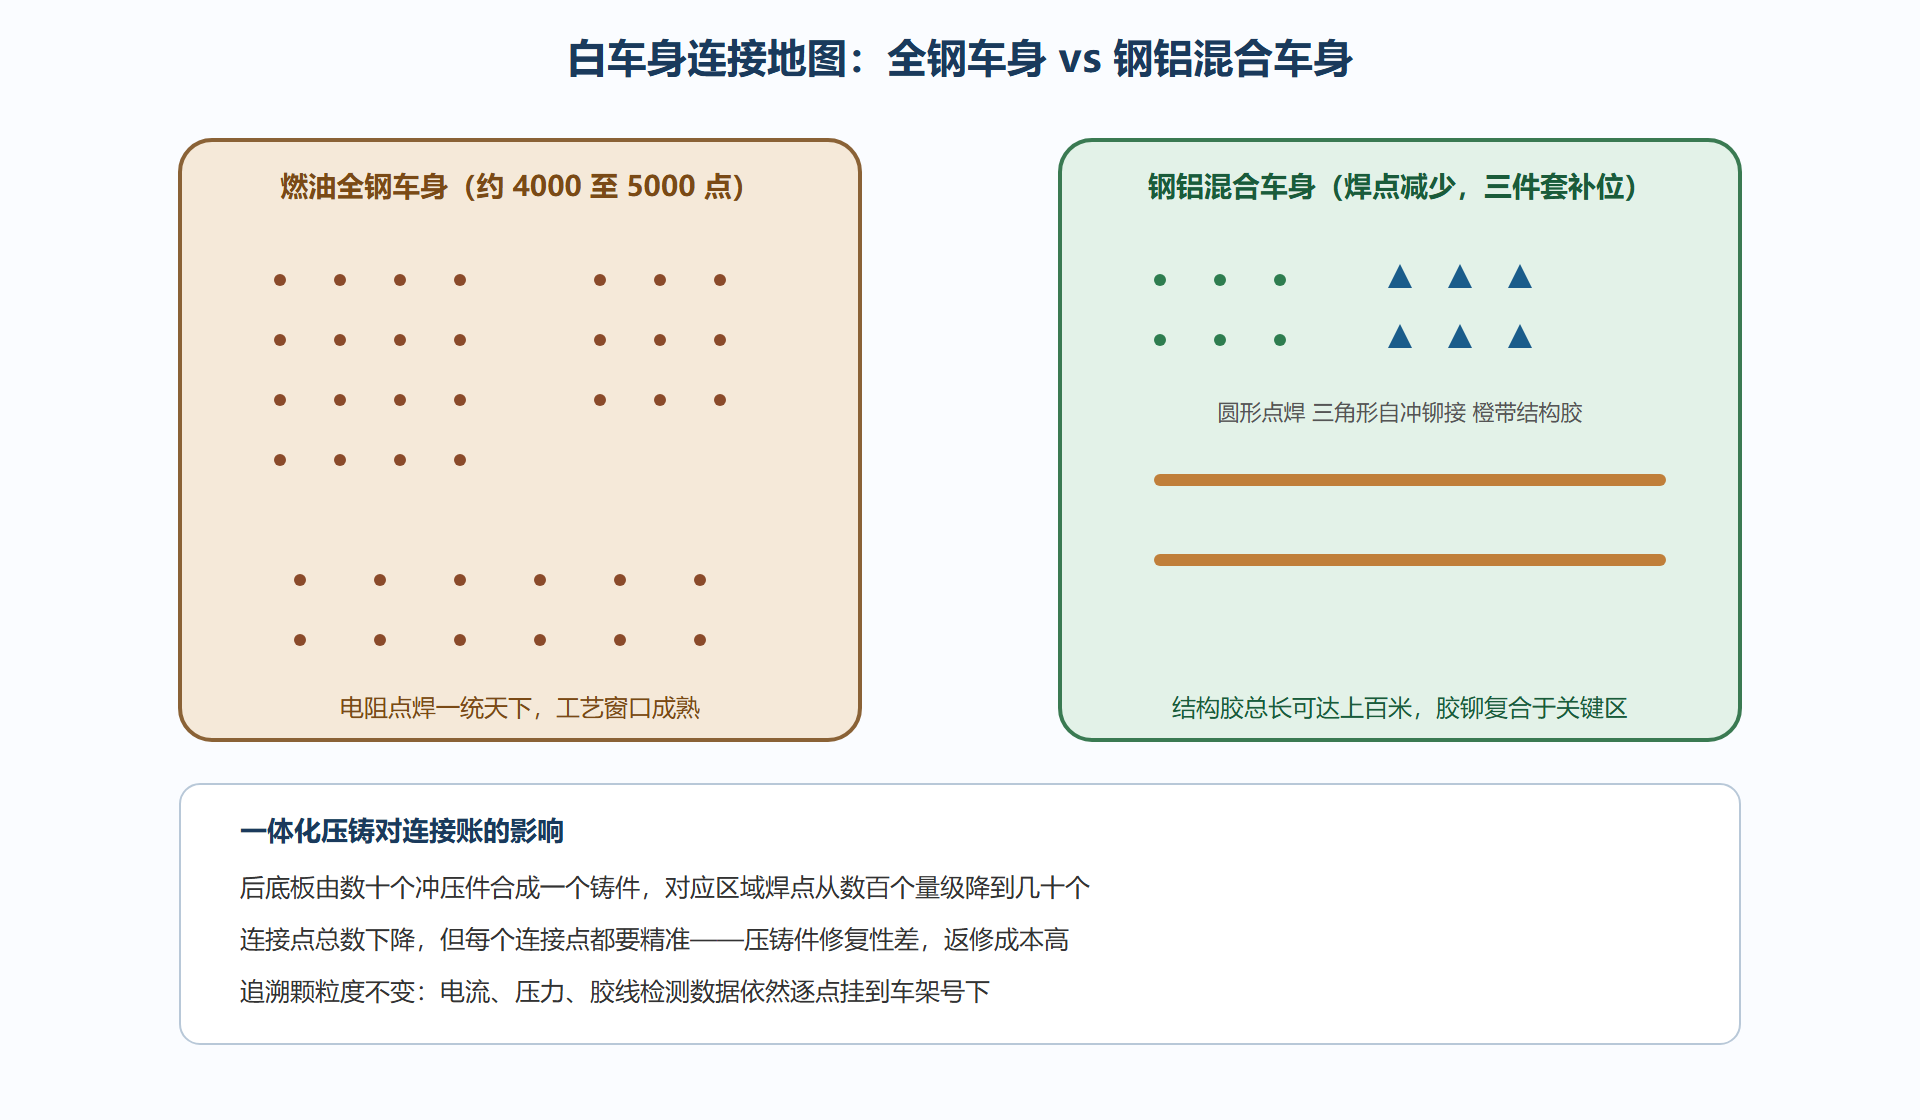
焊装车间是整车厂里机器人密度最高的地方,主线两侧几十台到上百台六轴机器人同时点火,火花如雨。乘用车白车身的电阻点焊数量,行业主流在四千到五千个之间,焊装线的循环时间通常控制在一分钟左右一个车身。点焊的原理朴素:上下两把电极臂夹住两层钢板,通以数千安培的电流,接触电阻在瞬间把贴合面熔出一个直径几毫米的熔核,冷却后即成一个焊点。它的优点是便宜、快、对钢板近乎万能,配合的检测手段(凿检、超声、拉力抽检)也成熟。燃油时代的车身连接质量,几乎就等于"焊点质量"四个字——每颗焊点的电流、电压、通电时间、电极压力都被实时采集并挂到车架号下面,形成可追溯的焊接档案。
电动平台一进来,这套手艺立刻遇到两个新问题。第一个问题是铝:铝合金表面致密氧化膜电阻极高、导热又快,点焊铝需要大电流、短时间、强水冷的设备改造,电极损耗也快得多,纯铝车身会大量改用其他连接方式。第二个问题是异种材料:钢和铝直接点焊,熔池里会生成脆性金属间化合物,接头一掰就断;热成形钢与铝件搭接同样麻烦。而电动车身恰恰是异种材料最密集的——铝外板、钢骨架、热成形门槛、铝合金压铸底板,全在同一个车身上会师。单一焊接工艺的破产,逼出了连接三件套。
铆、螺、胶:三件套各自站哪个岗
自冲铆接(SPR)是钢铝连接的主力:半空心铆钉在数万牛的压力下穿透上层板料,在下层板中扩张成机械互锁,全程不加热,没有熔池也就没有金属间化合物,钢铝、铝铝通吃,疲劳性能还优于点焊。代价是设备吨位大、对下层板料有塑性要求、单点成本高于点焊数倍。流钻螺钉(FDS)负责另一类岗位:螺钉高速旋转钻透下层板料,自攻螺纹锁紧,适合狭小空间单面操作与维修场景,电池包边框与车身的连接常用它。结构胶则是隐形功臣:整台钢铝混合车身的结构胶长度可达几十米甚至上百米,胶层把点焊、铆接这些"点连接"连成"面受力",对整车扭转刚度的贡献可以到一成以上,还顺手封死了钢铝接触面——切断电偶腐蚀的通路。实际车身上,三件套从不单打独斗:胶铆复合(先涂胶再铆接)、焊胶并用(点焊补结构胶)是门槛梁、轮罩这些关键区域的常规配置。
图:白车身连接地图对照——焊点密度与三件套布局
质量门与追溯档案:两条路线的共同底线
连接方式五花八门之后,质量管控反而更需要系统化。点焊有自适应控制——每颗焊点的动态电阻曲线实时比对标准波形,偏出窗口立刻报警;铆接有截面抽检与剩余底厚测量;结构胶有胶线宽度在线视觉检测与拉断抽检。所有数据按车架号归档,一辆钢铝混合车身下线时,它的连接档案里躺着数千条焊接参数、上千个铆接压力曲线和上百米的胶线检测记录。这套档案在燃油时代解决的是召回追溯,在电动时代多了一层意义:电池包周边连接点的完整性直接关联高压安全,任何一颗 FDS 螺钉的扭矩曲线异常都可能拦停整线。设备换了、工艺换了,"每一颗连接都可追溯"这条底线没有换。
💡 关键直觉:看一家工厂的电动化成色,别数机器人,去翻它的连接工艺清单——如果只有电阻点焊,那它造不了钢铝混合车身;如果 SPR、FDS、结构胶的数据系统齐全,即便老厂房也能造出高水准的电动白车身。
本节要点回顾
- 四千焊点的基本盘:全钢白车身靠四五千个电阻点焊成型,参数逐点采集挂接车架号,是燃油时代质量体系的中枢。
- 铝与异材逼出三件套:自冲铆接主管钢铝机械互锁,流钻螺钉负责单面操作与电池包边框,结构胶把点连接连成面受力并阻断电偶腐蚀。
- 压铸减点不减压:一体化压铸让局部焊点从数百降到几十,但连接档案的追溯颗粒度分毫未减,压铸区返修成本反而抬高了对一次合格率的要求。
- 看厂看连接清单:SPR、FDS、结构胶的工艺数据体系是否齐全,是判断一座工厂能否量产钢铝混合电动车身的最快指标。
车身缝合完毕,下一站涂装:五大工序为何纹丝不动,VOC 账本却改了又改?
连接方案选型的一次实战推演
假设你接到一个任务:某电动车型的门槛梁区域,外板是铝合金、内加强件是热成形钢,要求连接点的剪切强度不低于点焊水平、且要阻断电偶腐蚀。逐项过一遍连接三件套:电阻点焊先排除,钢铝熔焊会生成脆性金属间化合物;FDS 流钻螺钉可行但成本高、且螺钉头凸出需要涂装遮蔽;SPR 自冲铆接机械互锁不加热,强度达标,但它是点连接,防腐蚀还差一层。最终方案是复合:先在搭接面涂结构胶(阻断钢铝直接接触、提供面连接刚度),胶未固化时打入 SPR 铆钉(胶铆复合),胶固化后连接点既有铆钉的机械强度又有胶层的连续受力。这一套流程在真实车型上就是门槛梁的标准答案——它体现了现代车身连接的思维方式:不是选一种工艺,而是按部位受力与防腐需求组合多种工艺。
问题:这么多连接数据,售后真能用上吗
能,而且已经高频使用。事故车定损时,维修厂可以调取该车身的连接档案,判断哪些区域是铆接、哪些是焊点、哪些有结构胶,决定切割与焊接的工艺边界;召回分析时,拧紧与焊接曲线帮助工程师在数万条数据里快速锁定异常批次。数据档案的价值在出事那天才兑现,但它在生产线上每一天都在被记录。
问题:为什么不全用结构胶,还要铆钉和焊点
纯胶接对表面状态和固化条件要求苛刻,受力方向上抗剥离能力弱,而且没有自检手段——胶固化后无法从外观判断有没有虚粘。铆钉与焊点既是加强件也是"检查锚点",抽检可以拉断看截面。所以工业答案从来是组合,不是单选。
补一个车间冷知识:焊装车间的机器人数量常被当作自动化水平的招牌,但真正区分新旧产线的是"点数管理"——每颗焊点的位置由离线编程与视觉定位共同锁定,车型切换时全线的焊点地图要整体切换。钢铝混线车型的焊点地图比纯钢车复杂一个量级,因为同一夹具要记住哪些位置是点焊、哪些是铆接、哪些先涂胶。看车间的先进程度,问一句"换一款车型要多长时间",比数机器人实在得多。