8.1 工业制造中的激光
8.1 工业制造中的激光
本节摘要:制造业买激光买的是"每分钟产出多少合格件":切割吃平均功率与光束质量、打标吃峰值功率与重频、焊接吃功率密度与稳定性、精密加工吃超短脉冲的"零热影响"。本节按四类工艺对照器件选型,给出参数量级表与波长-材料吸收的匹配逻辑。
激光加工是激光产业最大的收入来源,占整个激光器市场的半壁以上。工艺对照的钥匙只有两把:能量怎么给(平均功率或峰值功率,4.2 节的换算账)与能量去哪(波长决定材料吸收,热决定影响区)。本节先把波长-材料这张地图铺开,再按四类工艺对照。
波长-材料匹配:加工的第一道选择题
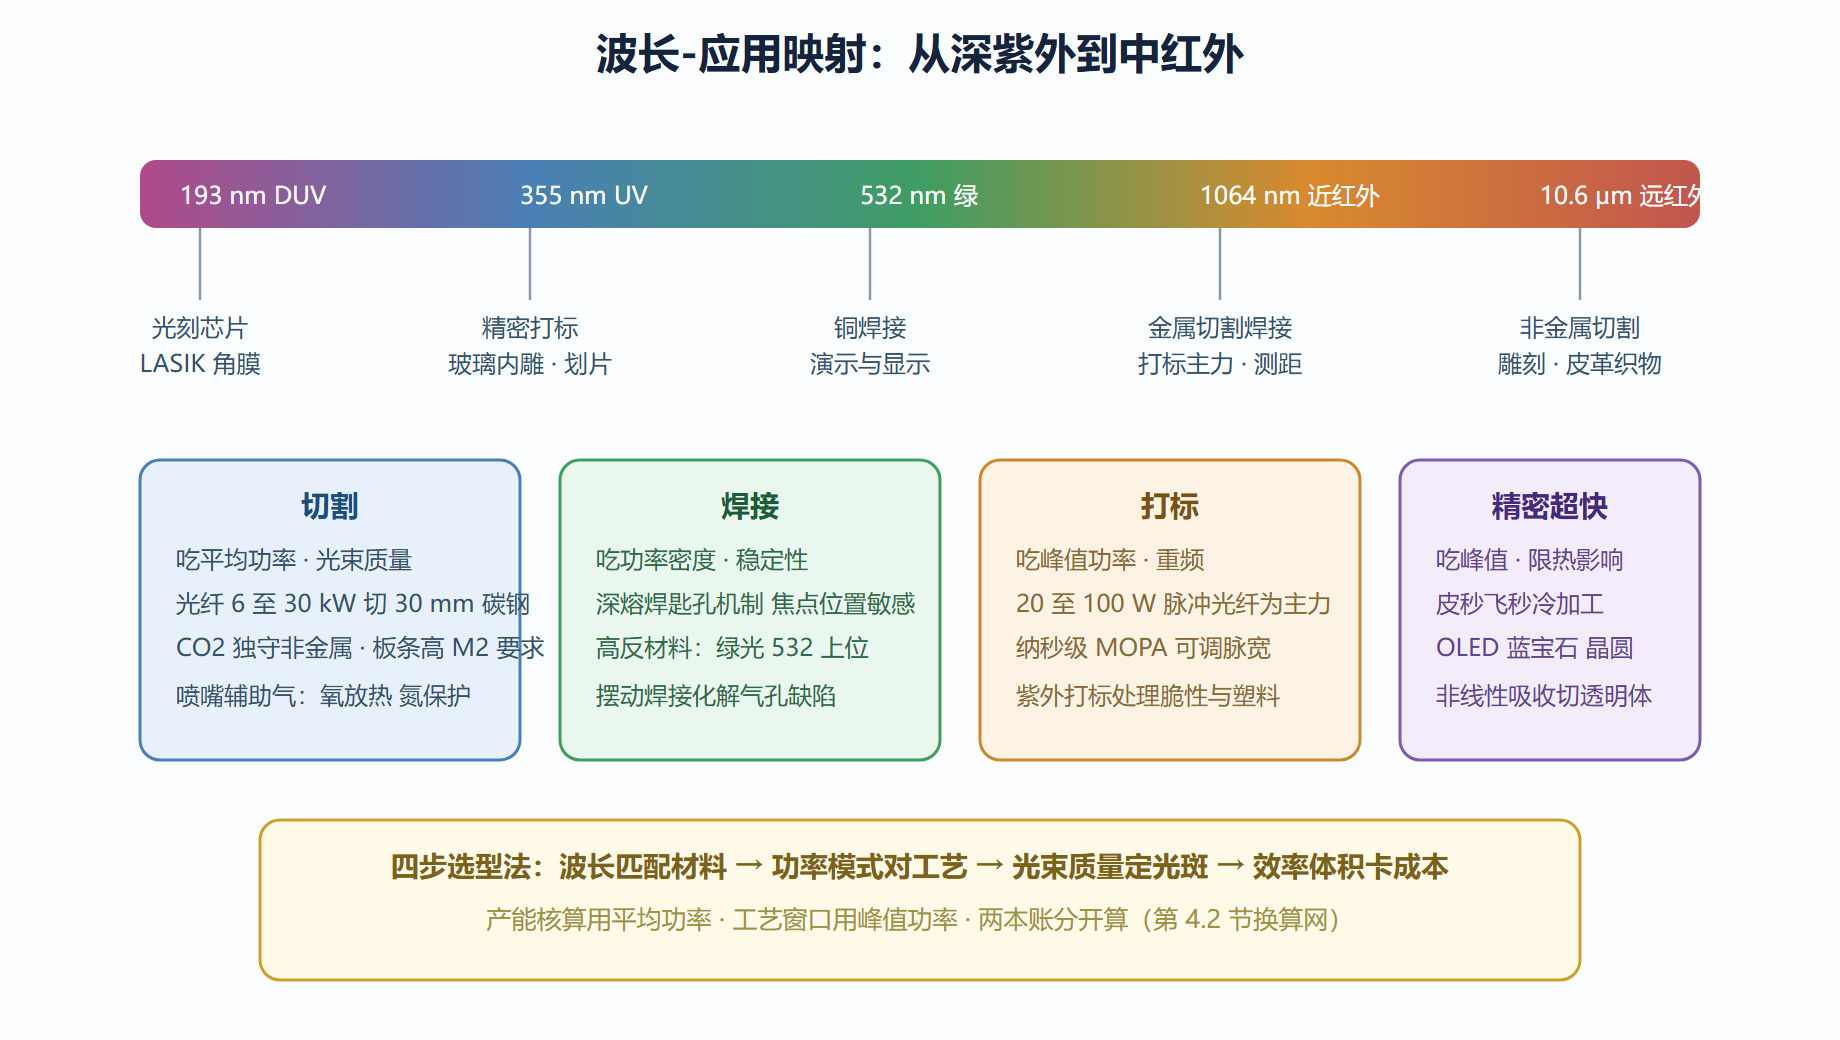
金属对 1 μm 波段(Yb 光纤 1080 nm、Nd:YAG 1064 nm)吸收好(约 30~40%),对 10.6 μm 的 CO₂ 吸收差(常温金属反射率可达 90%+)——所以金属切割从 CO₂ 迁移到光纤激光,物理上是"吸收率 + 电光效率"的双重投票。非金属正好相反:塑料、木材、皮革、玻璃、亚克力对 10.6 μm 吸收极佳(这些材料的分子振动共振恰在远红外),CO₂ 至今统治非金属加工。铜、金、铝这类高反金属对 1 μm 吸收也差(绿光 532 nm 对铜吸收最好——所以电池极耳焊接近年兴起绿光激光路线)。透明材料(玻璃、蓝宝石)对 1 μm 几乎不吸收,常规方法切不动,直到皮秒/飞秒非线性吸收(多光子电离不依赖线性吸收率)开路——超快加工的独门价值。
图:激光波长与主要应用场景的映射地图
四类工艺的参数量级与排错
切割:6 kW 光纤激光切 20 mm 碳钢是当前量产基线,光束质量 M² < 1.8、BPP(光束参数积)< 4 mm·mrad 是准入线——光束质量决定聚焦光斑,光斑决定功率密度,密度决定切缝质量。焊接:深熔焊靠匙孔(keyhole)机制,功率密度须过 10⁶ W/cm² 门槛;高反材料(铜、铝)的反射瞬变曾让 LD 直接焊接屡屡失败,绿光(532 nm 对铜吸收率近 7 倍于红外)与蓝光(450 nm)路线正在接盘。打标:20100 W 脉冲光纤激光(MOPA 结构脉宽 20200 ns 可调)覆盖 80% 需求,金属打黑标(阳极氧化式)要脉宽短、重频高;紫外 355 nm 打标处理塑料与脆性材料的"热损伤零容忍"。超快精密:皮秒/飞秒系统(IR/绿/UV,脉冲能量 μJ~mJ 级)吃下 OLED 切割、玻璃切割、晶圆退火——它的竞争力不在快,而在"热影响区亚微米"的产品良率。
排错视角三例:切面挂渣——功率或焦点偏了(焦点位置每漂 1 mm 切透能力掉一截,查保护镜污染);焊缝气孔——匙孔失稳(功率梯度太陡,改摆动焊接);打标发黄不黑——热累积过头(降脉宽提重频,往"冷"的方向调)。工艺排错的通用次序:先查焦点(最常见)、再查污染(保护镜)、最后查参数(功率/脉宽/速度的三角匹配)。
案例复盘:一条 3 mm 不锈钢切割工艺的开发
背景:客户要求切 3 mm 304 不锈钢,断面光洁、无挂渣,节拍每件 20 s。开发过程按"选型 → 参数 → 验证 → 变式"走完整一遍。选型:3 mm 板厚在 1~6 kW 光纤激光的舒适区内(板厚/功率经验比约 5 mm/kW 起步),选 3 kW 单模光纤激光,M² ≤ 1.3;辅助气用氮气(保护断面不氧化发黑,代价是惰性气价格)或氧气(放热助熔,速度快但断面氧化)。参数初值:聚焦光斑 60 μm、焦点位于板面下 1/3 板厚(约 1 mm)、喷嘴孔径 1.2 mm、氮气压力 12 bar、切割速度试切 3.5 m/min。第一刀结果:下缘轻微挂渣。解读:能量在下缘不足或气流未带走熔渣——把速度降到 3.0 m/min 并把焦点下调 0.3 mm,挂渣消失。验证:连续切 50 件,断面粗糙度 Ra ≈ 8 μm、尺寸稳定(±0.05 mm),节拍 14 s/件,余量 30%。变式:换 6 mm 板则功率升到 4.5 kW 且焦点再下移;换铝板则要处理高反射(降功率起弧、用防反光镜片)——同一台机器,换材料即换一套参数三角(功率/速度/焦点),工艺开发的本质是给每种材料配齐这张三角。
这则案例的通用价值在于排错次序:挂渣先调焦点与速度(免费),不行再查保护镜污染(廉价),最后才怀疑功率衰减(昂贵)。工业现场 80% 的"切不好"止步于前两步。
产能与成本:采购单背后的两笔账
产能账:有效加工时间占比是隐形大头——交换台上下料 10 s、穿孔 1~3 s/孔(厚板逐层穿孔更久)、空移路径优化,实际利用率常低于 60%。评估一台激光切割机的真实产出要用"秒停分析":把每个工件的时间拆成穿孔/切割/空移/上下料四段逐项压缩,而不是简单提高切割速度——速度提上去、穿孔拖后腿是新手最常踩的坑。
成本账:光纤激光的电光效率 40%+,同功率下电费只有 CO₂ 的三分之一;CO₂ 的镜片(输出窗、聚焦镜)耗材每年数万元,光纤的散射式保护镜片便宜一个量级;超快系统的单件成本最高(ps 级 100 W 整机百万元级),但它切 OLED 精密件的良率优势折算回单片成本反而更低——成本比较的单位是"每合格件",不是"每台机器"。这三笔账连同 8.1 节开头的选型四步法,构成一张可以带进采购会议的决策网。
材料谱系速查:Beyond 钢铁
切割工艺的另一半地图是非金属与特种材料,各自带着独立的参数逻辑。亚克力(亚克力板雕刻与切割):10.6 μm 吸收极佳,断面火焰抛光效果是 CO₂ 的独门卖相;木材与皮革:CO₂ 低功率高速,烟尘排除决定质量上限;玻璃与蓝宝石:1 μm 线性吸收近乎为零,皮秒红外的多光子吸收 + 裂片工艺(先内部改质再机械掰断)是当前量产解;陶瓷:纳秒红外或皮秒,热影响控制是良率命门;复合材料(碳纤维板):树脂基体与碳纤维的吸收/烧蚀阈值不同步,皮秒紫外"先切树脂后切纤维"的分步策略是行业主流答案。这张谱系的通用规律值得点破:材料越"新",波长与脉宽的匹配窗口越窄,超快与非线性的出场率越高——激光加工的工艺前沿永远在材料清单的最后一行。
FAQ:两个问题 切割中板面起伏与热变形让喷嘴-板距实时变化,电容传感器测距并驱动 Z 轴跟随,把焦点位置锁定在 ±0.05 mm 内——焦点漂移 0.5 mm 就足以让 3 mm 板切不透。随动系统与激光器同等重要,排错时先查它。
问:激光焊和氩弧焊怎么选? 热输入大、厚板、现场作业:氩弧焊便宜可靠;薄板、精密、低变形、自动化产线:激光焊(热影响区窄一个量级、速度高数倍)。两者在汽车车身产线的组合(激光焊车身 + 氩弧焊底盘)就是"按边界分工"的范例。
本节要点回顾
- 波长-材料匹配是第一决策:金属吃 1 μm、非金属吃 10.6 μm、高反铜吃 532/450 nm、透明材料只能靠超快非线性;
- 四工艺参数向量:切割要平均功率与 M²、焊接要功率密度与稳定、打标要峰值与重频、超快要零热影响;
- 选型四步法:波长 → 功率模式 → 光束质量 → 效率体积;产能用平均功率算、工艺窗口用峰值功率调;
- 排错次序:焦点 → 保护镜污染 → 参数三角(功率/脉宽/速度)。