10.1 细胞与基因治疗工艺:CAR-T与AAV的生产逻辑
10.1 细胞与基因治疗工艺:CAR-T 与 AAV 的生产逻辑
本节摘要:细胞与基因治疗把工艺逻辑推向两个极端:CAR-T 自体疗法是"患者即批次"的闭环供应链——采集患者细胞、体外改造扩增、质检后回输,供应链绕着人转;AAV 基因治疗载体则回归量产逻辑,但纯化要面对空壳颗粒分离、效价定义等全新考题。老框架(培养、纯化、QC、GMP)依然是地基,但每块砖都换了摆放方式。
第 1.2 节给 CGT 留了个"工艺换轨"的悬念,本节兑现:先拆 CAR-T 的个体化闭环,再看 AAV 载体的量产路线。两条线的共同点是——第 2 到 9 章的概念全部在场,只是被重新排列组合。
CAR-T:供应链绕着人转
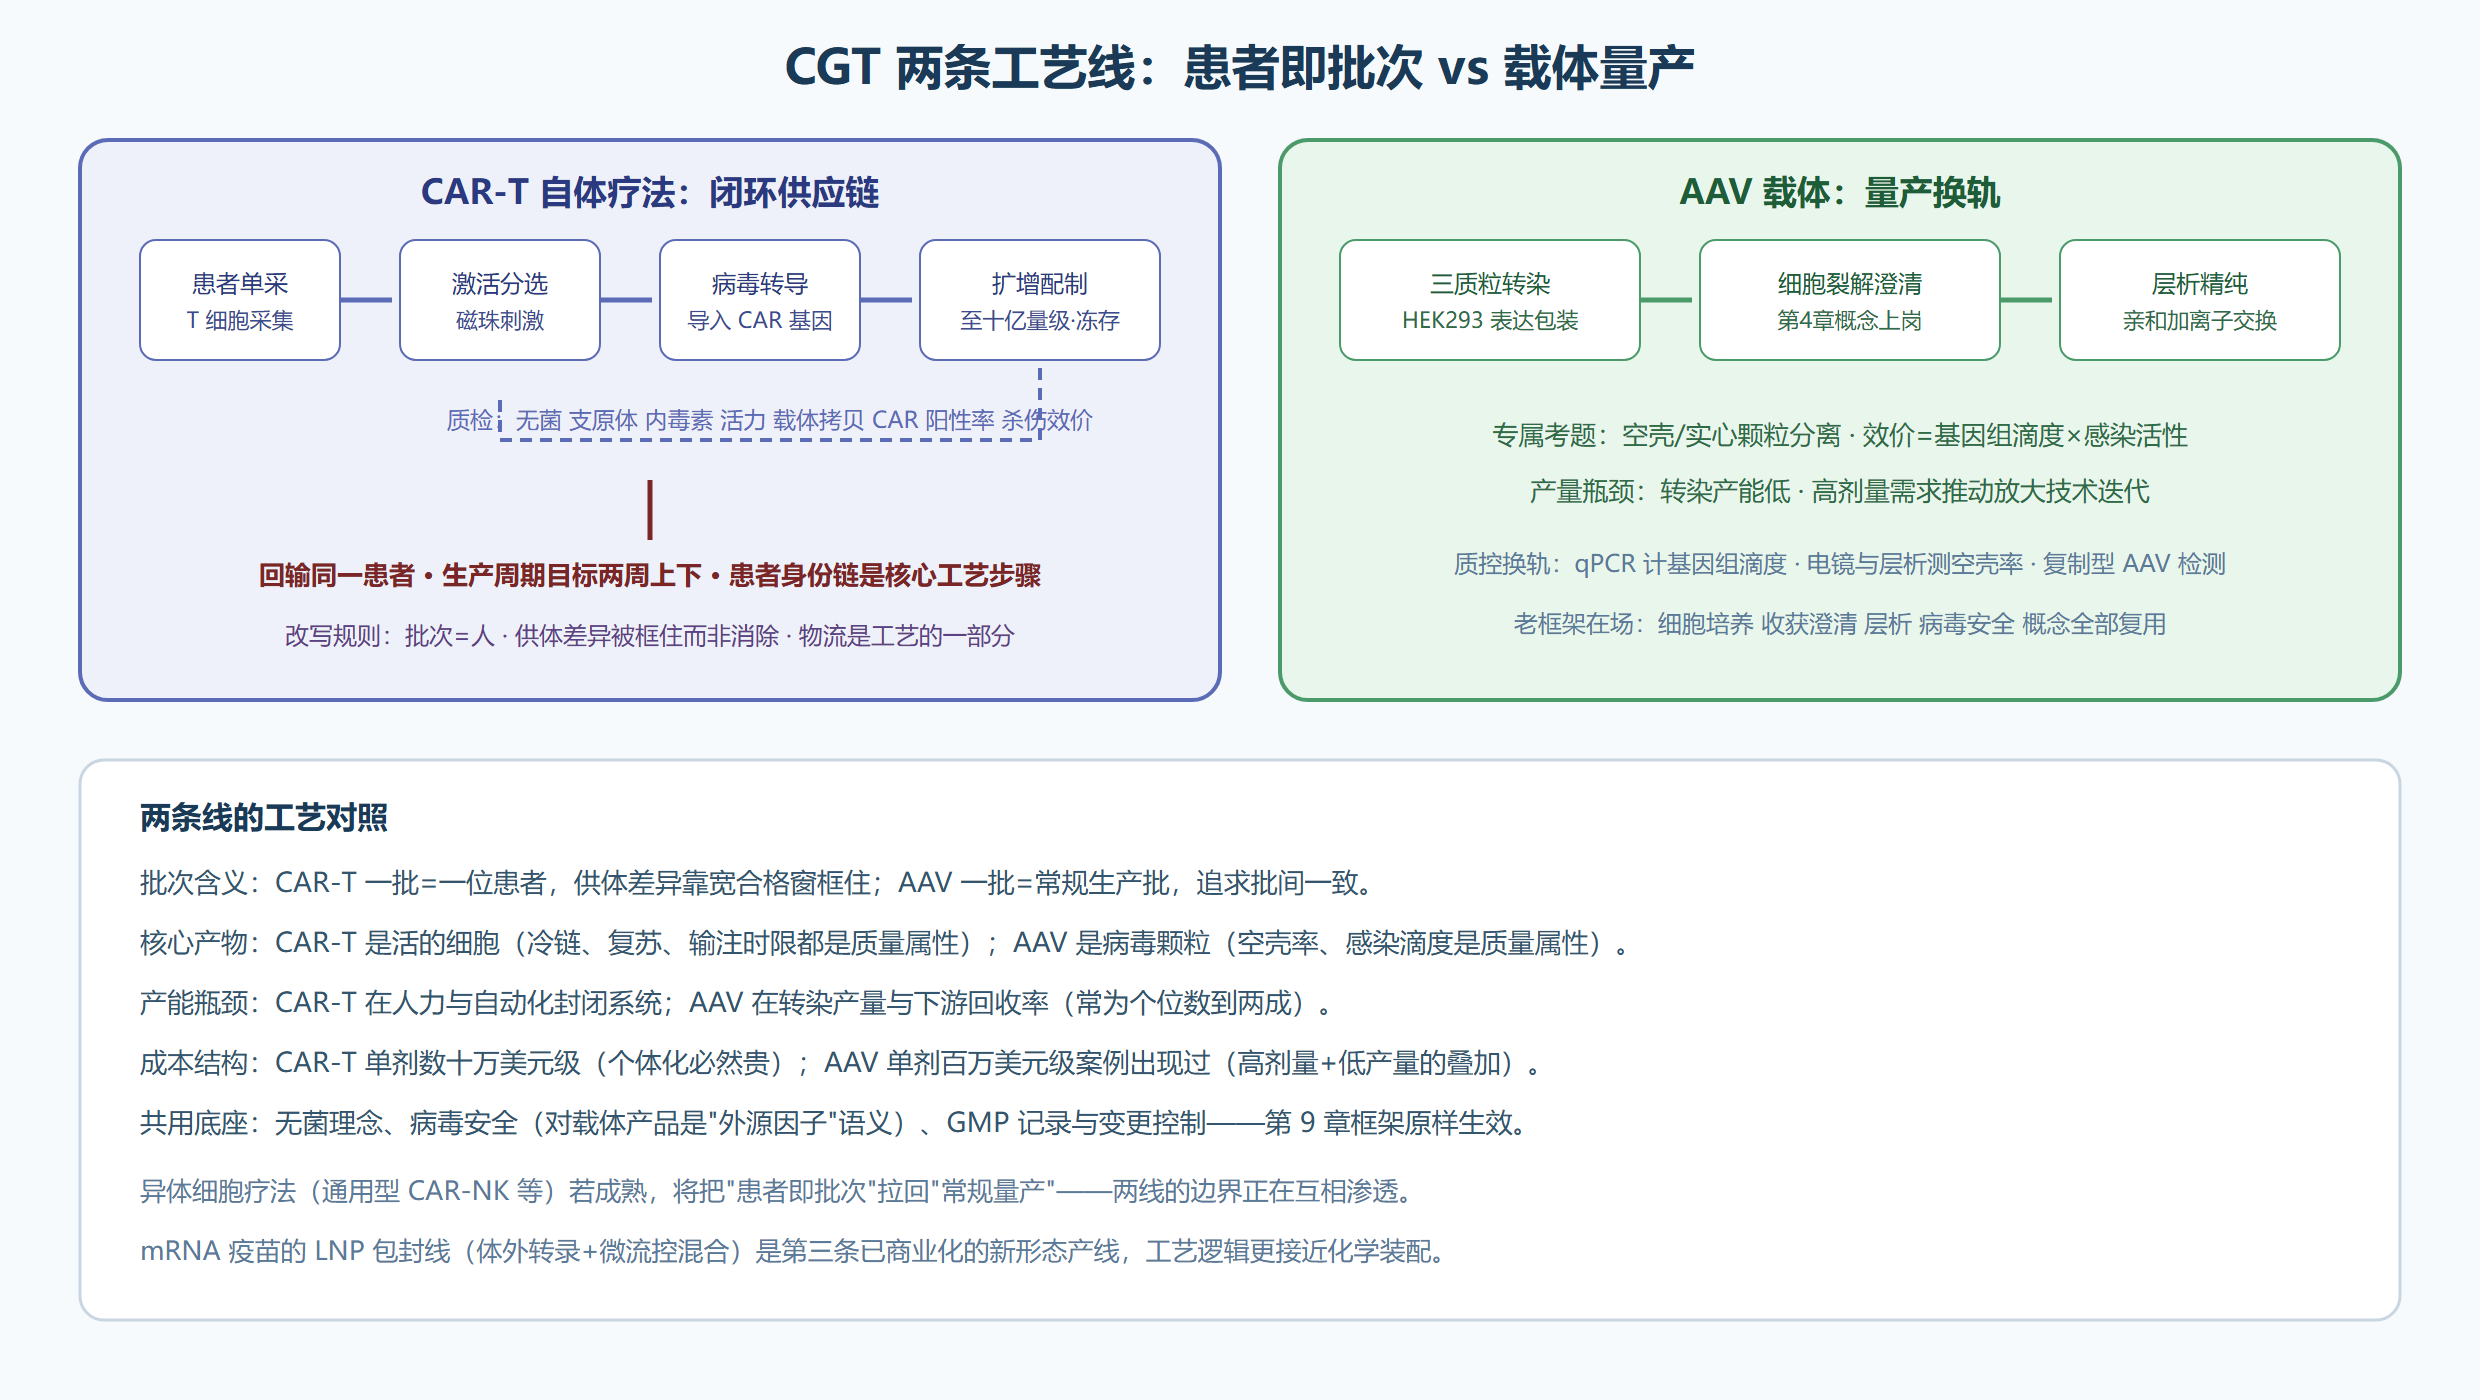
CAR-T 的工艺闭环从患者开始:单采血液成分术采集患者的 T 细胞 → 分选激活 → 病毒载体(γ 逆转录病毒或慢病毒)把编码嵌合抗原受体的基因转入 → 体外扩增到十亿量级 → 洗涤配制、冷冻保存 → 质检合格后回输同一患者。每个环节都有老朋友:激活与培养用的是第 3 章的细胞培养原理(贴壁换悬浮、参数控制换培养袋与摇床模块);基因转入依赖病毒载体生产(这也是独立的一条工艺线);质检涵盖第 7 章的框架——无菌、支原体、内毒素、活细胞数与活力、载体拷贝数、以及 CAR-T 特有的效价(杀伤实验)与免疫表型(CD3、CAR 阳性率)。
被改写的是三条老规则。批次概念:一批药就是一位患者,供体间差异是产品的"天然属性",工艺设计的任务从"消除批间差"变成"框住个体差异"——所有关键工序的合格窗口都要足够宽以容纳不同患者的细胞质量。时间即质量:患者等不起,行业把生产周期从最初的一两个月压到两周上下,物流链(采集运到工厂、成品运回医院)成为工艺的一部分,冷链与单件包装的真空白板直接写进产品质量账。防差错体系:患者身份识别从"生产辅助"升格为"核心工艺步骤"——两个患者的产品若混淆是致命事故,条码、隔离区域、双人复核构成的身份链是审计重点。自动化封闭系统(套袋式模块化工作站)是当前的产业主攻方向:把操作从开放手工改成密闭管路,既降人力又降污染风险。
图:CAR-T 与 AAV 的两条工艺线
案例走查:一例 CAR-T 订单的供应链时刻表
背景:某患者完成淋巴细胞清除化疗前的两周,治疗中心向生产工厂下达订单。操作:工厂同步启动四条线——单采血安排与冷链运输窗口锁定;生产线上细胞接收、激活、转导、扩增按排程倒排;QC 线把无菌快检(快速培养法)、活力、载体拷贝、CAR 阳性率与效价检测排进生产间隙;放行与冷链运输回程与医院的清化疗程对齐。结果:从单采到回输控制在两周出头,任一环节的延误都会直接顶撞患者的化疗窗口。解读:传统药的供应链优化追求库存与成本,CAR-T 的优化目标是"时间即安全"——库存是活细胞,保质期以天计,延误的代价由患者身体支付。变式:若患者细胞起始质量差(疾病进展导致 T 细胞耗竭),工艺要有预案(调整激活方案或剂量),这也是个体化工艺与固定工艺的深层差别。
常见问题
问题一:为什么 AAV 的空壳率这么难压?
空壳与实心颗粒的物理差异极小(同为二十几纳米、表面性质几乎相同),只有密度与电荷的微弱差别可用,所以要靠密度梯度或精细的离子交换条件去"挑"——纯化难度的本质是目标物与杂质太像。
问题二:异体(现货型)细胞疗法会取代自体 CAR-T 吗?
方向上是互补而非取代:异体产品把"患者即批次"拉回常规量产逻辑,成本与可及性大幅改善,但面临免疫排斥与体内存续时间的挑战。自体路线在疗效持久性上仍占优——两条路线的竞争本质上又是 1.2 节那句老话:分子(细胞)形态决定工艺与商业形态。
AAV:量产逻辑下的新考题
AAV 基因治疗载体走的是量产路线,但每一步都遇到"换轨"。上游主流是三质粒瞬转 HEK293:一个质粒带治疗基因与两端 ITR、一个带 Rep/Cap 辅助基因、一个带腺病毒辅助功能——共转染后细胞组装出 AAV 颗粒。转染路线的产能天花板明显(每细胞有效颗粒常为千到万级),放大方案(悬浮适应、灌流捕捉、稳定的包装细胞系)是当前产业竞赛的焦点。下游的标志性难题是空壳率:组装线上产生大量不含治疗基因的空壳颗粒,它们既稀释剂量又有免疫原性风险,必须用密度梯度或阴离子交换把实心颗粒从空壳里"挑"出来——空壳率是 AAV 放行的专属指标(常见要求控制在百分之几的量级)。效价的定义也换轨了:常规药测浓度,AAV 要同时报基因组滴度(qPCR 或数字 PCR 数颗粒里的基因拷贝)与感染活性(感染性滴度),两者之比才是真实的"有效剂量"。
这些考题让 AAV 工艺成为"老框架 + 新参数"的最佳教材:培养(第 3 章)换细胞系、收获(第 4 章)加核酸酶降黏、纯化(第 5 章)换亲和配体(AAV-X 类填料)、质检(第 7 章)换指标——但"每一步有明确杂质对象、每个限值有暴露量逻辑"的方法论原封不动。学习 CGT 的正确姿势由此清晰:不是抛弃前九章,而是带着框架进新场景,把参数与指标重新填表。
问:封闭自动化工作站的价值在哪里?
它把人工开放操作改成密闭管路里的模块化流程:污染风险、人工误差与人力成本同时下降,且每台设备就是一个标准化的"工艺黑箱",跨厂转移时一致性极好。对个体化产品,自动化是把"手工艺"变成"制造业"的关键一步——CAR-T 产能瓶颈的答案大概率在这里。
问:转导用的病毒载体算原料还是药物?
算关键原料(起始物料):它是 CAR-T 生产的核心功能组件,但本身另有完整的生产工艺、细胞库与质量控制体系——载体厂与细胞厂形成两级供应链。监管对它的追溯要求等同药品级:载体批次的谱系、效价与外源因子检测记录都要随产品档案走,1.2 节说的"家族互相渗透"在供应链层面再次上演。
问:CGT 的放行逻辑与传统药差在哪?
传统药靠"批一致"放行:对照历史窗口与规格判定。CAR-T 的批就是患者本人,没有历史窗口可比——放行靠"规格达标加过程证据":活力、纯度、载体拷贝、CAR 阳性率、效价各指标在合格窗内,加上全流程身份链与参数记录完整。这里的合格窗来自临床数据划定的安全有效边界,而非批间统计——产品定义方式变了,放行的统计哲学也随之换轨。
小结:CAR-T 改写批次、时间与防差错三条规则——患者即批次、周期即质量、身份链即工艺;AAV 保量产逻辑但换考题——空壳率、双滴度效价、转染产能瓶颈;两线的共同底座仍是第 7、9 章的质量框架。下一节把"批式"本身放进手术台:连续生物工艺。