3.2 常压塔切割:从石脑油到重柴油的温度标尺
3.2 常压塔切割:从石脑油到重柴油的温度标尺
本节摘要:常压塔是全厂原料分配的分叉口,切割方案用一组温度边界定义:塔顶石脑油初馏点约 40℃(实沸点约 180℃ 止)、煤油 180260℃、轻柴油 260350℃。边界往上抬一点,柴油就多一些、石脑油就少一些。本节给出完整的切割温度对照、塔顶系统与侧线汽提的配置逻辑,并教你用"物料平衡 + 温度标尺"估算产品分布。
切割方案是产品清单的物理翻译
第 1 章说过,产品清单决定工艺。落到常压塔上,"决定"的具体形式就是一组切割温度。工业惯例用实沸点(TBP)温度描述切割边界,塔内实际操作温度因塔板效率与回流影响会略有偏移,但叙述和设计都以实沸点口径为准。一张标准的常压切割对照如下:
| 馏分 | 实沸点区间 | 沸点范围说明 | 主要去向 |
|---|---|---|---|
| 塔顶气+液化石脑油 | <40℃ | 常温气态 | 燃料气、液化气深加工 |
| 轻石脑油 | 40~90℃ | 轻组分集中 | 异构化、调和辛烷值 |
| 重石脑油 | 90~180℃ | 重整进料窗口 | 催化重整产芳烃与氢 |
| 喷气燃料(煤油) | 180~260℃ | 航煤窗口 | 航煤加氢精制 |
| 轻柴油 | 260~350℃ | 柴油窗口 | 柴油加氢精制 |
| 常压重油(塔底) | >350℃ | 常压不汽化 | 减压蒸馏 |
两个数字值得刻在脑子里:180℃ 是石脑油与煤油的界线,350℃ 是常压塔的切割上限。上限不是随意定的——后面会看到,350℃ 以上再加热,重油里的热敏感分子开始裂解结焦,常压路线就走到了尽头。
塔顶系统:被低估的关键部位
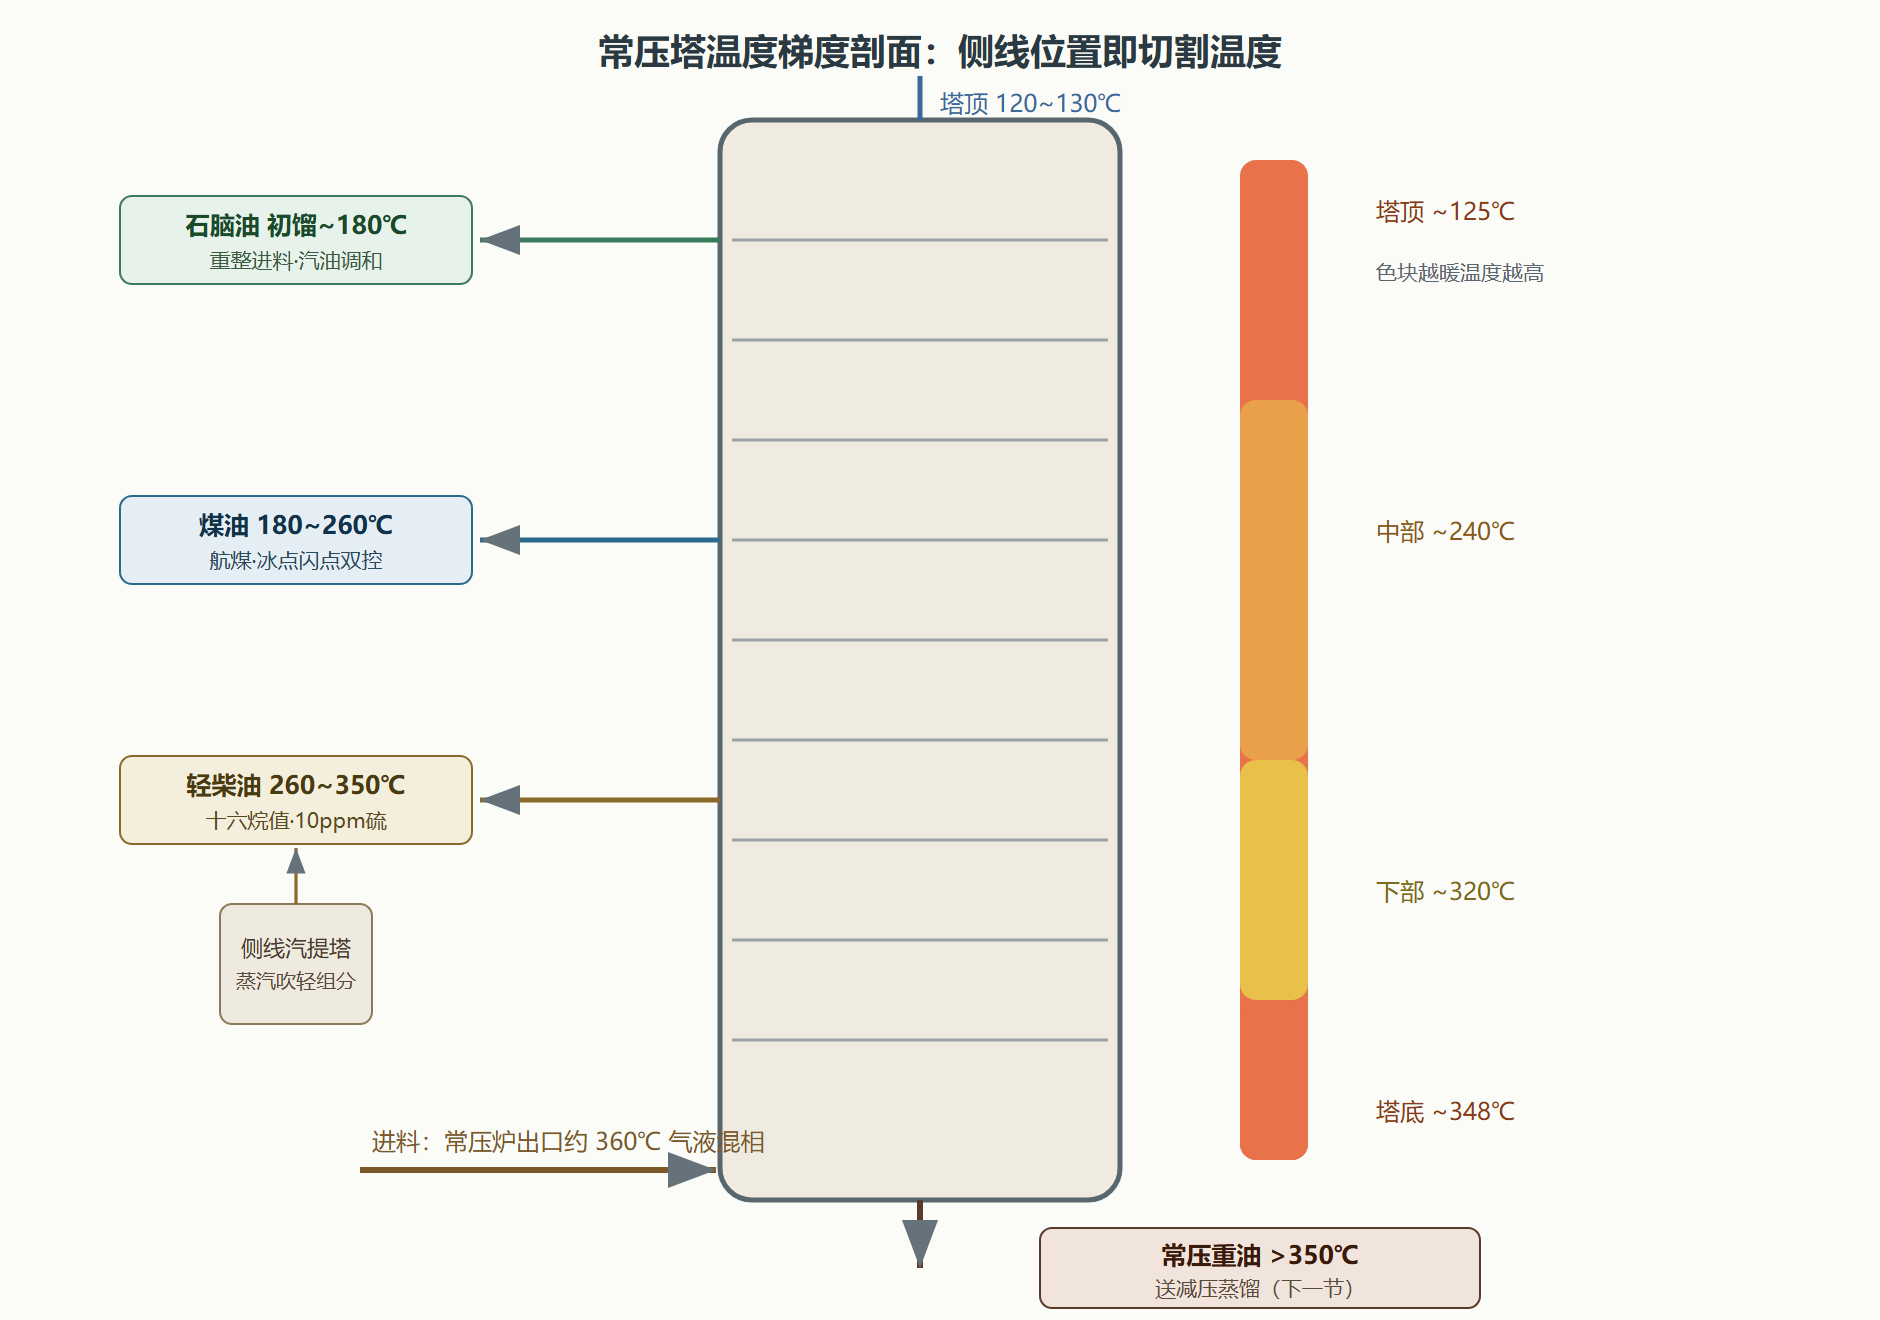
常压塔顶不只是一个出料口,它是全塔最"娇气"的部位。塔顶温度一般控制在 120~130℃,必须高于水露点,防止水蒸气在塔内冷凝造成冲塔;又不能过高,否则石脑油把煤油馏分往塔顶带,两个产品的干点互相越界。塔顶系统依次连接冷凝冷却器、回流罐、气液分离罐——回流罐里分三相:不凝气(去燃料气管网)、石脑油(一部分打回流、其余送出装置)、含硫含氨的酸性水(去污水汽提)。
还记得第 2 章的"一脱三注"吗?注氨、注缓蚀剂、注水的位置就在塔顶系统。即使脱盐达标,残余的氯化氢仍会在这里聚集,塔顶pH值和铁离子含量是每班必报的数据:pH 控制在 5.5~7 之间,铁离子是腐蚀速率的代理指标,突然升高往往意味着防腐失效。看一座塔管得好不好,老工程师先看塔顶数据,道理就在这里。
侧线与汽提:让每一股馏分"干净出场"
侧线抽出的馏分天然携带轻组分——柴油侧线里混着煤油沸点的分子。这些轻组分不除掉,柴油闪点就不合格。解法是侧线汽提塔:让少量水蒸气(或重沸加热)从侧线油里把轻组分"吹"回主塔,柴油闪点随即回升。煤油、柴油侧线通常配二到四层板的汽提段,用 0.2~0.3 MPa 的过热蒸汽。
塔底同样需要汽提:常压重油里溶解着轻组分,不赶走它们,减压炉的气化段负担加重、且轻组分浪费在渣油里。塔底汽提蒸汽把可汽化的部分顶回塔内,这是"能拔先拔"原则的最后一道保险。过汽化率(超出最重侧线需求的那部分汽化量)通常控制在进料的 2%~4%:太低,最下侧线的产品质量波动;太高,塔底汽提负荷和炉子能耗白白上涨。
图:常压塔温度梯度剖面与各侧线抽出位置
演练:用温度标尺做一次产品分布估算
把第 1 章的实沸点曲线和本节的温度标尺合起来用。某中质原油的实沸点数据:180℃ 馏出 14%,240℃ 馏出 20%,260℃ 馏出 24%,350℃ 馏出 42%。常压切割方案取石脑油终切 180℃、煤油终切 260℃、柴油终切 350℃,则常压塔产品分布估算为:石脑油 14%、煤油 10%(24−14)、柴油 18%(42−24)、常压重油 58%。现在市场要增产柴油,柴油的上限被 350℃ 锁死,唯一的旋钮是煤油终切——把它从 260℃ 压到 240℃,煤油缩到 6%(20−14),柴油涨到 22%(42−20)。一步移动一条界线,两个产品此消彼长,重油量不变。反方向也一样:航空市场吃紧时把煤油终切抬到 280℃(馏出 28%),煤油变 14%、柴油缩到 14%。调度人员每天做的就是这种推演,只是他们用的是精确曲线与实时价差。
追问:初馏点、干点与馏分"宽窄"
工业口语里常听到"这段油初馏点多少、干点多少"。初馏点(IBP)是馏分蒸出第一滴的温度,干点(FBP,也叫终馏点)是最后一滴汽化的温度——两者之间的跨度就是馏分的"宽窄"。宽切割(跨度大)拔出率高但产品纯度低,窄切割正相反。航煤要求窄切割(冰点与闪点两头夹着),石脑油可以宽一些(后面有重整再分),柴油受 350℃ 上限约束实际是"下可宽上不可宽"。切割方案的每个决定,都是在宽窄之间找质量与收率的平衡——这与本节推演的边界联动是同一件事的两种说法。
常见操作:塔顶温度为什么会波动
塔顶温度是常压塔最敏感的指针,波动源通常有三个。进料波动:上游换热终温或炉温变化改变气化率,几分钟内传到塔顶(处理:稳住炉温,这是根本)。回流波动:回流罐液位、回流泵运行状态、回流温度都会改写塔顶热平衡(处理:回流罐控制改用均匀控制,避免液位大起大落)。水露点变化:原油含水量波动让塔内水汽分压变化,露点漂移后原有塔顶温度可能落入"塔内冷凝"区间(处理:盯住脱盐与原油含水数据,调整塔顶温度下限)。三者的处置顺序印证本章主题:先看上游、再看设备、最后微调参数——塔顶温度是结果,不是原因。
要点回顾:
- 切割方案三界线:40℃ 塔顶起点、180℃ 石脑油界线、350℃ 常压上限;
- 塔顶即防线:温度卡水露点之上,pH 与铁离子是每班的腐蚀哨兵;
- 汽提保闪点:侧线蒸汽汽提赶轻组分,塔底汽提把可拔的尽量拔走;
- 过汽化率 2%~4%:够用即可,多汽化一度就多烧一份燃料;
- 边界联动:抬一条界线必挤压相邻馏分,估算产品分布要整体算。
延伸:柴油十六烷值与切割温度的联动
切割方案不只影响"量",还实时改写"质"。柴油切割上限往 350℃ 顶到极限,末段馏分里的多环芳烃占比上升,十六烷值下滑、颜色加深——收率赚了、质量赔了,加氢装置的负荷随即加重。行业数据的大致规律:柴油干点每上抬 10℃,十六烷值约降零点几个单位,加氢脱氮耗氢上升。所以"切割—质量—精制负荷"是一条联动的三节棍:常压塔多切的一滴油,都要在加氢装置和多环芳烃指标上找地方落脚。本节的温度标尺因此永远要与第 1 章 1.3 节的指标表、第 5 章的加氢能力对照使用——单独看任何一张表,都会得出片面的"最优"。
350℃ 上限卡住了常压塔的手脚,剩下的过半重油怎么办?下一节给出答案:抽真空。