2.2 流程选择与设施布局
2.2 流程选择与设施布局
本节摘要:流程形态决定系统的性格,设施布局决定物料与人的动线。本节给出四种流程形态的选型判据与错配代价,讲清布局设计的两类量化比较方法,并用一个机加车间重新布局的完整案例演示全过程。读完你能独立主持一次选型评审与布局比稿。
承接上一节:产品与服务设计给出了工艺要求,本节回答"用什么骨架去承接它"。这两个决策通常一起做,因为流程形态一旦选定,设备类型、员工技能、计划方式甚至组织结构都会跟着定型。
一、四种流程形态:各自的性格与领地
按"品种数 × 产量"两个维度,流程形态分四种,各有清晰领地。
项目型(project):单件、超大型、位置固定,如桥梁、船舶、大型展会。设备与人员围绕产品流动。特点是计划靠里程碑网络图,能力瓶颈常在人机协同的调度。单件小批型(job shop):品种多、批量小、工艺路线各异,如模具厂、定制家具。设备按功能分组(车床区、铣床区),物流路径每次都不同。批量型(batch):中等品种、中等批量、成批轮番生产,如烘焙、注塑、制药固体制剂。既有换模问题,又可用组批摊薄设置时间。流水线型(line/continuous):品种极少、产量极大、按产品布置工位,如饮料灌装、装配线。节拍锁定,效率最高,柔性最低。
选型判据可以压成一张表:
| 维度 | 项目型 | 单件小批 | 批量型 | 流水线 |
|---|---|---|---|---|
| 品种数 | 一 | 很多 | 中等 | 一到几个 |
| 产量 | 单件 | 低 | 中 | 高 |
| 设备布置 | 固定位置 | 按工艺分组 | 按工艺或成组 | 按产品排线 |
| 员工技能 | 一专多能 | 高技能多面手 | 中等 | 窄而精 |
| 计划核心 | 里程碑 | 任务派工 | 批量与换模平衡 | 节拍平衡 |
| 单位成本 | 最高 | 高 | 中 | 最低 |
| 错配代价 | 工期失控 | 效率极低 | 换模吃掉产能 | 改型即停线 |
选型错误的方向多为两种。过度流水线化:品种还没收敛就上专线,结果是频繁停线改型,专线的高效率从未兑现。过度工艺化:明明产品已经定型走量,车间却停留在机群式布置,物料在车间里来回穿梭,在制品堆积、交期冗长。判断现行形态是否匹配,看三个信号即可:换模时间占产能比重(批量型该低于一成五)、物料搬运距离与加工时间之比、在制品天数。
二、布局设计:给动线画骨架
布局有三种基本范式。工艺原则布局(process layout):同类设备集中,柔性高、物流乱,适合多品种。产品原则布局(product layout):按产品工艺顺序排线,物流直、柔性低,适合少品种。定位布局(fixed-position layout):产品不动、资源围过来,用于项目型。现实中最多见的是成组单元(cellular layout):把工艺相似的零件族归成组,每组配一条小型"迷你线",兼顾柔性与物流效率——它是批量型车间的现代化答案。
布局比较有两把尺子。第一把是物流量 × 距离(from-to 矩阵法):统计两两区域间的月物流次数与单程距离,算出"吨公里式"的物流强度矩阵,两个方案的矩阵总和直接可比。第二把是关系重要性评级(REL 图):对不能量化成物流的接触需求(质检员要同时看住两台设备、模具维修要贴近注塑机),用 A/E/I/O/U 五级给两两关系打分,A 级关系必须相邻,X 级关系(如油漆区与焊机区)必须远离。两把尺子合用:先用物流矩阵摆出主体,再用 REL 图修边。
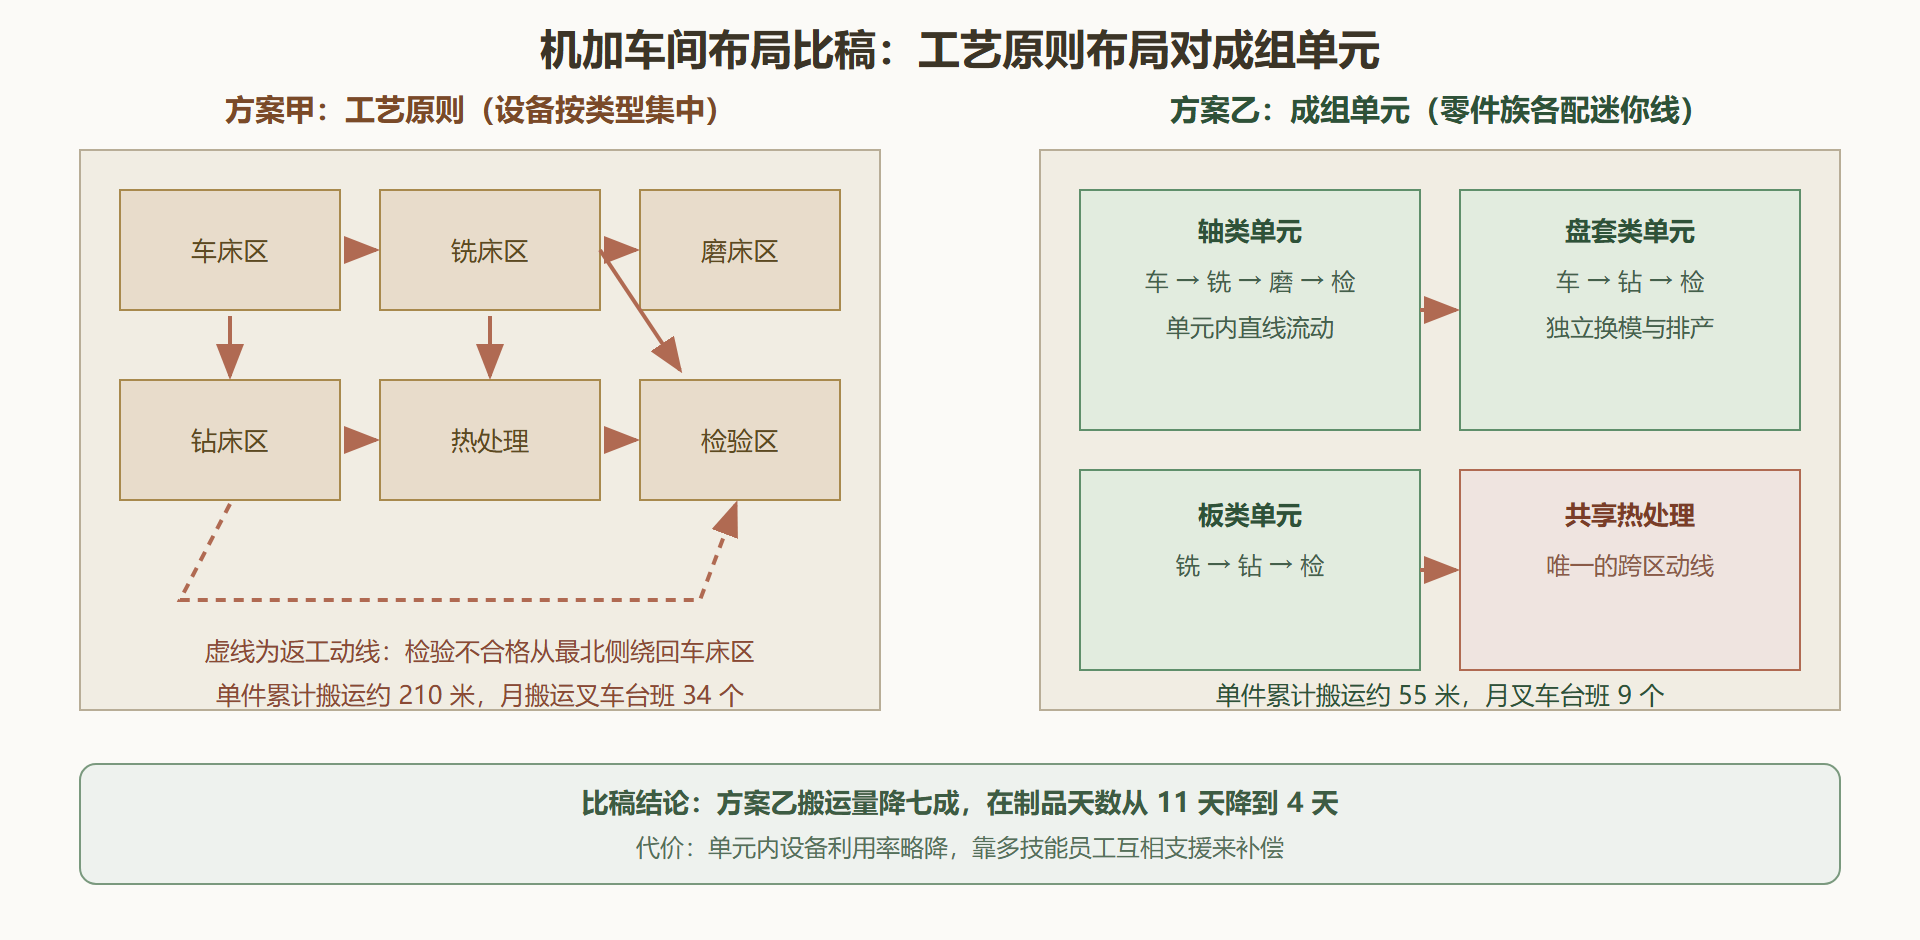
图 2-2 同一车间两种布局的动线对比
三、完整案例:机加车间的重新布局
背景:承接上图,某机加车间生产 60 余种轴、盘、板类零件,工艺原则布局沿用十五年。痛点三连:交期平均 24 天(纯加工时间累计不足 6 小时)、在制品堆满通道、叉车与行车抢道成为安全隐患。管理层原本的提案是买一台五轴加工中心"提效"。
操作:先用数据打掉了买设备的提案——瓶颈分析(下一节的方法)显示瓶颈是钻床区排队的等待,不是任何单台设备的加工能力。随后启动布局比稿:从 60 个料号里按工艺相似度聚类,得到轴类、盘套类、板类三个零件族;用 from-to 矩阵算出原布局月物流强度 4,100 吨米;按"一族一单元"出方案乙,物流强度降到 1,150 吨米。REL 图上只有一条 A 级关系(检验必须紧邻各单元出口)与一条 X 级(热处理远离成品库)。搬迁用两个长周末分三批完成,热处理与行车位不动以省费用。
结果:搬运距离降七成四,在制品天数 11 天降到 4 天,交期从 24 天压到 9 天;单元设备利用率从 71% 降到 66%——下降是预期内的(各单元保留余量),交到客户手里的准时率却从 80% 升到 96%。五轴加工中心的预算最终花在了轴类单元的精磨工序,那里才是质量与产能的真瓶颈。
解读:案例里最值得学的是决策顺序——先做流程分析找到真瓶颈,再谈投资;先量化物流强度,再谈布局美感。布局项目失败的头号原因,是把它当成"车间美观工程"交给行政线去做。
变式:服务业布局逻辑相同、参数不同。医院门诊从"按科室楼层分散"改为"专病单元集中"(检查、缴费、诊室围着一个专科排布),患者动线缩短、候诊时长下降,与机加单元化如出一辙;其 from-to 矩阵的"物流量"换成"患者流人次"即可。
四、易错点与自查
其一,只摆设备不摆料:布局图上必须画出主物料动线并标距离,否则比稿无从谈起。其二,忽略人员与信息流:REL 图里给"班长要一眼看全单元""质检要通知到设备旁"这类软关系留 A 级位。其三,一次到位的执念:搬迁分批做、先做一个单元试点验证参数,比全车间推倒重来安全得多。
本节要点回顾
- 四种流程形态各有领地:选型错配的信号是换模占比、搬运比、在制品天数。
- 布局两把尺:物流量乘距离管定量比较,REL 图管定性相邻关系。
- 成组单元是批量车间的现代化答案:一族一线,物流与在制品双降。
- 先瓶颈后投资:买设备前先确认钱花在真瓶颈上。
- 布局是运营决策不是装修工程:让运营拿着数据主持比稿。
形态定了、布局定了,下一节给这条流程做"体能测试":节拍、利用率、瓶颈,全部算出数字。