2.3 流程分析与瓶颈定位
2.3 流程分析与瓶颈定位
本节摘要:任何一条流程的真实产能,等于它瓶颈的产能。本节给出流程分析的标准动作——画流程图、测作业时间、算节拍与利用率、定位瓶颈——并用一条五工位装配线的完整算例演示全部计算。这一节的方法是第三章排产与第四章改善项目共用的地基。
上一节选好了骨架,本节给骨架量血压。流程分析是运营管理里"性价比最高"的技能:一支笔、一张表、半天现场,就能回答管理者最常问的问题——"这条线一天到底能做多少?为什么做不到?卡在哪儿?"它也是全册被引用最多的一节:第三章的排产、第四章的改善复盘、第五章的交付排错,起点都是本节的几张表。
一、第一步:把流程画成图和表
流程分析的第一动作永远是"看见流程"。工具是流程程序图,用五个符号给每个步骤分类:加工、搬运、储存、检验、等待。现场调查时按顺序把每一步记下来,附上距离或时间。画完先做一道算术:五个类别里,加工通常只占步骤数的少数,其余四类加起来常常超过八成——这就是流程分析的第一个洞察:多数步骤不创造价值,它们只是在移动、等待和被检查。
第二条规矩:画实况,画流程"现在的样子",不是制度文件里的样子。制度说换模要两人复核,现场可能一人兼两岗;文件写检验在工序后,实际是下班前集中补检。分析实况最好的办法是跟着一件实物从头走到尾,记时间戳。有读者会问:流程不是都进系统了吗?——系统记录的是事务节点,不是物料的真实轨迹,两者之间的差恰恰是改善空间的藏身处。
二、核心计算:节拍、产能与利用率
先立三个定义。工位作业时间:单个产品在该工位停留的处理时间。瓶颈:作业时间最长的工位,它决定整条线的节奏。节拍(cycle time):流程产出两件产品的最小间隔,数值上等于瓶颈工位的作业时间。产能:有效工作时间除以节拍。利用率:各工位作业时间除以瓶颈时间——瓶颈之外的工位利用率必然小于一,这不是浪费,是串行流程的数学宿命。
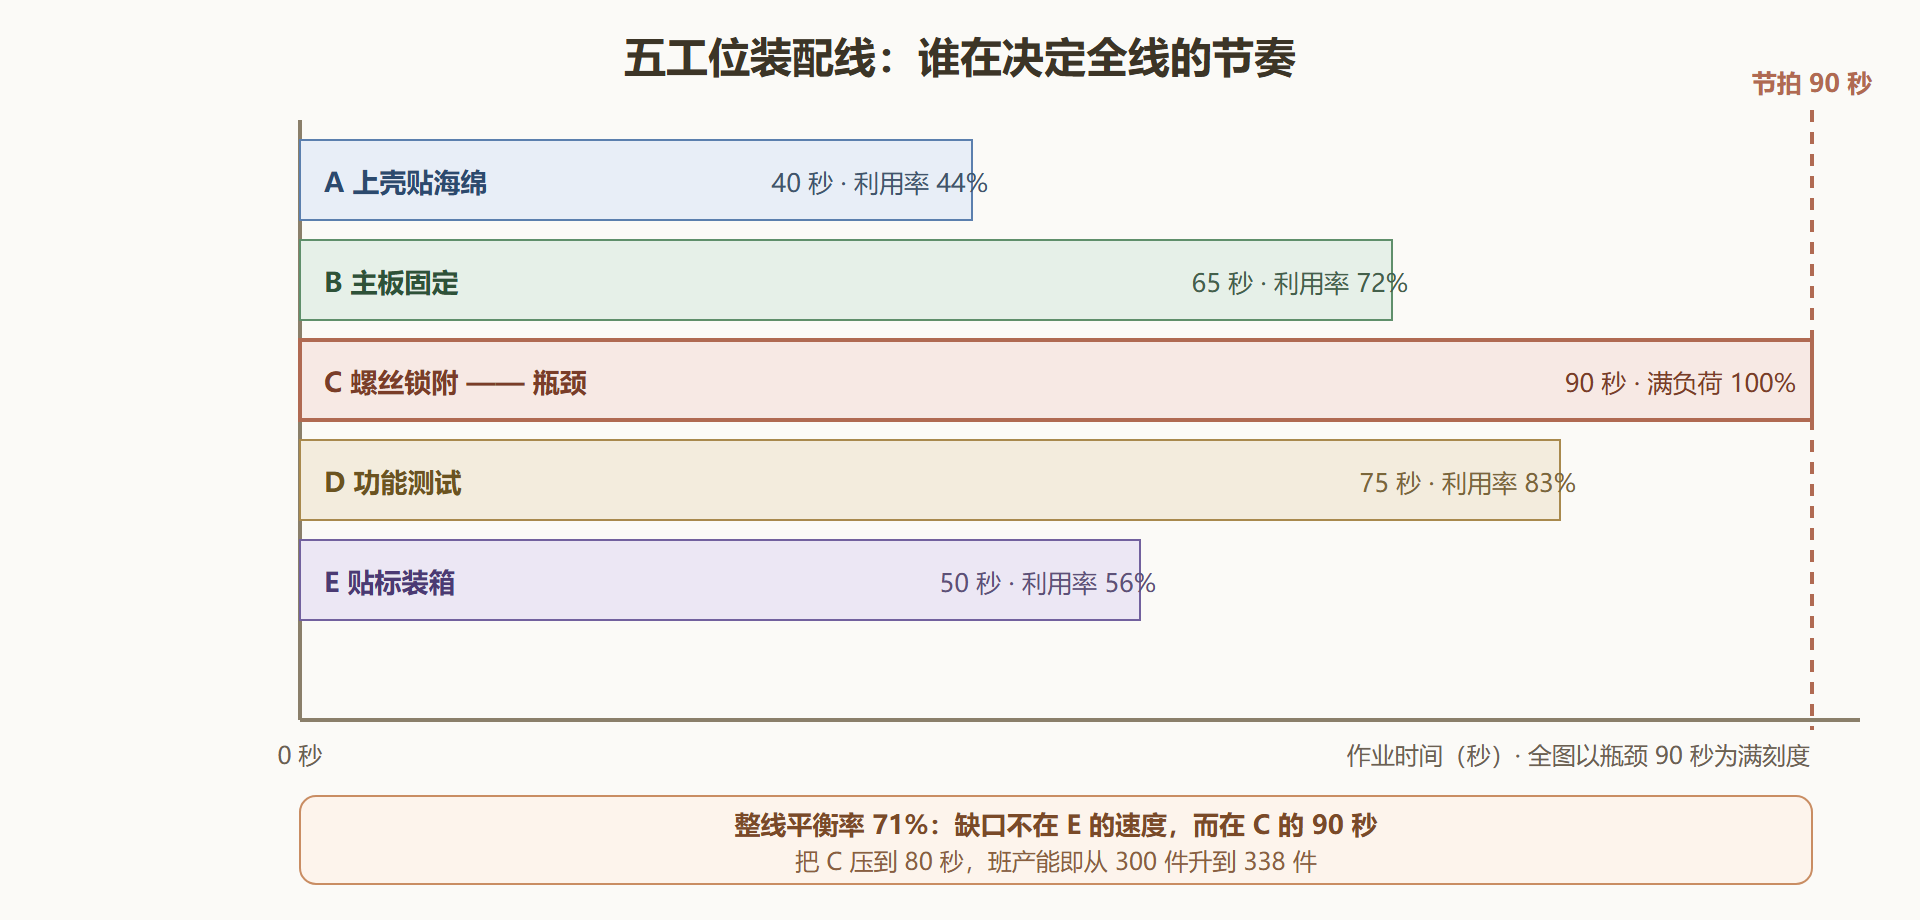
一道完整算例。某小家电装配线五个工位,测量后的单件作业时间如下:工位 A 上壳贴海绵 40 秒,工位 B 主板固定 65 秒,工位 C 螺丝锁附 90 秒,工位 D 功能测试 75 秒,工位 E 贴标装箱 50 秒。瓶颈是工位 C,节拍=90 秒。单班有效时间 7.5 小时=27,000 秒,产能=27,000 ÷ 90=300 件每班。各工位利用率:A=40/90≈44%,B=65/90≈72%,C=100%,D=75/90≈83%,E=50/90≈56%。
五工位装配线的瓶颈演算 工位 作业内容 单件时间 利用率(对瓶颈90秒) A 上壳贴海绵 40 秒 44% B 主板固定 65 秒 72% C 螺丝锁附 90 秒 100% ← 瓶颈 D 功能测试 75 秒 83% E 贴标装箱 50 秒 56% 节拍 = 90 秒;单班 27,000 秒;产能 = 300 件/班 整线平衡率 = (40+65+90+75+50) ÷ (5×90) = 320/450 ≈ 71%
两个推论立刻可用。其一,非瓶颈提速不增产:给工位 E 换台高速贴标机,产能仍是 300 件,只会让 E 更闲。其二,产能的杠杆全在瓶颈上:把 C 的作业时间从 90 压到 80(比如把两颗螺丝改为一颗预锁螺柱),产能立刻变 27,000 ÷ 80=338 件,提升 12.5%——而同样的钱花在 E 上,产出纹丝不动。这两条合并成一句箴言:改善钱要往瓶颈上砸,砸之前先用本节的方法确认哪里是瓶颈。
图 2-3 五工位流程的时间轴与瓶颈标注
三、瓶颈三步定位法:从数字到现场
算术只是起点,现场验证才是硬功夫。推荐的三步定位法如下。
第一步,测数:连续记录各工位十件以上的处理时间取中位数,同时记下每小时的产出波动。别用单件计时,一次好手速的样本会把你的结论带偏。第二步,看堆:到现场看哪里堆料。在制品堆积的位置,上游就是瓶颈——物料像水一样,堵在上游最窄的峡口。第三步,问人:问操作工"你等料最频繁的时候,料是卡在谁那里"。三个证据指向同一个工位,瓶颈确认;指向不一致,说明瓶颈在漂移——通常是批量结构或产品组合变了,这提示你要按产品族分别分析,而不是全厂找唯一瓶颈。
瓶颈确认之后还有一件常被忽略的事:保护瓶颈。瓶颈损失一小时,全线少产一小时,永远追不回来;非瓶颈损失一小时,往往有库存缓冲兜着。所以质量检验要前移到瓶颈之前(不让不良品吃掉瓶颈工时)、维护保养优先排给瓶颈设备、瓶颈工位换模安排在用餐与交接班空档。这套"瓶颈优先"的原则,第三章的 TOC 一节会给出完整的排产方法。
四、完整案例:早餐连锁中央厨房的产能翻倍
背景:某早餐连锁的中央厨房供应全市 210 家门店的包子,产能峰值 12,000 盒/天,旺季门店天天断货,管理层已获批预算上第二条蒸线(约 200 万元)。
操作:分析小组先画流程程序图,全流程十一道工序:和面、醒发、分剂、擀皮、包制、装盘、醒发二段、蒸制、冷却、分装、冷链装箱。逐段测时后发现:蒸线并不是瓶颈(蒸柜按盘容量工作,利用率 62%),真瓶颈是手工包制段——每盒 12 只、每只均速 9 秒,单工位做一盒要 108 秒,虽有 24 个包制工位并行,节拍仍为 108 ÷ 24=4.5 秒每盒;按双班有效时间 54,000 秒计,日产能上限=54,000 ÷ 4.5=12,000 盒,与实际峰值严丝合缝。第二步看堆证实:待包的面剂在包制段前堆成小山,而下游蒸柜前经常空盘等料——物料堵在峡口上游,与测算互为印证。
结果:方案改为花小钱办大事。第一步增设八个包制工位(24 变 32),第二步引入半自动分剂机把单只均速从 9 秒压到 7.5 秒。两项落地后包制节拍变为 12 × 7.5 ÷ 32 ≈ 2.8 秒每盒,包制能力升至约 19,000 盒每天;小组按新参数重算一遍,发现瓶颈已转移到蒸柜(满负荷约 19,400 盒每天),于是同步把蒸柜由三层改四层。改造后全链日产能稳定在 24,500 盒,总投入 38 万元,比原第二条蒸线方案省八成预算,还提前四个月投产。
解读:这个案例有两层值得记。第一层是方法论:瓶颈是会转移的,扩产能必须"算一步、看一步",每落地一项就重算全局——上一节算出的瓶颈只代表当前状态,这正是能力规划(下一节)必须迭代进行的本质原因。第二层是沟通:向管理层汇报时,把"包制节拍 4.5 秒"换算成"旺季每天少卖一万盒"的语言,预算决策瞬间清晰。
五、易错点与自查
其一,拿平均时间当节拍:要用中位数并看波动,波动大的工位实际节拍远大于平均值。其二,忽略并行工位:节拍等于瓶颈工位的"组"节拍,八个包制工位并行时除以八,算漏并行数会把产能错报数倍。其三,瓶颈一劳永逸:产品组合一变,瓶颈就搬家,季节性明显的业务要按旺季组合重新测。其四,在瓶颈之后设检验:不良品流过瓶颈白吃工时,检验点应设在瓶颈之前。
本节要点回顾
- 流程分析三件套:流程程序图看浪费、节拍算产能、利用率找瓶颈。
- 非瓶颈提速不增产:所有产能杠杆都指向瓶颈工位。
- 三步定位法:测数、看堆、问人,三个证据交叉验证,不一致即瓶颈漂移。
- 保护瓶颈:检验前移、维护优先、换模让路,瓶颈的一小时无法追回。
- 瓶颈会转移:扩产能是"算一步看一步"的迭代,不是一次性投资决策。
算清了现有产能,下一节回答缺口问题:扩建、外包、加班、调库存,四个杠杆怎么选、怎么算。