4.1 表面准备与涂胶:膜厚均匀性的第一关
4.1 表面准备与涂胶:膜厚均匀性的第一关
胶还没涂上去,成败已经定了一半——表面状态决定黏附,涂布质量决定膜厚均匀性,而膜厚均匀性会一路传导成线宽均匀性。本节把这两个前置动作拆开:表面准备解决"黏不黏得住",旋涂解决"铺不铺得平"。
表面准备:两道小工序,防两种大失效
硅片从上一道工序过来,表面覆盖着一层化学吸附水与有机残留。直接涂胶有两个坑:水层让胶的黏附打折,显影时图形边缘会翘起剥离(peeling)或底部横向钻蚀样失真。Track 上用两步处理:
- 脱水烘焙(dehydration bake):150 至 250 摄氏度热板烘烤一到两分钟,把表面吸附水赶走。注意必须涂胶前现做——硅片在大气中放几分钟就会重新吸水,所以脱水与涂胶在 Track 上是无缝衔接的。
- HMDS 增黏底漆:六甲基二硅氮烷蒸气处理,与表面残余硅烷醇基反应,接上疏水的甲基团。表面从亲水翻转为疏水,胶(本身偏疏水)与衬底的结合力大增。HMDS 的处理温度约 100 至 150 度,过犹不及——温度太高膜会过度交联反而降低黏附。
一个值得记住的失效样本:若表面残留含氮碱性化合物(常见于前道清洗后的光刻胶 atmosphere 污染),曝光时它会中和胶表层的光酸,形成"表面不溶壳",显影后线条顶部鼓成 T 形(T-topping)。表面化学是看不见的手,但它写字非常用力。
旋涂:一锅液体的离心成型
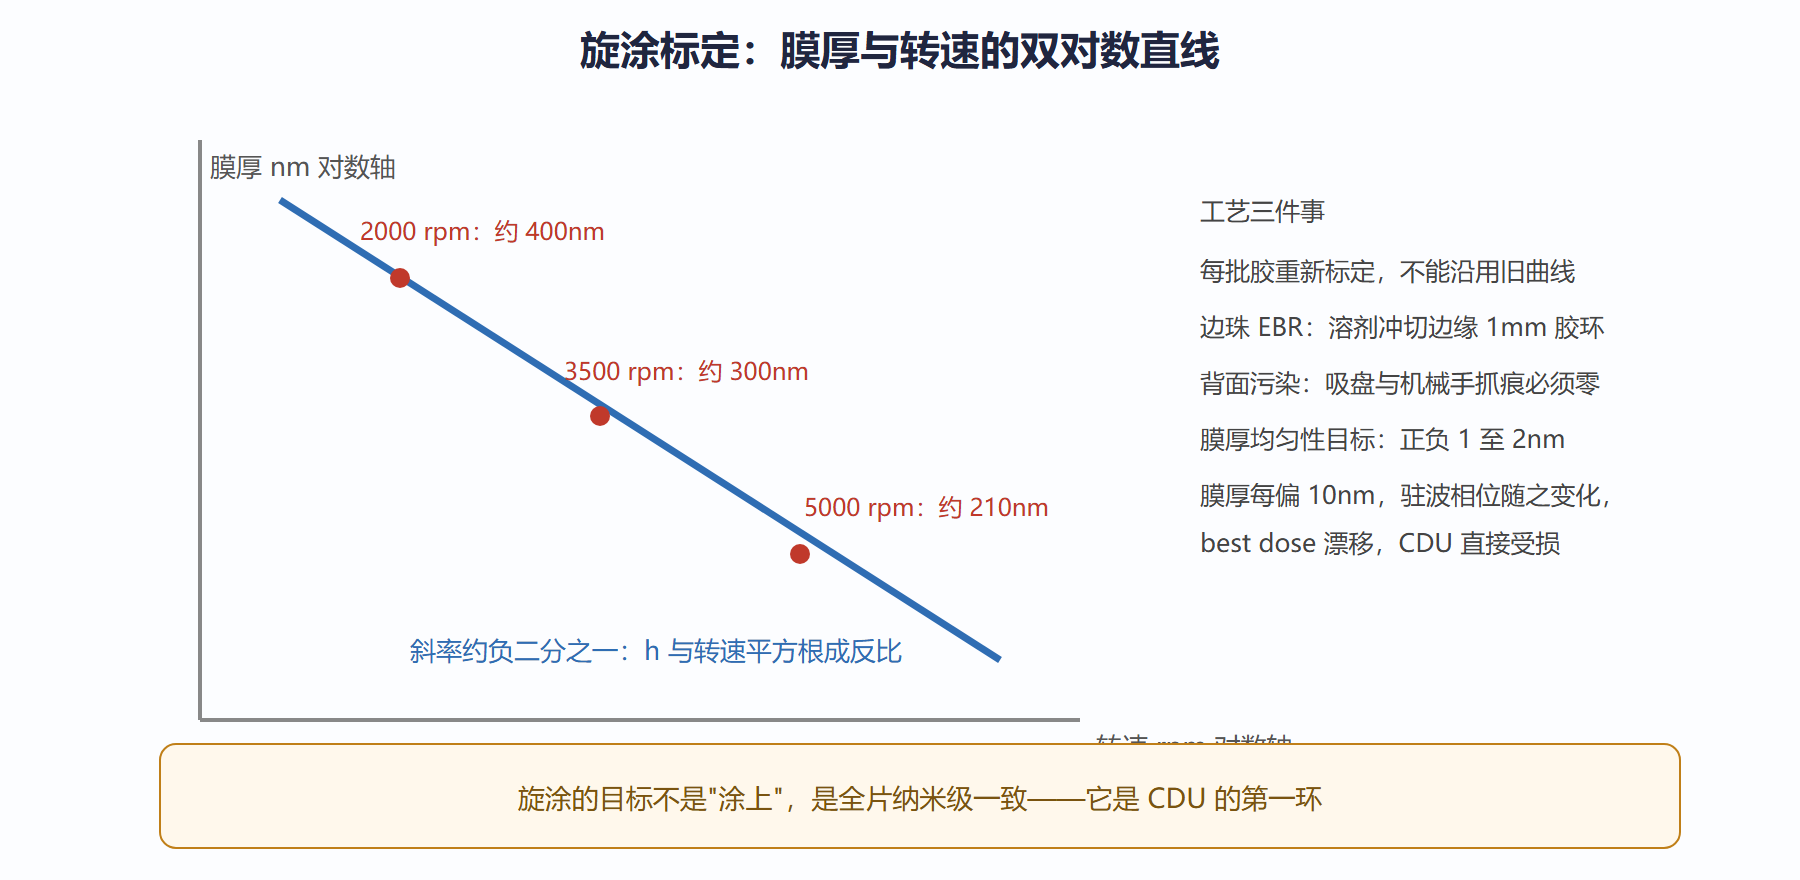
涂胶的标准动作是旋涂(spin coating):硅片真空吸附在转盘上,中心滴注胶液(静态或动态分散),先低速铺展(500 转每分,几秒),再高速甩薄(1500 至 5000 转每分,30 至 60 秒)。高速段里,离心力把多余胶甩出,溶剂挥发与流动阻力达到平衡,最终膜厚经验上满足 h ∝ ω^(-1/2)(ω 为角速度)——转速翻四倍,膜厚减半。工程上不做理论推导,直接做标定曲线:每批胶、每种目标膜厚,实测三五个转速点拟合幂律,之后按曲线设转速。
图:旋涂膜厚与转速的标定关系
边珠与背面:两个不起眼的杀手
高速旋转把胶甩到硅片边缘并卷积成厚环(edge bead),厚度可达膜内数倍。不处理它的后果链条:边珠碎屑掉落污染机台与下游、边缘胶在后续工序剥落成颗粒缺陷源、机械手与吸盘接触面被胶污染。对策是 EBR(edge bead removal):涂胶后用细溶剂流在旋转中对边缘约 1 毫米环带定向冲切。背面污染同理——任何沾到硅片背面的胶都会在曝光机吸盘上结壳,轻则吸附不平(失焦),重则损伤工件台。Track 每天做的自检里,边缘与背面的洁净检查排在最前。
膜厚与 CDU 的账
膜厚为什么必须纳米级一致?三条通路。第一,曝光焦面相对胶面固定,膜厚偏差等效于焦点偏差,直接吃掉第 2 章讲的焦深预算(浸没式焦深不足 200nm,膜厚 1nm 的偏差已是有效扰动)。第二,胶内驻波相位取决于膜厚,厚度变化改变 best dose 与 best focus(所谓 swing curve),片内膜厚不均会呈现为线宽的空间图样。第三,膜厚影响显影界面推进时间,厚度差直接变线宽差。三条账加总,先进工艺把全片膜厚 3σ 压到 1 至 2nm,这是"涂胶是 CDU 第一环"的具体含义。
一线案例:膜厚漂移如何伪装成剂量问题
某月一个金属层的 CD 每周缓慢向粗漂移约 0.6nm,dose 反馈一路补到接近窗口边缘。按惯性思维会去查曝光机,但 APC 记录显示 dose 补偿方向恒定、幅度平稳——这是"膜厚在变厚"的指纹而非光强漂移(光强漂移通常呈台阶状)。追查 Track:供胶管路上一个几乎堵塞的过滤器让实际涂布量缓慢上升,膜厚每周增约 2nm,驻波相位随之漂移,CD 全跟上了。教训值得写进新手手册:**当 dose 补偿呈缓慢单向趋势时,先查膜厚,再怪光路。**涂胶系统的健康度检查(过滤器压差、供胶泵脉动、热板温度记录)因此被排进日点检清单。
问题:静态滴注与动态滴注怎么选?
静态滴注是硅片静止时在中心滴胶,简单但依赖胶的铺展性,大片径硅片边缘易欠润湿;动态滴注是低速旋转中滴胶,铺展均匀、用量略省,是 300mm 产线的主流。选型的判据只有一个:全片膜的均匀性复现性,谁稳用谁。
涂胶系统的日常点检清单
Track 涂胶单元的点检项目密度,在整条产线里名列前茅:供胶管路的过滤器压差(堵塞即膜厚漂移的前兆)、滴注嘴的清洁与定位(挂液即滴注量异常)、吸盘真空度(吸附不良即偏心旋转、膜厚单侧偏)、旋转电机的转速复现性、排气风速(溶剂蒸气积聚会改变挥发速率)。每项都是十分钟级的检查,每天都要做——因为涂胶系统的退化几乎全是缓性的,等 CD 报表察觉时往往已经漂了几周。把"缓性退化要靠高频点检抓"这条原则记住,你就理解了晶圆厂运维体系的整个设计哲学:不是修得好,而是坏得早被发现。
数据说话:膜厚一致性的价值量化
用一个假想但可信的数字实验收尾:某层 CD 预算 3nm,其中膜厚经驻波与焦点两条通路各贡献约 0.6nm 的波动份额。把全片膜厚 3σ 从 3nm 压到 1.5nm,CD 预算里腾出约 0.4nm 的余量——这 0.4nm 可以用来换窗口、换良率、或者换设计规则放宽一点。涂胶工程师的日常工作,本质上就是在做这类"纳米腾挪":每一个物理参数的小数点后一位,都能在良率报表上找到它的汇率。
问题:为什么增黏处理后还要控制返潮时间?
HMDS 处理后的疏水表面会缓慢重新吸附空气中的水分,从处理完成到旋涂开始之间的等待窗口(返潮时间)必须严格控制。超时返潮,增黏效果打折,黏附失效按概率抬头。Track 把脱水、增黏、涂胶排在同一腔体链内无缝衔接,就是为了把这个窗口锁死在秒级——环境依赖型工序的工程答案,永远是压缩暴露时间而非提高环境标准。
本节要点回顾
- 脱水烘焙加 HMDS 双管齐下解决黏附;表面碱污染会导致 T 顶失真。
- 旋涂膜厚按转速幂律标定(约 -1/2 次方),每批胶重新做曲线。
- EBR 与背面洁净是防缺陷、保机台的必修课,不是可选项。
- 膜厚通过焦点、驻波、显影三条通路影响 CDU,均匀性目标正负 1 至 2nm。
- 涂胶的意义在"全片一致",一致性比平均厚度更重要。
膜铺好了,接下来三道烘烤把溶剂、酸和图形各管一段。下一节看温度怎么变成参数。