3.3 流变性能与溶液热力学
3.3 流变性能与溶液热力学
本节摘要:高分子熔体和溶液的流动行为(流变学)决定了加工参数的选择——注射压力、挤出速度、冷却时间等。高分子溶液的热力学行为(溶解、相分离)则涉及共混材料设计和分离膜等应用。本节从粘弹性这个核心概念出发,讨论高分子流变和溶液的基本规律。
本节学习目标
阅读完本节,你应当能够:
- 解释高分子熔体的剪切变稀行为及其工程意义
- 描述高分子溶液的Flory-Huggins理论和临界共溶温度
- 分析分子量对熔体粘度和溶解性的影响
- 理解共混体系的相容性判据
一、流变学:高分子"流动"的学问
1.1 为什么小分子的流变学不管用
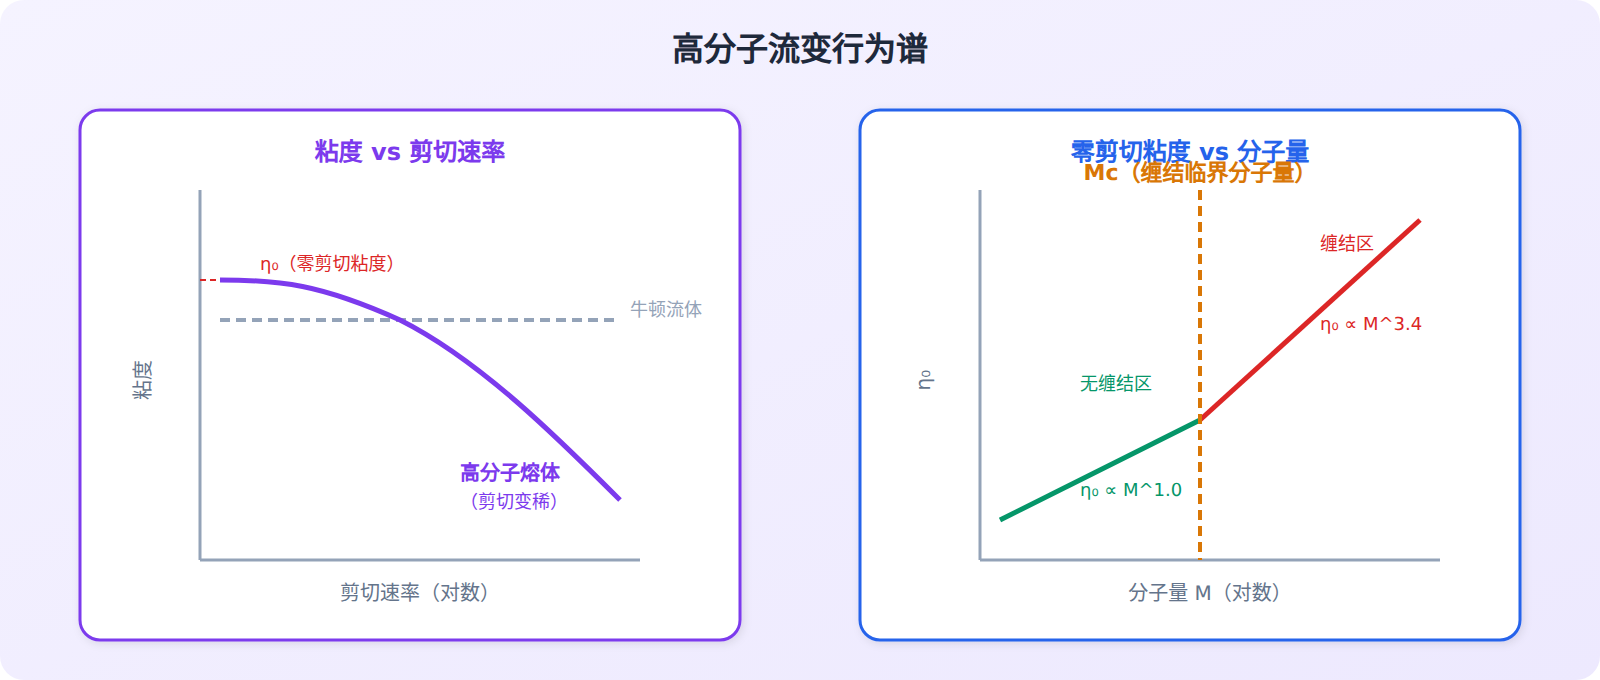
水在室温下的粘度约1 mPa·s,无论你搅拌得多快,粘度基本不变——这叫"牛顿流体"。高分子熔体完全不是这样。聚丙烯在200°C时的粘度可能是1000 Pa·s(水的100万倍),而且粘度随剪切速率变化——搅拌越快,粘度越低。
这种"越搅越稀"的现象叫剪切变稀(shear thinning),也叫假塑性。物理根源是:在静止或低剪切条件下,高分子链在熔体中以缠结的无规线团形式存在,这些缠结点像物理交联点一样阻碍流动,表观粘度很高。当施加剪切力时,链被拉伸、取向、解缠,缠结密度降低,流动变得容易,粘度下降。
剪切变稀对加工非常有利:注塑过程中,熔体通过喷嘴和浇口时经受极高的剪切速率,粘度大幅下降,容易充满型腔;充满后剪切速率降低,粘度回升,有助于保持制品形状。
1.2 分子量对熔体粘度的定量影响
分子量对流变行为的影响有两个临界值:
临界分子量 M_c:当分子量超过 M_c 时,链之间产生缠结,熔体粘度随分子量的变化规律发生突变——粘度不再正比于分子量,而是正比于分子量的约3.4次方(\eta_0 \propto M^{3.4})。M_c 以下的低聚物,粘度正比于 M^{1.0}。
这个3.4次方的关系在工程上有重要的推论:分子量增大10倍,粘度增大约2500倍。这就是为什么超高分子量聚乙烯(Mw数百万)的熔体几乎不流动,不能用常规注塑机加工。
粘度-剪切速率关系可以用幂律模型近似:
\eta = K \dot{\gamma}^{n-1}
其中 \dot{\gamma} 是剪切速率,K 是稠度系数,n 是流动行为指数。对于剪切变稀流体,n < 1(通常0.2~0.6)。n越小,剪切变稀越显著。
1.3 粘弹性:既像液体又像固体
高分子熔体最独特的流变特征是粘弹性(viscoelasticity)——它同时表现出液体的粘性(流动、耗散能量)和固体的弹性(储存能量、可回复形变)。
日常生活中观察到的粘弹性现象包括:挤出物的"挤出膨胀"(die swell,熔体离开模口后直径膨胀,因为弹性形变恢复);搅拌棒提起后熔体"爬杆"(Weissenberg效应,弹性法向应力把流体往低剪切区推)。
粘弹性在高分子加工中既有利也有弊。挤出膨胀需要模具设计时预先补偿(模口截面要小于最终制品截面);弹性回复有助于制品尺寸稳定性;但过高的弹性可能导致熔体破裂(melt fracture,制品表面出现竹节状不均匀)。
1.4 熔体流动速率:工厂里的"简易流变仪"
实验室用旋转流变仪可以精确测量粘度曲线,但工厂质控不可能每批料都上流变仪。**熔体流动速率(MFR,俗称熔融指数)**是工业上最常用的替代指标:在标准温度(如PE用190°C、PP用230°C)和标准负荷下,测量10分钟内熔体从规定口径毛细管挤出的克数。MFR越大,说明熔体流动性越好、分子量越低。
MFR与分子量之间存在单调对应关系,但它是单一条件下的单点测量,不能反映剪切变稀程度。两个MFR相同的牌号,分子量分布可能完全不同,加工行为也会不同。例如LLDPE与LDPE的MFR相近,但LDPE支化程度高、剪切变稀更显著,吹膜时的泡型稳定性差异明显。因此严格选料时,还要参考流变曲线的完整信息。
1.5 涂层与油墨中的流变要求
流变学不只属于熔体加工。涂料和油墨是典型的粘弹性流体,其施工性能几乎完全由流变参数决定:储存时要求高粘度(防沉降),刷涂/喷涂时要求剪切变稀(易施工),施工后又要求粘度快速回升(防流挂)。配方师通过添加气相二氧化硅、有机膨润土等触变剂来调节这个"剪切变稀—恢复"的循环。水性涂料中常见的"拉丝"现象,则是弹性成分导致的,需要在配方中平衡。
高分子熔体流变行为分类
二、高分子溶液热力学
2.1 溶解:从混乱到均匀
高分子溶解不像食盐溶于水那样简单。小分子溶解是溶质分子一个一个分散到溶剂中,而高分子溶解要经历两步:溶胀(溶剂分子渗入聚合物内部,使体积膨胀但尚未完全分散)和溶解(溶胀到一定程度后,分子链完全脱离、分散到溶剂中形成均匀溶液)。
溶胀-溶解过程的速率取决于溶剂分子向聚合物内部的扩散速度,而扩散速度取决于链的堆叠紧密程度(结晶聚合物溶胀极慢,因为溶剂分子难以渗入晶区)和温度。工程上,溶解高分子通常需要加热搅拌数小时甚至数天。
2.2 Flory-Huggins理论
Flory和Huggins在1940年代建立的高分子溶液热力学理论,是理解溶解和相分离的基石。
理论的核心参数是Flory-Huggins相互作用参数 \chi,描述高分子与溶剂之间的相互作用强度。\chi 越小表示高分子与溶剂越"相容"(相互吸引),\chi 越大表示越不相容。
溶解的热力学判据是:混合自由能 \Delta G_m = \Delta H_m - T\Delta S_m < 0。其中混合熵 \Delta S_m 对高分子不利——因为一个大分子占据的构象空间远大于等质量的小分子,溶解后构象混乱度的增加不如小分子那么大(高分子混合熵与分子量的倒数成正比)。这意味着高分子的溶解更依赖于混合焓 \Delta H_m 必须足够负(即高分子与溶剂之间有足够强的吸引作用),才能抵消不利的熵贡献。
2.3 相分离与UCST/LCST
当温度或组成变化使 \Delta G_m > 0 时,均匀溶液会分成两相——这就是相分离。
高分子溶液有两类相分离行为:
上临界共溶温度(UCST):低于此温度时发生相分离,高于此温度时互溶。大多数高分子-溶剂体系属于此类。冷却时溶液变浑浊(分相),加热时恢复透明(互溶)。
下临界共溶温度(LCST):高于此温度时发生相分离,低于此温度时互溶。水溶性高分子(如PNIPAM、PEG)在水中的行为常属于此类,原因是温度升高改变了水分子与高分子之间的氢键网络。
2.4 高分子共混的相容性
两种高分子混合在一起能否形成均匀的单相体系?答案取决于两者的Flory-Huggins参数和分子量。
判据:\chi N < 2 时两相相容(N 是链的链段数)。由于高分子的 N 很大(数百到数千),\chi 必须非常小才能满足相容条件——这意味着大多数高分子对之间是不相容的。
这个热力学结论在工程上很有用:大多数高分子共混物都是多相体系,不是均匀混合。两相的形态(海岛结构、层状结构、双连续结构)取决于组成比和界面张力。即使热力学上不相容,通过加入增容剂(通常是嵌段或接枝共聚物,两嵌段分别与两相相容)可以改善界面粘接,获得力学性能可接受的共混材料。
💡 工程直觉:看到"高分子合金"或"高分子共混物"这个词,不要理解为均匀混合的溶液。绝大多数是两个不相容相的机械混合物,增容剂的作用是改善两相之间的界面粘接。HIPS(高抗冲聚苯乙烯)就是典型的例子——在脆性的PS基体中分散弹性体(PB)颗粒来增韧,两相之间通过接枝共聚物增容。
3.4 Flory-Krigbaum理论与稀溶液行为
Flory-Huggins理论主要描述浓溶液和熔体的行为,对于稀溶液区域,Flory和Krigbaum提出了修正理论,引入了排除体积(excluded volume)的概念。
在良溶剂中(χ < 0.5),高分子链线团膨胀,排除体积为正——链倾向于伸展以避免自交叠。在θ溶剂中(χ = 0.5),排除体积恰好为零——链的无扰尺寸与理想链一致。在不良溶剂中(χ > 0.5),排除体积为负——链倾向于塌缩收缩。
θ温度(theta temperature)是一个重要概念:在特定温度下(对于给定的高分子-溶剂组合),θ条件使排除体积为零,链的行为最接近理想统计链。在θ条件下测得的分子尺寸是"无扰尺寸",是表征链本身固有柔顺性的参考点。低于θ温度,溶剂变得"更差",链更加塌缩;高于θ温度,溶剂变"好",链膨胀。
这个理论的实际应用之一是通过粘度法测定分子量。特性粘数(intrinsic viscosity)[η]与分子量的关系遵循Mark-Houwink方程:[η] = KM^a。其中K和a是Mark-Houwink参数,a值与溶剂-高分子相互作用有关:a=0.5对应θ条件(理想链),a值越大表示溶剂越"良"(链越膨胀)。
三、流变与溶液知识的工程应用
| 场景 | 需要用到的知识 |
|---|---|
| 注塑成型 | 熔体粘度、剪切变稀特性 → 设定注射速度和压力 |
| 挤出成型 | 熔体弹性(挤出膨胀)→ 模口尺寸设计 |
| 吹膜工艺 | 熔体强度(粘弹性)→ 泡管稳定性 |
| 溶液纺丝 | 高分子溶液粘度 → 泵送和过滤设计 |
| 共混改性 | 相容性判据 → 选择增容剂和共混工艺 |
| 分离膜 | 相分离行为 → 控制膜孔结构的制备参数 |
💡 一个容易被忽略的流变细节:几乎所有塑料数据手册上标注的"熔融指数"都是在单一负荷下测的,它只能粗略排序同族材料的流动性。真正决定注塑能否充满复杂型腔的是高剪切区的粘度,决定制品翘曲变形的是冷却过程中的模量变化,决定吹膜泡型稳定的是低剪切区的熔体强度。设计工艺参数前,最好同时看流变曲线(粘度-剪切速率全曲线)和熔体强度数据,而不是只盯着一个MFR数字。
核心回顾
- 高分子熔体具有剪切变稀特性——剪切速率越高粘度越低,利于加工充满型腔
- 临界分子量 Mc 是粘度-分子量关系的转折点,超过Mc后 \eta_0 \propto M^{3.4},粘度随分子量急剧增大
- 粘弹性使高分子熔体表现出挤出膨胀、熔体破裂等独特的加工现象
- 高分子溶解经历"溶胀→溶解"两步过程,结晶聚合物溶解速率远慢于非晶聚合物
- Flory-Huggins理论是高分子溶液热力学的基础,核心参数 \chi 描述高分子-溶剂相互作用
- 大多数高分子对之间热力学不相容,共混体系需要增容剂改善界面粘接