4.4 注塑车间改善项目全程复盘
4.4 注塑车间改善项目全程复盘
本节摘要:本节是一次完整的实战复盘:某家电配件注塑车间四个月的改善项目,从接到的三个症状开始,经历瓶颈诊断、快速换模试验、SPC 固化,到验收与反弹复查。前四章的工具——OEE、瓶颈分析、SMED、控制图、DMAIC——在本案里各就各位。你可以把它当成一份可以对照仿写的项目模板。
前修的课都上完了,这一节打一场完整的仗。选注塑车间做案例有三个原因:注塑的换模(换模具)时间长、损失直观;质量问题(缩水、缺料、飞边)机理清楚便于演示 SPC;多机并行、品种轮番的排产难题足够典型。更重要的原因是:这个项目里一半的坑我们都踩过——真实的复盘应该包括踩坑,照着成功案例学只会学会成功学。
一、背景与立项:三个症状与一个争议
某家电配件厂的注塑车间有 14 台注塑机(80 吨到 650 吨),为三条整机装配线供 37 种塑料件。厂长的原话是"这车间是个无底洞":整机线常投诉注塑件断供;车间主任抱怨"天天在换模,人手不够";而财务数据显示在制品库存却是全厂最高的。立项时厂内有一个激烈争议——车间主张再买两台注塑机,设备部与财务反对。项目组受命回答:**现有 14 台机的真实产能到底还有多少富余?**这正是第二章问过的题。
项目按 DMAIC 立项:范围锁定注塑车间(模具维修与原料仓库只做配合改善),目标定为"断供工时降八成、OEE 提升 10 个百分点、在制品金额降三成",周期四个月。团队构成:车间主任任组长,工艺工程师与计划员任核心,财务出一人算账,外加一位做过 SMED 的外聘顾问按天计费——顾问只在前六周介入,防止依赖。
二、诊断阶段:三张表揭开的真相
第一张表是十四台机的产能账。逐机做了一周的 OEE 观测,结果分布刺眼:时间开动率均值 62%,其中换模时间占计划时间的 14%、待料占 6%、故障占 9%;性能开动率 88%;合格率 96%。OEE 均值约 52%。按 2.3 节的方法做瓶颈分析:车间名义上是 14 台机并行,但按品种排产后真正吃紧的是两台大吨位机(650 吨与 450 吨)——它们承担了 9 种大件,负荷率 117%,而小机群负荷率只有 63%。这不是产能不足,是产能错配。
第二张表是换模时间解剖。录像逐段计时一台 450 吨机的完整换模:总耗时 63 分钟,其中"找模具与吊装等待" 22 分钟、"水电气接头拆接" 18 分钟、"首件试模调整" 17 分钟、剩余为开合与清理。逐段分类为内作业(必须停机做)与外作业(可提前做):真正必须停机的只有接头拆接与吊装——理论极限 30 分钟上下,其余 33 分钟全是浪费。
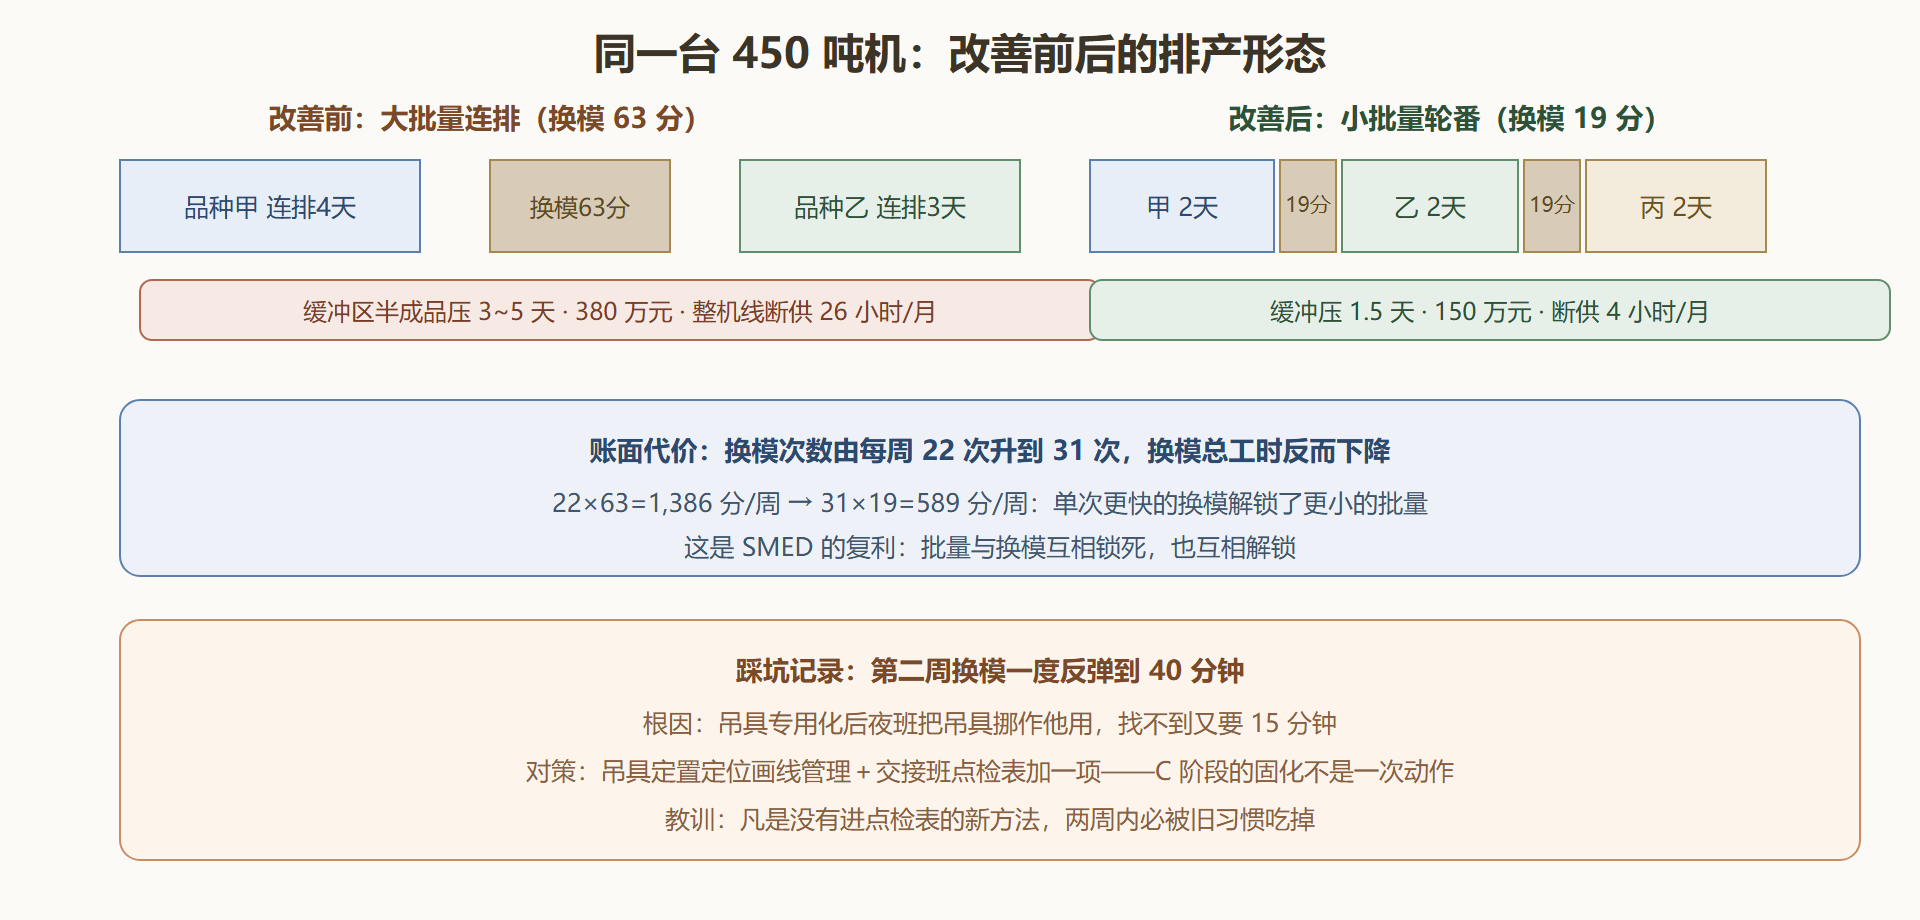
第三张表是在制品账。车间缓冲区常压三到五天的半成品,折金额 380 万元。追根:计划为"摊薄换模损失"而大批量排产,单品种连排四到五天——换模越慢越要大批量,大批量又导致整机线要的品种总被压在队列里断供,另一些品种堆在缓冲区。三个症状原来是同一个病灶:换模太慢。
图 4-4 改善前后:一机多品种的排产与缓冲对比
三、改进阶段:三组对策与一次试验
对策按靶子分三组,全部小范围先行验证。第一组攻换模(SMED 四步走):录像区分内外作业;能外化的全外化——模具预热提前两小时进行、垫板与螺丝按"换模专用车"预配、图纸与参数卡随车;内作业标准化——水电气快接接头改造,拆接从 18 分钟压到 6 分钟;吊装用专用吊具与定置定位。选两台机试点一周,换模均值从 63 分钟降到 24 分钟;全员推广后稳定在 19 到 22 分钟。
第二组攻排产(迁就瓶颈):两台大吨位机按 3.5 节的思路改小批量轮番排产,批量从四到五天压到两天;小机群承接的 28 种小件改由计划员按整机线周需求拉动,不再按满批生产。这项改动的阻力最大——排产员的第一反应是"换模次数涨上去谁负责",项目组用上图那笔账答复:单次 19 分钟的新账,换模次数涨三成总工时仍降六成。
第三组攻质量稳定(SPC 固化):缩水与缺料两大缺陷选两个关键尺寸做 Xbar-R 图,每两小时取子组;两周后发现缺料缺陷与料筒温度的一台老温控表漂移相关——温控校准进日点检。质量门迁到瓶颈前(呼应 3.5 节):大件首件确认加严,不良不进整机线。
四、验收与反弹:改善是动词不是名词
四个月到期,按立项时写死的三条验收线对账。断供工时:整机线因注塑件断供的月均停线 26 小时降到 4 小时,降幅 85%,达标。OEE:车间均值从 52% 升到 63%(时间开动率 71%、性能 88%、合格率 97.5%),超目标 1 个百分点。在制品:缓冲区金额从 380 万元降到 152 万元,降幅六成,超目标。财务复核后签认。两台新注塑机的采购议案撤销,预算的零头用于快接接头与吊具改造,合计 11 万元。
验收不是终点。第五个月换模时间一度反弹到 40 分钟,追查发现夜班把专用吊具挪作他用——补上定置画线与交接班点检项后回落。这条反弹比达标数字更值得写进复盘:**凡是没有进点检表的新方法,两周内必被旧习惯吃掉。**C 阶段的固化不是一次动作,是给每个新方法找到一位"每天必须看它一眼"的主人。
五、复盘五条:可迁移的教训
第一,先问产能账再谈买设备:本案 117% 与 63% 的负荷差说明,多数"产能不足"是排产错配。第二,三个症状一个病灶:断供、忙换模、高库存不是三个问题,追到批量与换模的互相锁死关系,一并解开。第三,换模时间要解剖不要估计:不录像逐段计时,就不知道 33 分钟是外作业白白停机。第四,指标换账要当场算:排产员的抵触不是态度问题,是没人给他算新账。第五,验收线写进立项书:本案三条验收线在 D 阶段就写死,避免了"改善多少算多"的罗生门。
本节要点回顾
- 产能争议先做负荷表:错配的产能披着不足的外衣。
- SMED 解剖换模:外作业外部化+内作业标准化,63 分钟的理论极限在 30 分钟以内。
- 批量与换模互相锁死:换模快了,批量小了,断供与库存同时缓解。
- SPC 是固化工具:把改善成果装进控制图与点检表,才算从"项目"移交到"日常"。
- 反弹是常态:给每个新方法找一位每天看它一眼的主人。
车间内的仗打完了,下一章把镜头拉出工厂围墙:供应商、物流与整条供应链上的运营管理。