4.3 精益工具箱与六西格玛 DMAIC
4.3 精益工具箱与六西格玛 DMAIC
本节摘要:精益回答"改善什么"——盯住七类浪费与流动;六西格玛回答"怎么组织改善"——用 DMAIC 五阶段把项目从问题管到固化。本节给出浪费识别清单、五个最常用精益工具的适用场景、DMAIC 各阶段的交付物清单,并讲清两套方法合用的姿势与各自的边界。
前两节分别给了观念与仪器,本节给作战框架。改善领域的两大门派常被对立起来:丰田血统的精益与摩托罗拉血统的六西格玛。实践中成熟企业早就不分家——精益的眼睛看浪费,六西格玛的手做项目,合起来才完整。
一、精益的眼睛:七浪费与流动
精益对浪费的定义冷酷而实用:一切消耗资源但不创造价值的活动。七类浪费的经典清单:过量生产(最大的浪费,它派生后面几乎所有)、等待、搬运、过度加工、库存、动作、不良。识别它们不需要高深工具,需要一把"价值"的尺子:客户愿意为这个动作付钱吗?愿意付的是价值,不愿付的就是浪费——检验严格说也是浪费(客户不为挑选付钱),只是现阶段不可免,精益称之为"必要的非增值"。
浪费之上,精益真正的主张是流动:让价值流从头到尾连续地流,而不是一坨一坨地移。库存不是资产而是"流动性的显示屏"——哪里库存堆积,哪里流程就断。由此衍生出精益诊断的第一动作:画价值流图,把从接单到发货的每个环节的信息流与物流画在一张纸上,标出增值时间与总周期时间。多数企业第一次画完都会被一个数字震到:增值时间占比常常不足 5%——95% 的时间,物料在等待、搬运与排队。
五个最常用工具的适用场景,一张表说清:
| 工具 | 解决什么 | 适用场景 | 常见误用 |
|---|---|---|---|
| 5S 与目视化 | 建立现场纪律 | 一切改善的地基 | 做成大扫除评比,三个月回潮 |
| 快速换模(SMED) | 压缩换型时间 | 批量型多品种产线 | 只练手速不改方法,内作业未外部化 |
| 看板拉动 | 以消耗定补充 | 重复性强的稳定流程 | 需求剧烈波动时硬拉,全线挨饿 |
| 防错法(Poka-yoke) | 让错误做不出来 | 人为失误高发工位 | 用"加强培训"代替防错设计 |
| 价值流图 | 找到全局改善点 | 诊断阶段定优先级 | 画完不选点,沦为墙上挂图 |
二、六西格玛的手:DMAIC 五阶段
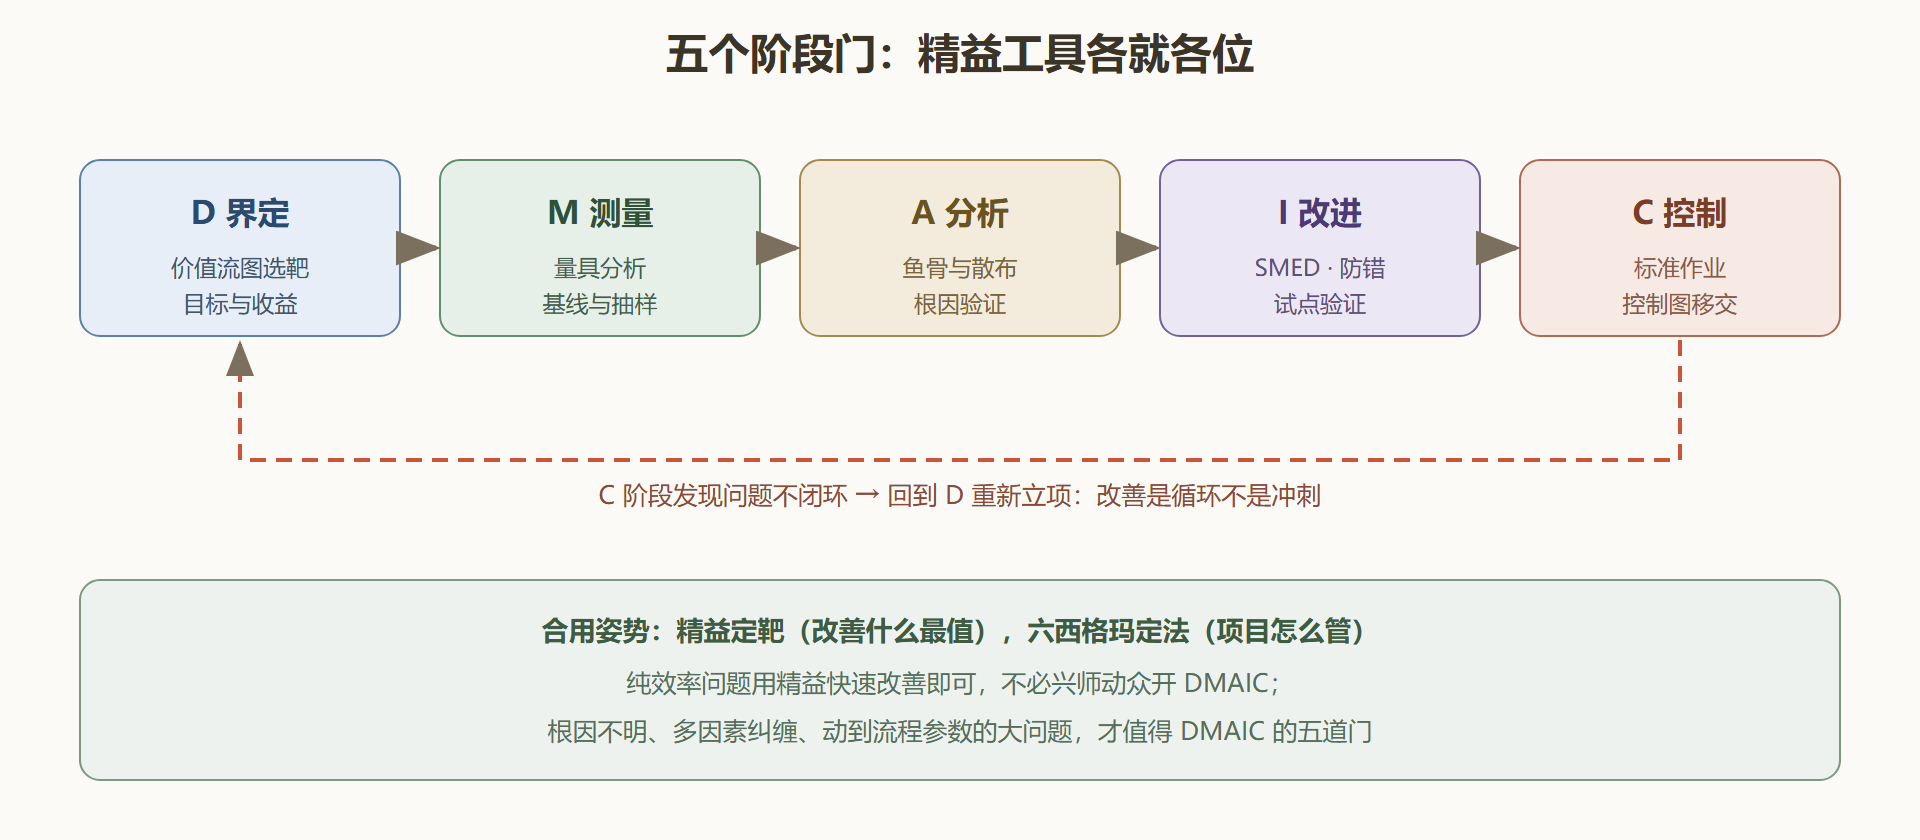
六西格玛把改善组织成项目制,方法论骨架是 DMAIC 五阶段。界定(Define):用一段话写清问题、范围、目标与收益——"返工率高"不是问题,"三号线按键装配工序返工率 4.2%,目标三个月降到 1.5%,年化收益约 80 万元"才是问题。测量(Measure):为关键特性建立可信的测量系统(先做量具重复性与再现性分析,测量系统本身不可信则一切后续皆废),并采集基线数据。分析(Analyze):用鱼骨图、散布图、假设检验等手段把"嫌疑人"筛到"根因",标准是能解释大部分波动且可干预。改进(Improve):针对根因设计对策,小范围验证后放量。控制(Control):把对策固化成标准、参数与控制计划,移交日常管理——这是最常被虎头蛇尾的一步。
DMAIC 的真实价值常被低估的不是分析工具,而是阶段门:每个阶段结束有明确交付物与评审,不过门不进下一阶段。它治的是企业改善的老毛病——拍脑袋立项目、凭感觉定对策、没人验收就宣布胜利。
DMAIC 交付物速查 Define:问题陈述 + 范围 + 目标(SMART)+ 收益测算 + 团队与里程碑 Measure:测量系统分析结论 + 数据采集计划 + 基线绩效(含波动) Analyze:根因清单(排序)+ 证据链(数据而非投票)+ 已排除项 Improve:对策表(对策-根因一一对应)+ 试点验证数据 + 投资与风险 Control:更新后的标准作业 + 控制计划 + 控制图或点检表 + 移交与复盘
图 4-3 DMAIC 五阶段与精益工具的配伍
三、完整案例:一条装瓶线的双拼改善
背景:某饮料灌装厂 A 线月度 OEE 只有 54%,其中换型损失(平均每次 47 分钟,每周约 22 次)与故障停机并列两大损失源。管理层要求"三个月内 OEE 到 65%"。
操作:项目按"精益定靶、DMAIC 走流程"双拼推进。D 阶段用价值流图确认换型与故障两个靶子,范围锁死 A 线,目标拆成"换型 47 分钟降到 20 分钟以内、故障停机月时长降四成"。M 阶段给换型时间录像并逐项计时(内作业与外作业分开统计),给故障建 TOP5 停机原因账。A 阶段的根因很典型:内作业里藏着本可外部化的工作——备件与模具找不到(找料平均 9 分钟)、首件确认排队在质检(平均 11 分钟);故障 TOP1 是旋盖头卡瓶,追溯为瓶盖来料尺寸波动。I 阶段对策:换型物料按"换型专用车"预配、首件确认改为换型中并行送检、瓶盖与供应商建立来料尺寸周报与进料加严抽检、旋盖头增加导正防错件。C 阶段把换型流程固化为带照片的标准作业与计时看板,瓶盖尺寸进 SPC 周报(呼应 4.2 节)。
结果:第 10 周换型均值 18.6 分钟,第 12 周 OEE 达 66%,第 16 周稳定在 65% 至 68% 区间。项目真正难的不是工具——SMED 的道理两小时就能讲完——而是让质检愿意改并行确认、让仓管认领换型车职责这些跨岗位的"迁就"。
解读:这个案例值得抄作业的是结构而非细节:精益工具(SMED、防错、看板)负责对策库,DMAIC 负责纪律(目标拆解、证据链、固化移交)。反过来用——用精益的快节奏去管根因不明的复杂问题,或用 DMAIC 的重流程去改一个摆放问题——都是杀鸡用牛刀或杀牛用小刀。
四、易错点与自查
其一,5S 做成运动:没有定时评审与责任区的 5S,保持期约等于一个季度。其二,拉动用在不稳定流程上:先让过程受控、换型够快,再谈拉动,顺序错了一拉就断。其三,跳过测量系统分析:量具误差与产品误差混在一起,分析阶段全在追幽灵。其四,对策与根因不对应:对策表上每行必须能回答"它治的是哪条根因",答不上来的对策是许愿。其五,C 阶段没人接:控制计划移交时若无岗位主人与考核挂钩,半年后打回原形。
本节要点回顾
- 精益盯浪费与流动:库存是流动性的显示屏,堆积处即断点。
- 五个常用工具各有领地:5S 打地基、SMED 攻换型、看板管拉动、防错治人误、价值流图定靶。
- DMAIC 的价值在阶段门:五道门治"拍脑袋立项、凭感觉收工"。
- 双拼姿势:精益定靶、六西格玛定法;工具与问题重量要匹配。
- C 阶段是命门:没有固化与移交,一切改善都是租来的。
框架齐了,下一节把本册前四章的工具全部装进一个真实项目——注塑车间改善的四个月全程复盘。