7.1 飞机制造工艺:从钣金到自动铺丝
7.1 飞机制造工艺:从钣金到自动铺丝
本节摘要:航空制造分两条主线:金属线走钣金成形、数控切削与铆接装配,复材线走自动铺放与热压罐固化。本节给出两条线的工艺要点与质量控制逻辑,说明"可重复"为什么是航空制造的第一美德。
学习目标
阅读完本节,你应当能够:说出金属机翼壁板与机身蒙皮的成形与连接工艺;描述复合材料自动铺丝机的工作方式与热压罐固化的温度压力参数量级;解释首件检验与过程控制在飞机制造中的位置;理解 787 一体化筒段与 A350 壁板拼装两条路线的取舍。
金属线:成形、切削与铆接
金属机体零件的大宗是钣金件:蒙皮、框板、加强件,从几毫米厚的铝合金板出发,经橡皮囊液压成形、拉形或喷丸成形获得曲面。喷丸成形值得一记——用高速钢丸轰击板面引入残余压应力层,让平板自己"弯"出翼型曲率,还顺手给疲劳寿命加了成,大飞机的机翼蒙皮多用此法。承力大宗件则走数控切削:整体梁缘条、接头、起落架支柱从厚实的铝合金或钛合金锻坯上铣出来,买来的锻件重几吨、铣完只剩几百公斤,切削量高达九成——"买一头猪、端出一盘肉"式的浪费换来的是毫无焊缝的整体强度。
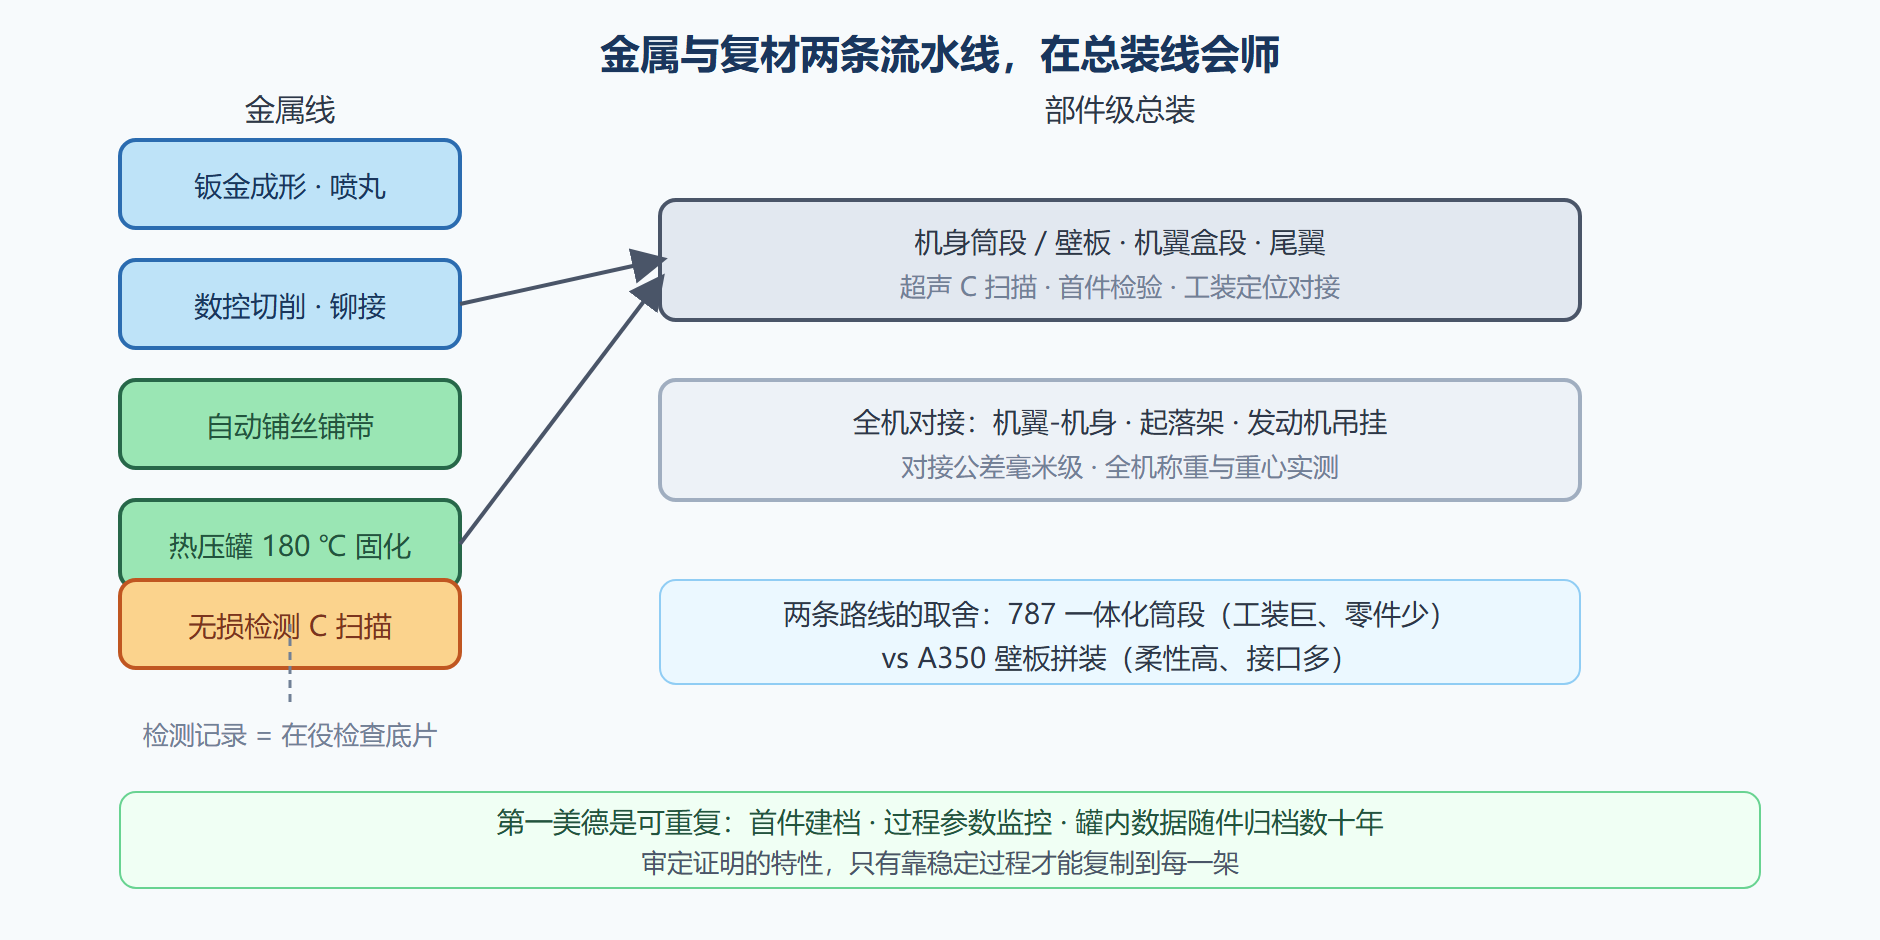
连接环节是金属飞机的灵魂:一架干线客机上有上百万颗铆钉。铆接不是落后工艺——它是为手工作业优化的可靠连接,配合密封剂还能兼顾气密与油密。新一代机型局部引入搅拌摩擦焊(固相焊接,接头强度接近母材)与激光焊接,但铆接仍是主力。质量控制的核心抓手是首件检验与过程控制:每一批工艺的第一件被全面测量建档,后续产品靠工装定位与过程参数监控保证一致性——审查的不是那一件,而是"每一件都会一样"的证据。
复材线:铺放、固化与检测
复合材料走完全不同的流水线。预浸料(碳纤维浸树脂的半固化薄片)被自动铺丝机或自动铺带机按程序逐层铺放到模具上,铺层角度按 2.2 与 2.4 节的受力分析设计;铺好的坯件进热压罐,在约 180 摄氏度、6 至 7 个大气压下固化数小时,树脂交联、层间压实,出罐后便是一件自带形状与强度的结构件。热压罐是复材质量的命门:温度曲线失控、真空袋漏气,整炉部件可能同时报废——一炉的价值以千万计,所以罐内传感器的数据要与部件一起归档保存几十年。
复材的出厂检验依赖无损检测:超声 C 扫描把部件逐点照一遍,分层、孔隙、夹杂在声阻抗差异里无所遁形。与金属的可检性不同,复材的冲击损伤藏在表面之下(2.4 节的软肋),因此制造阶段的检测密度、运营阶段的巡检间隔都被审定条款明确框定。制造与维修在这里握手:生产线上留下的检测记录,就是在役检查的基准底片。
图:两条工艺线与总装对接
⚠️ 常见坑:把"自动化"理解为"无人化"。铺丝机与热压罐自动执行,但工艺窗口(温度、压力、铺层张力、真空度)仍靠工艺员反复试验锁定;自动化解决的是一致性,工艺知识仍然长在人身上。
数字放大镜:供应链的体量
给制造规模补几个量级:一台现代客机的零部件来自全球几十个国家的数千家供应商,机身段、机翼、起落架在大洲之间海运交付总装线;一架机的铆钉与紧固件以百万计,任何一个批次出问题都要能在数小时内锁定装机范围。自动铺丝机铺一层机翼蒙皮要跑完几十条程序带,铺放精度以毫米的小数计。这些数字拼出的图景是:现代航空制造的核心能力不是造出一件,而是让散落全球的产线产出彼此一致的一件——这正是 7.1 节可重复美德的工业尺度。
几个高频问题
问:为什么总说"航空级"零件与众不同?
差别在证据链:同一颗螺栓,工业级只验尺寸强度,航空级还要追溯到原材料炉批、锻造加热曲线、探伤记录与批次抽检报告。证书随件走三十年,任何一颗出问题都能在数小时内定位到装机范围。贵的是这根证据链,不是金属本身。
问:装配偏差到底允许多少?
分部位给公差:机身对接的阶差与间隙以毫米的小数计,舵面配合间隙直接影响气动性能也要卡死,而内部非承力装饰件宽松得多。公差是"气动、结构、工艺"三方谈判的结果——每一丝收紧都要付出工装与工时,每一丝放宽都要有分析兜底。
问:为什么复材件一出热压罐就要马上检测?
固化的内部质量在出罐后不会自己变好也不会自己变坏,但"马上检测"能第一时间锁定工艺漂移:真空袋微漏、温度曲线异常的批次立刻隔离,避免下游装配后才发现——那时返工的就不是一件,而是一串用胶接起来的组件。
追问一层:非热压罐、增材与数字线
热压罐虽是复材金标准,但它又贵又耗能,绕开它的路线正在逼近主流:非热压罐固化预浸料靠树脂化学改进在烘箱里固化,树脂转移成型(RTM)把干纤维布放进模具再注入树脂——两者都在攻关"孔隙率压到热压罐水准"这道坎,一旦量产达标,复材部件的能源账会好看一大截。金属一侧的新对手是增材制造:GE 的 LEAP 发动机燃油喷嘴把二十多个零件融成一个打印件,重量更轻、寿命更长,如今以数十万件的产量证明金属 3D 打印不是打样玩具。
把两条线串起来的是数字主线:每个零件从原材料炉批号、工艺参数、检测影像到装机构型全部数字化归档,跨工位、跨供应商无缝流转。它的价值在追问时刻显现——某批次紧固件被查出热处理缺陷时,机队追溯可以从周缩短到小时。全球供应链同样值得记录:一家新宽体的尾翼可能在一个大洲、发动机在另一个大洲、总装在第三个大洲,把这套分布式工厂捏合成"每一件都一样"的稳定过程,本身就是航空制造最深的手艺。
补一组对照记忆:金属线的关键词是"成形与连接",复材线的关键词是"铺放与固化",两条线共享的关键词是"检测与追溯"。无论材料怎么换代,"每一步都有记录、每一件都可复现"这条底线不动——它才是航空制造区别于普通制造业的那条护城河。
本节要点回顾
- 金属三步:钣金成形(含喷丸的疲劳红利)、数控切削(九成切削量换整体强度)、上百万铆钉连接。
- 复材四步:自动铺放、热压罐 180 度 6 至 7 个大气压固化、超声 C 扫描、数据随件归档。
- 首件检验:审查对象是"每一件都会一样"的过程证据,而非单独某一件。
- 两条路线:787 一体化筒段换零件与装配量,A350 壁板拼装换柔性,取舍各有道理。
- 制造维修握手:生产线检测记录成为在役检查的基准底片。
下一节整机登场:铁鸟、静力机、疲劳机轮番上阵,首飞前的地面拷问清单。