4.2 连续vs脉冲:峰值功率的换算账
4.2 连续vs脉冲:峰值功率的换算账
本节摘要:连续与脉冲不是两种器件,而是同一份能量的两种时间记账法:平均功率、重频、脉宽、峰值功率、脉冲能量五个量靠占空比互相换算。选型的分水岭是"峰值效应"——烧蚀、打孔、非线性变换吃峰值功率,切割焊接吃平均功率。本节把换算账算细,并用一张对照图把两类运转的能力版图画清。
4.1 节末尾埋下的线头在此收拢:既然"慢积累快释放"是增益介质的天然行为,工程师为什么要把激光做成脉冲?答案藏在材料与光的相互作用里:许多过程(烧蚀、等离子体产生、倍频)只认峰值功率密度,连续光再"勤快"也攒不出那个强度。本节先算账、再看图、最后给选型判据。
五个量的换算网
脉冲运转有五个基本量,两两换算只靠两个乘除:
- 脉冲能量 E(J)、脉冲宽度 τ(s) → 峰值功率 P_peak = E/τ(矩形脉冲近似;高斯脉冲乘系数 0.94);
- 重频 f(Hz) → 平均功率 P_avg = E × f;
- 占空比 D = τ × f → P_peak = P_avg / D。
换算的威力在于数量级操纵:一台 20 W 平均功率的光纤激光器,重频 20 kHz、脉宽 100 ns 时,峰值功率 = 20/(20×10³ × 100×10⁻⁹) = 10 kW;同一台机器脉宽压到 20 ns,峰值变 50 kW;若换成皮秒级(100 ps 储能不变),峰值直上 200 kW。平均功率没动,峰值动了四个数量级——这就是"脉冲化"的全部秘密:把能量从"细水长流"改写成"倾盆一瞬"。
反过来也有账要算:峰值功率不是免费的。峰值越高,腔内与光纤内的非线性(自聚焦、受激拉曼)越凶,光学件损伤风险越大。工程上限由两条红线夹出:材料烧蚀阈值(约 J/cm²,随脉宽平方根缩放)限定"至少多短",光学损伤与非线性限定"至多多强"。设计者的手艺在这两条线之间找位置。
图:连续与脉冲运转的功率对照
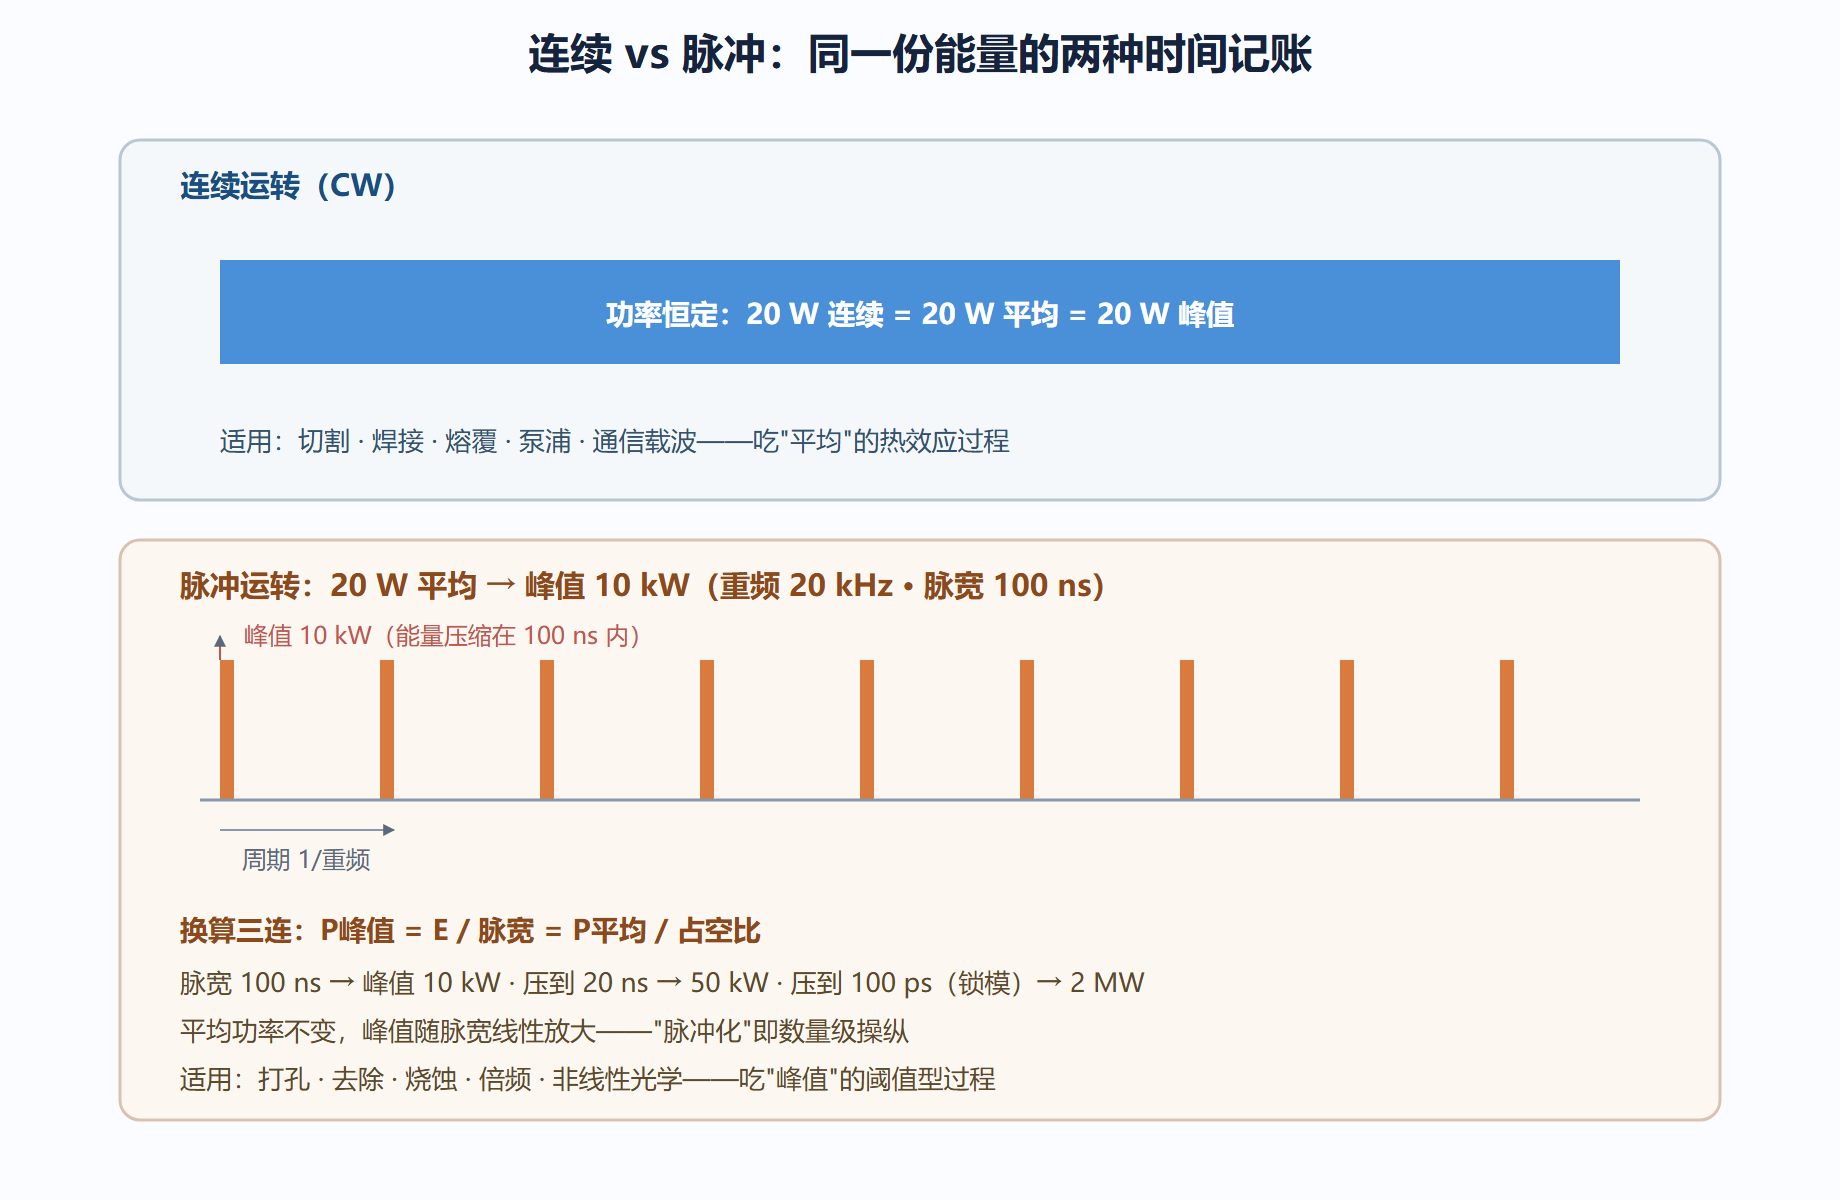
谁吃平均,谁吃峰值:过程清单对照
吃平均功率的过程看积分效应:金属切割与焊接靠持续热输入熔化材料,功率到、时间足即可,连续光效率最高(连续光纤激光 20 kW 切 30 mm 碳钢是工业日常);熔覆、淬火、泉浦别的增益介质、光通信载波,同理。吃峰值功率的过程看瞬时强度:激光打标对金属要高峰值瞬时汽化(连续光只会慢慢烧变色);冲击强化要 GPa 级冲击波(峰值 GW 量级);倍频效率正比于基频光强(第 4.4 节),连续光倍频效率低到可怜,脉冲倍频才有实用值。
介于两者之间的是"热影响区"的精细博弈:连续切割热影响区宽(毫米级),纳秒脉冲标定中等(微米级),皮秒/飞秒超短脉冲几乎无热影响区("冷加工",电子被直接打出、晶格来不及热)——精密电子制造(手机屏幕切割、OLED 修整、晶圆划片)集体转向皮秒/飞秒,正是这道梯度的直接结果。脉宽从连续压到飞秒,本质是把"热"从加工过程中逐步驱逐。
选型判据与常见误判
三步判据:一看过程性质(热积分选连续,阈值烧蚀选脉冲),二看热影响区预算(精密器件直接锁超快),三看预算与维护(连续光纤激光最便宜省心,超快系统贵一个量级)。两个高频误判值得点名。其一,"峰值够就行,平均无所谓"——错误:材料去除速率由平均功率决定,20 W 峰值 2 MW 的飞秒系统打孔速度未必快过 100 W 纳秒系统,产能核算必须用平均功率。其二,"重频越高越好"——错误:重频升到兆赫级,脉冲间隔短于热扩散时间,"冷加工"退化回"热累积",超快的优势就没了;重频选择要与热扩散时间(金属约 1 μs 量级)匹配。
三台真实器件的完整换算账
把换算网跑进三台真实器件,量级感立刻落地。
器件一:工业脉冲光纤打标机(20 W MOPA)。规格:平均 20 W,重频 80 kHz,脉宽 100 ns。脉冲能量 E = 20/80000 = 250 μJ;峰值 = 250 μJ/100 ns = 2.5 kW;占空比 = 100 ns × 80 kHz = 0.8%。加工含义:金属打标需要峰值高于汽化门槛(约 10⁶ W/cm²,光斑 30 μm 时对应峰值约 0.3 kW)——2.5 kW 有八倍余量,速度上限由平均功率决定(单位时间去除量)。把脉宽压到 20 ns(MOPA 可调),峰值变 12.5 kW,黑标更黑;把重频降到 20 kHz,单脉冲能量变 1 mJ,深雕更快——参数三角(E、τ、f)按工艺目标滑动。
器件二:调Q固体激光器(Nd:YAG 1064 nm)。规格:重频 10 kHz,单脉冲 2 mJ,脉宽 20 ns。平均 20 W(与器件一同为 20 W),峰值 = 2 mJ/20 ns = 100 kW——比同平均功率的打标机高 40 倍,因为脉宽短五倍、能量大八倍。能干打标机干不了的事:激光诱导击穿光谱(LIBS,需要 10⁸ W/cm² 级等离子体)、远程清除(油漆、锈层)。代价:器件贵一倍、光束质量稍差、维护更重。
器件三:飞秒放大器(800 nm Ti:Sa CPA)。规格:重频 1 kHz,单脉冲 5 mJ,脉宽 35 fs。平均功率只有 5 W——三台里最低;峰值 = 5 mJ/35 fs ≈ 140 GW——三台里最高,与器件二差六个数量级。聚焦后功率密度轻松上 10¹⁸ W/cm²(相对论强场区)。它加工金属的方式完全不同:多光子电离直接打断键合,晶格来不及热——这就是"冷加工"的数字含义。
三台机器同一平均功率量级(5~20 W),峰值横跨 2.5 kW 到 140 GW——平均功率是成本账,峰值功率是物理账,两本账各自算清才谈得上选型。
换算速查卡:五个常用档位
把换算网固化成五档速查,工艺开发时直接对号:
| 档位 | 典型参数 | 单脉冲能量 | 峰值功率 | 代表应用 |
|---|---|---|---|---|
| 高重频准连续 | 100 W · 1 MHz · 50 ns | 100 μJ | 2 kW | 快速打标、清洗 |
| 纳秒标准档 | 20 W · 20 kHz · 100 ns | 1 mJ | 10 kW | 打标、深雕、去漆 |
| 调Q巨脉冲 | 10 W · 10 kHz · 20 ns | 1 mJ | 50 kW | LIBS、远程探测 |
| 皮秒工业档 | 40 W · 400 kHz · 10 ps | 100 μJ | 10 MW | 蓝宝石、OLED 切割 |
| 飞秒科研档 | 5 W · 1 kHz · 35 fs | 5 mJ | 140 GW | 冷加工、强场物理 |
读表注意相邻档位的"跳变机关":纳秒档到皮秒档峰值跨三个量级,靠的是脉宽压缩而非功率提升;调Q档与纳秒标准档平均功率相同,峰值差五倍全在脉宽与能量的分配。任何加工参数的改动,先用这张卡换算成峰值/能量,再对照材料阈值判断可行性——这一步换算的成本是十秒,跳过的代价常常是一整天试切。
FAQ:两个问题 先定工艺机制(热加工还是冷加工)定脉宽档位(ns/ps/fs),再在档位内用重频与单脉冲能量匹配产能——脉宽是物理选择,重频是产能旋钮,次序不能反。反过来的常见事故:为了速度把 fs 系统重频拉到 MHz,热累积回归,"冷加工"名存实亡。
问:占空比有没有物理上限? 有软上限:占空比接近 1(连续化)时峰值优势消失;低于 10⁻⁴ 时单脉冲能量需求暴涨,器件损伤与非线性风险接管。工程舒适区在 10⁻³~10⁻¹ 之间——这也解释了为什么纳秒-微秒脉冲是工业的历史主战场(恰好落在舒适区),皮秒飞秒的推广要等 CPA 把峰值安全地做上去。
💡 记忆锚点:连续是"恒温水流",脉冲是"水锤"——同样的水量,水锤能击碎石头。但管子(光学件与光纤)能不能扛住水锤,是脉冲化之前必须先问的问题。
本节要点回顾
- 五量换算网:P_peak = E/τ = P_avg/占空比,脉宽是唯一的数量级杠杆(100 ns→100 ps 峰值放大千倍);
- 吃平均的:切割焊接熔覆泵浦通信;吃峰值的:打标打孔烧蚀倍频冲击;
- 热影响区梯度:连续毫米级 → 纳秒微米级 → 飞秒近零,精密制造因此迁移到超短脉冲;
- 两条红线:材料烧蚀阈值限定最短脉宽,光学损伤与非线性限定最高峰值;误判重灾区是重频与产能的关系。