7.2 元件制造与检测
7.2 元件制造与检测
本节摘要:光学元件的指标写在面形、厚度、折射率均匀性、粗糙度、膜厚和应力上。经典玻璃透镜走铣磨-精磨-抛光-定心-镀膜;塑料与玻璃模造用模具把面形一次性压出,适合中大数量。检测用干涉仪看波前或面形,用轮廓仪看粗糙度,用分光光度计看膜,用应力仪看残余双折射。图纸上的 λ/10 必须写清是峰谷还是均方根、在哪一波长、口径多少。没有检测条件的公差是文学。
先说结论
阅读完本节,你应当能够:
- 按工艺链说出透镜从毛坯到成品经过哪些会改面形的步骤
- 解释为何定心(光轴与机械轴重合)对装调公差几乎是第一项
- 区分面形误差、中频波纹、粗糙度各自伤害什么光学性能
- 读懂「PV λ/4 @ 632.8 nm, CA 90%」这类标注
- 说明镀膜前后为何都要检,以及膜应力如何让面形走样
一、面形是磨出来的,也是检出来的
玻璃毛坯先粗磨接近曲率,再精磨去亚表面损伤,抛光把粗糙度压到纳米到亚纳米(看波段)。沥青抛光、数控小磨头、磁流变(MRF)、离子束,精度与价格阶梯上升。非球面要么靠数控抛光,要么靠模造。模造:模具本身必须先被加工到更高一档精度,模具寿命和材料匹配决定成本拐点。几十片用抛光,几十万片手机镜片用模造,中间地带要算账。
定心:把光学轴(曲率中心连线)和镜框机械轴对齐,车外圆。不定心的透镜,装进镜筒就自带偏心彗差。高精度镜头的偏心以微米和角分量,机械公差和光学公差必须同一张表。胶合双胶合还要控制胶层楔和应力。
粗糙度散射杂光,中频波纹(中等空间频率)在高功率和激光谐振里特别讨厌,面形低频项对应赛德尔像差。抛光工艺对不同空间频率的抑制能力不同,MRF 擅长修低频到中频,离子束更细。只给一个 PV 值,挡不住中频。
图:空间频率三档误差
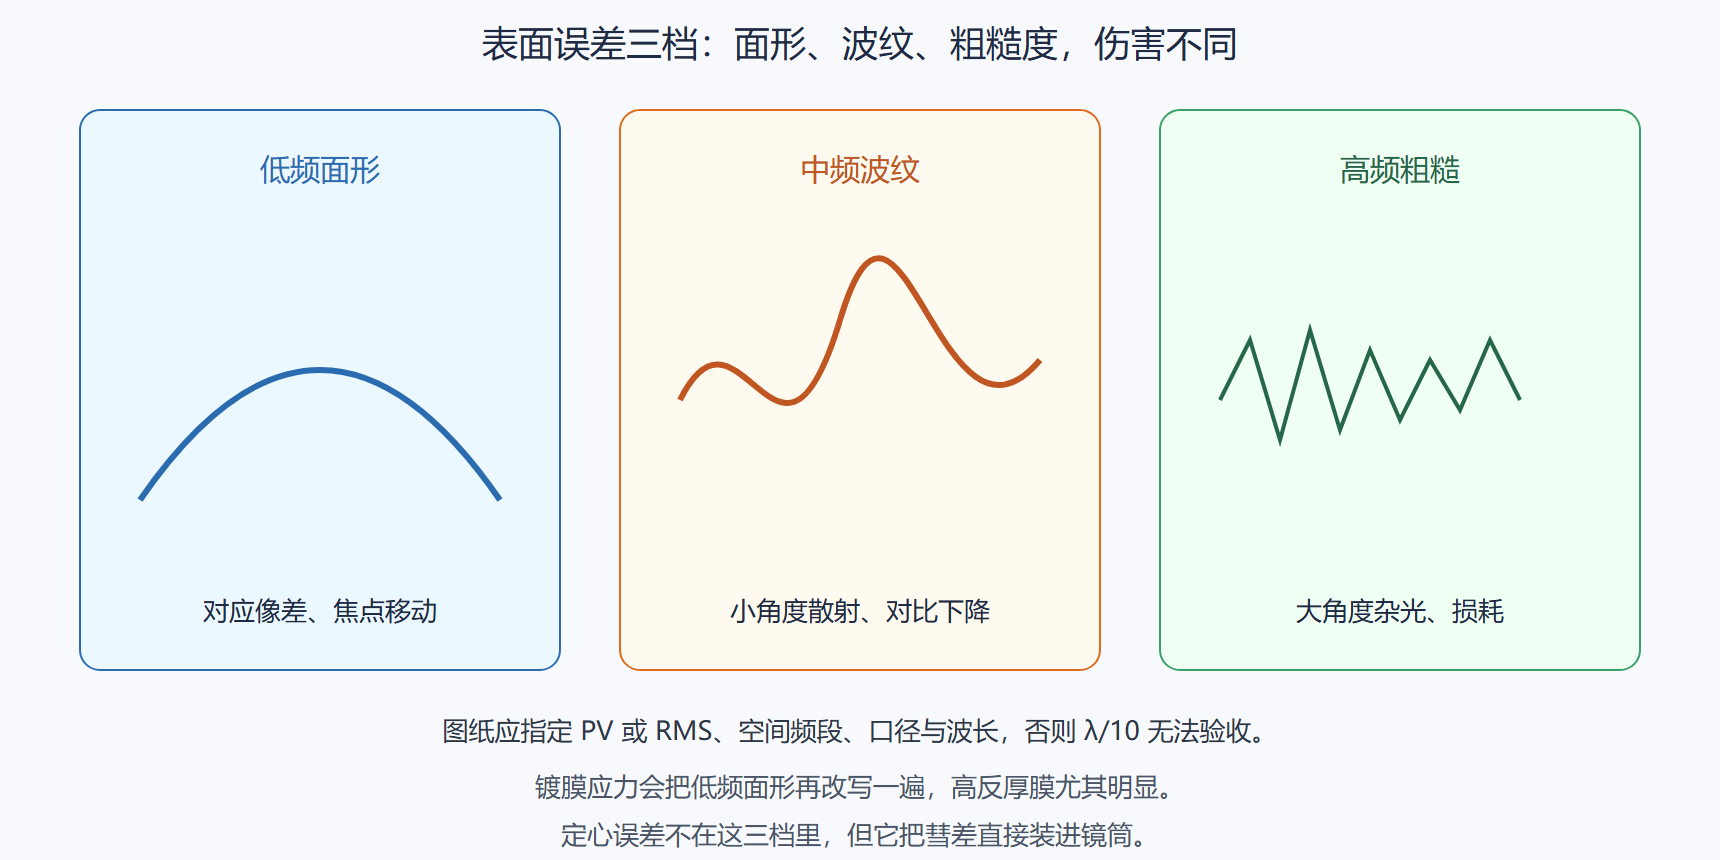
图注:低频面形对应像差,中频波纹伤对比,高频粗糙变杂光。镀膜应力会再改写低频面形。
二、镀膜与材料
蒸镀、离子辅助、溅射、原子层沉积,致密性和应力不同。增透、高反、分光、滤光,第 4.2 节的设计在车间变成石英晶体监控或光学监控的一层层停表。膜厚误差让峰值波长跑掉;应力让薄基底变成土豆片。所以高精度反射镜常选足够厚的基底,或背面补偿镀,或镀后用 MRF 再修面形。
材料均匀性:光学玻璃熔炼与退火,折射率公差到 (10^{-5})–(10^{-6}) 才配得上好镜头。条纹、气泡、结石按等级验收。红外材料(Ge、ZnSe、硫系)毒性、潮解、价格另表。塑料(PMMA、COC)阿贝数和温度系数与玻璃不同,模造后还要管吸湿。
| 检测 | 看什么 | 典型工具 | 写进图纸时注意 |
|---|---|---|---|
| 面形 / 波前 | 低频误差 | 激光干涉仪、CGH | PV 还是 RMS,波长,口径 |
| 粗糙度 | 高频 | 白光干涉显微镜、AFM | 取样长度与滤波 |
| 中频 PSD | 波纹 | 干涉仪加空间滤波 | 频段范围 |
| 膜系 | 反射透射谱 | 分光光度计 | 入射角、偏振 |
| 应力 | 残余双折射 | 偏光应力仪 | 与夹持状态有关 |
| 定心 | 光轴偏 | 定心仪、自准直 | 相对哪个机械基准 |
| 焦距 / 光焦度 | 近轴 | 测焦仪 | 波长与共轭 |
三、验收语言
「λ/10」在 632.8 nm 的 PV,换算到 10.6 μm 的 CO2 光学几乎毫无压力;同一块在 266 nm 又变成很差。口径:边缘 2 mm 常常不要(CA 有效孔径),装夹区允许烂。测试波长、入射角、偏振、温度都要写。干涉仪自身参考面的误差会印到结果上,绝对面形需要已知更好的标准或绝对检验算法。
星点或光纤点源看点扩散函数,是装成系统后的综合体检,分不清是哪一面的错,但最接近用户。零件级干涉 + 系统级星点,两级都要。只做系统级,返工会拆到哭。
零件任务书最少项: 材料牌号与均匀性等级 曲率 / 非球面系数 / 厚度 有效孔径与倒角 面形 PV/RMS 与频段 粗糙度 镀膜光谱与耐久 定心公差 标记:快轴、镀膜面、箭头
⚠️ 常见坑:镀完高反再拿去测面形,发现「抛光得很好的镜子变瓦了」,于是打回抛光车间。其实是膜应力。流程应是:镀前检面形、镀后检面形和光谱,应力预算事先做在基底厚度上。
💡 关键直觉:制造公差是传感精度的地板。你想在系统里看到 λ/20 的波前,零件级往往要更严,因为还有装调、热和大气。把全部预算花在设计软件的「优化到零」上,车间会用偏心把彗差还回来。
清洁与损伤:指纹的有机膜在紫外和高功率下是损伤种子。洁净流程、专用手套、正确的擦拭溶剂,写进工艺比写进「注意事项」有用。红外透镜不要用给可见玻璃的那套抛光粉随便打。
问题:塑料透镜能不能进精密仪器?
能,看温度范围和要不要长期面形。模造一致性好、重量轻,热膨胀和双折射是税。计量仪器仍偏爱玻璃;消费电子偏爱塑料。混合:玻璃做关键面,塑料做低光焦度或不敏感面。
问题:为什么有的反射镜要「零应力镀膜」?
厚多层高反的应力足以把 λ/20 推到 λ/2。离子束溅射可以更致密也可调整应力,工艺窗口窄、成本高。空间光学和环形腔激光器才会认真买这个词。
四、把这一节接到仪器上
干涉仪测面形时,被测件支撑方式必须写进报告。三点支撑的自重变形可以吃掉一块大口径镜的一半 PV。光学车间用卸荷支撑或垂直光轴,计量室用仿真分析扣掉重力。同一块镜子「水平测」和「使用姿态测」可以是两个合格证。
镀膜耐久:潮湿、盐雾、高能量激光、擦拭。通信滤光片和腔镜的环境试验完全不同。把实验室增透的胶带验收搬到车载镜头,膜会自己开裂。ISO 或军标擦拭与附着力测试,是合同语言,不是多余。
塑料模造的收缩和内应力随季节和模具温度变。首件合格不代表第十万件合格。光学面形要抽检到足以画出过程能力,不能只检外观划痕。消费电子靠数量摊模具;计量塑料件要把温度系数写进系统无热化,而不是假装它是玻璃。
亚表面损伤在紫外和高功率下会变成损伤点。抛光如果只追求粗糙度好看、留下一层损伤,激光镜会「越用越花」。MRF 或离子束的价值有时是去掉损伤层,不只是修 PV。工艺选择要看波长和能量,不看谁的光圈照片更漂亮。
问题:这一节最容易测错的是什么
λ/10 不写 PV 还是 RMS、波长、口径。镀完再怪抛光,其实是膜应力。重力支撑变形写进工件 PV。只给一个 PV 挡不住中频波纹。塑料首件合格当十万件合格。紫外高功率留下亚表面损伤层。定心不检,镜筒自带彗差。干涉仪参考面误差当工件误差。清洁不当,指纹成为损伤种子。图纸缺偏振和入射角,膜系验收各说各话。
一小时对照练习
图纸写 PV 或 RMS、波长、口径、频段、入射角、偏振,否则 λ/10 无法验收。镀前镀后都检面形,厚膜应力会把抛光成果改写成土豆片。支撑方式写进报告,自重变形可吃掉大口径一半 PV。定心把彗差装进镜筒,机械基准和光轴同一张表。粗糙度、中频、低频分栏,只给 PV 挡不住波纹。塑料看过程能力与温度系数,不看首件。紫外高功率去掉亚表面损伤层。清洁流程写进工艺,指纹是损伤种子。
核心回顾
- 工艺:磨抛或模造决定面形;定心决定光轴
- 三频段:面形、波纹、粗糙度分别伤害像差、对比、杂光
- 镀膜:光谱是设计目标,应力是隐藏的面形改写
- 图纸:波长、PV/RMS、口径、角度、偏振,缺一不可验收
- 两级检测:零件干涉 + 系统星点
- 预算:设计零像差会被偏心和应力吃掉,公差要预留
下一节把合格零件装成系统:自由曲面、计算成像、光子芯片,接口比元件更常翻车。
数字与边界再钉一次
面形、中频、粗糙度伤害不同:像差、对比、杂光。图纸写 PV 或 RMS、波长、口径、频段。定心把光轴装进机械轴,不定心自带彗差。镀前镀后检面形,膜应力改写抛光。支撑方式写进报告,重力可吃掉大口径 PV。塑料看过程能力与温度系数。紫外高功率去掉亚表面损伤。清洁写进工艺。膜系验收写角度偏振。参考面误差会印到结果上,绝对面形要绝对方法。星点是系统级体检,零件级干涉仍不可少,否则返工拆到哭。
收束对照
能验收的图纸才是公差。三频段误差、定心、镀膜应力、支撑重力,是四件让设计零像差回潮的事。两级检测:零件干涉加系统星点。清洁是工艺。波长口径偏振缺一不可验收。绝对面形要绝对方法。亚表面损伤在紫外和高功率下会变成损伤点。
再补一刀
磁流变擅长修低频到中频,离子束更细,沥青抛光看成本。模具必须比产品更高一档精度,模造拐点看数量。胶合控制胶层楔和应力。红外材料毒性潮解另表。干涉仪自身参考面会印到结果上。ISO 擦拭与附着力是车载镜头合同语言。抽检要画出过程能力,不能只检划痕。
过线补句
有效孔径之外的装夹区允许更差,但要写明。测试波长换到紫外,同一块 λ/10 会变成很差;换到长波红外又几乎毫无压力。镀膜耐久按潮湿盐雾高能量激光分档,实验室胶带验收搬到车载会开裂。抽检画出过程能力,首件合格不等于十万件合格。亚表面损伤层在紫外会变成损伤点,有时修抛光是为了去掉这一层。
验收语言必须能复现:谁测、用哪块参考面、什么支撑、什么波长。缺一项,λ/10 就是文学。
定心误差不在三频段里,但它把彗差直接装进镜筒。
镀前镀后都检面形,厚膜应力会把抛光成果改写成土豆片。支撑方式必须写进报告。
图纸缺波长口径,十分之一波长就无法验收。
零件干涉加系统星点,两级都要做。