3.3 HAZOP:引导词驱动的偏差分析
3.3 HAZOP:引导词驱动的偏差分析
本节摘要:HAZOP(危险与可操作性分析)把工艺拆成节点,用固定的一组引导词去质问每个工艺参数——流量会不会"无"、压力会不会"多"、方向会不会"反"——把设计者想不到的偏离系统性地挖出来。它是化工行业公认的工艺危害分析主力工具。
设计者的想象力是工艺安全的短板。图纸上的系统只存在于"一切正常"的世界里,可真实装置每天都在经受偏离:泵会停、阀门会卡、操作工会手滑、冬天水线会冻。HAZOP 的聪明之处在于承认"想不到",然后用机械化的提问对抗想象力的贫乏:给团队一套固定的引导词,逼着所有人沿着"参数×偏差"的网格逐一扫过,扫到哪里问一句"这里会偏离吗?怎么偏离?后果是什么?现在谁在挡?"
一、方法骨架:节点、参数、引导词、偏差
HAZOP 的四件套:
- 节点:把工艺切成便于讨论的片段——一条管线、一台反应釜、一个储罐区。节点切分的原则是功能相对独立、偏差后果边界清晰。
- 工艺参数:流量、压力、温度、液位、组分、转速等物理量。
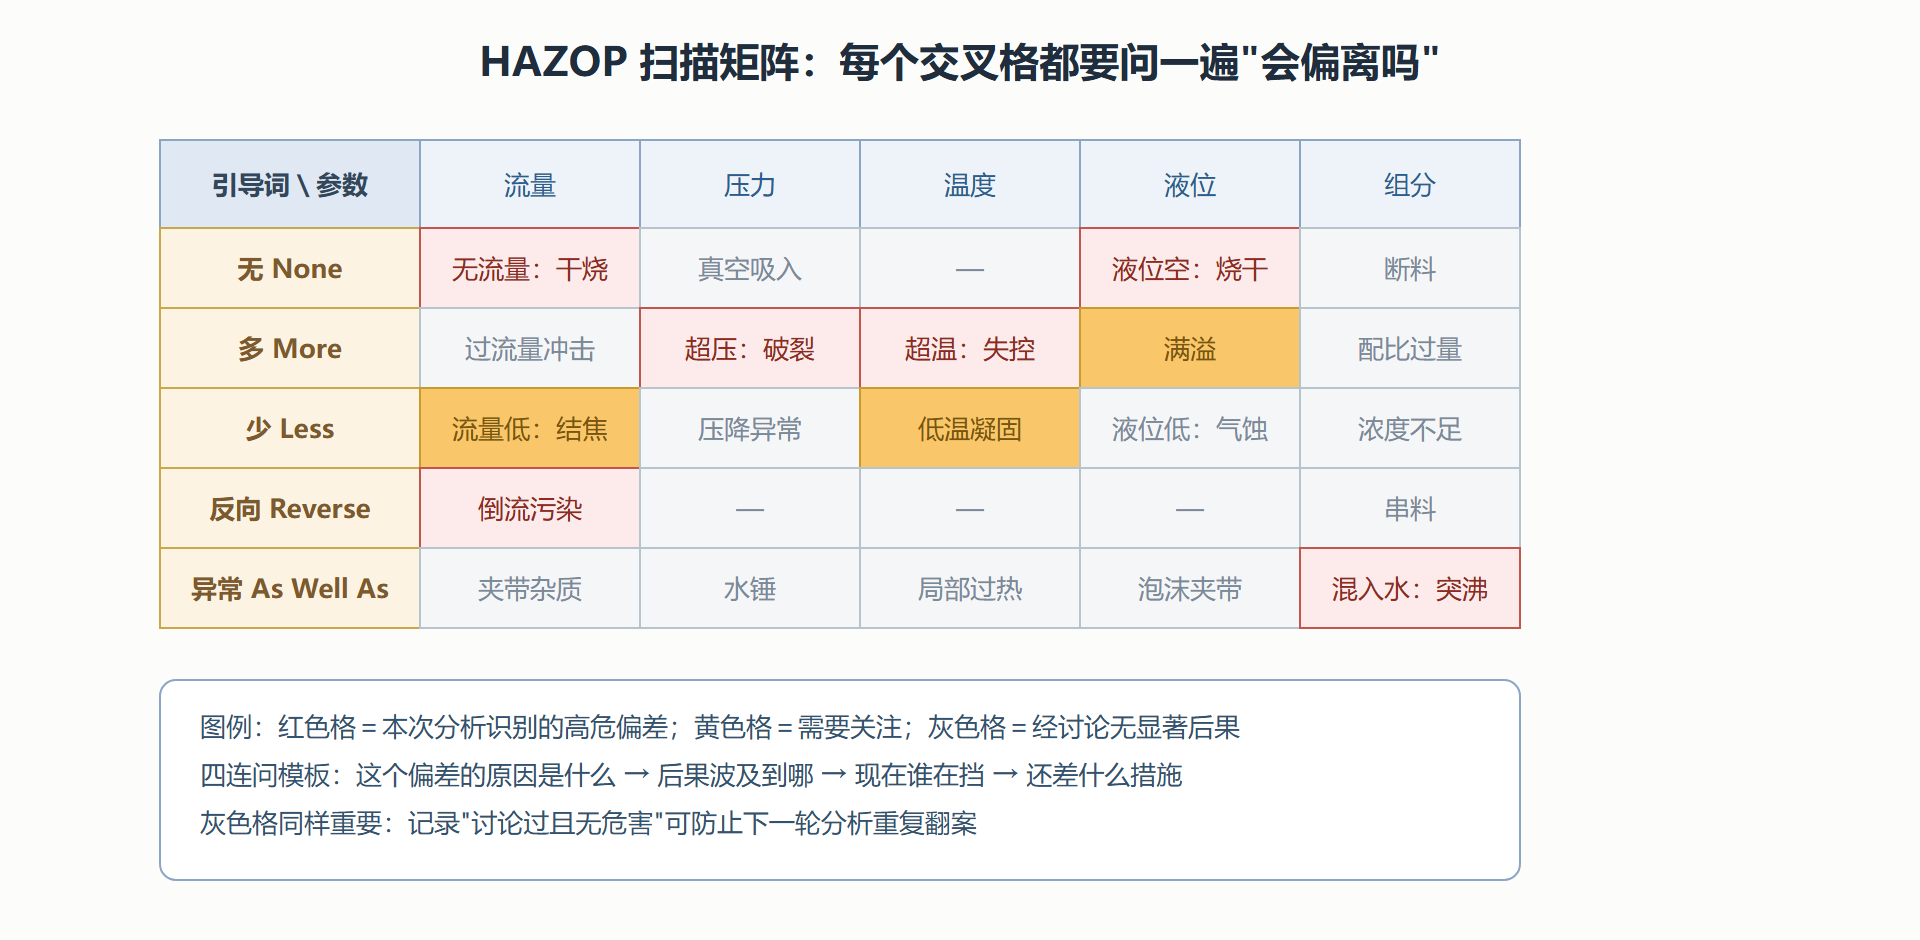
- 引导词:无(None)、多(More)、少(Less)、反向(Reverse)、异常(As Well As)、部分(Part Of)、相反(Other Than)、早/晚(Early/Late)。
- 偏差:引导词套上参数即成——"无流量""压力多""温度低"。每个偏差都要过四连问:原因是什么?后果是什么?现有保护是什么?需要什么建议措施?
这套网格的力量在于强制完备:团队不再依赖"谁想起了什么",而是沿网格逐格扫雷。"无流量"这种平时不会聊起的偏离,恰恰是反应釜干烧、泵气蚀、换热器结焦的经典起点。
图:HAZOP 引导词 × 工艺参数 的扫描矩阵
二、跑一遍:反应釜进料管线的 HAZOP 记录
对"反应釜进料管线"节点开一场小型 HAZOP。参与角色缺一不可:主持人(控场与追问)、工艺工程师(懂设计)、运行代表(懂现场与历史故障)、安全工程师(懂后果与法规)、记录员。扫到"流量=无"这一格,完整的记录长这样:
| 项目 | 内容 |
|---|---|
| 偏差 | 进料管线无流量 |
| 原因 | 上游泵故障跳停;过滤器堵塞;误关切断阀 |
| 后果 | 釜内缺料干烧、温度骤升,可能触发反应失控超压 |
| 现有保护 | 中控低流量报警(仅提示);操作工人工干预 |
| 风险判断 | 后果严重,现有保护依赖人工,报警到干烧的时间窗不足 |
| 建议措施 | 加装低流量自动联锁切断加热源(独立于报警回路);过滤器增设差压指示 |
注意建议措施的措辞——它同时回答了"装什么、装在哪、和谁独立"。这条建议后续交到 LOPA(3.4 节)手里,算出这套联锁需要做到 SIL 几级;HAZOP 找场景,LOPA 定等级,正是这条流水线。
引导词扫描的两个经验值得记下。其一,"异常/其他"引导词最常挖出惊喜——"混入水"导致热油系统突沸、"误送另一种物料",这类跨节点事故几乎只能靠这几个词翻出来。其二,后果要追到最终伤害:主持人必须拦住"报警就行"的结论,追问"报警之后人来不及响应呢?"——把时间窗纳入判断,是 HAZOP 讨论质量高低的分水岭。
三、边界与忠告
HAZOP 的弱点同样清楚。它耗时:一套中型装置动辄数个节点、上百个偏差、几十小时的团队会议——成本决定了它多用于工艺设计阶段与重大变更,而非日常巡检。它依赖团队质量:主持人控场不力,会议会滑向两个烂尾方向——每个偏差都轻飘飘放行,或者每个偏差都无限展开。它不定量:偏差的"高、中、低"是共识产物,想把"后果严重且现有保护薄弱"翻译成硬指标,得交给 LOPA 与故障树。
三条忠告:节点图纸必须是"竣工版",HAZOP 分析一套不存在的装置是行业真实存在的笑话;运行代表必须有一线老手,历史故障清单(哪些偏差真的发生过)是最高效的讨论燃料;建议措施必须闭环管理——编号、责任人、验收标准、销号日期,HAZOP 报告没有闭环机制等于把发现的风险从"不知道"升级成"知道了没管",法律后果更重。
规模感与常见追问
一次真实的 HAZOP 有多大
给个数量级,方便你做计划:一套中型化工装置通常切成 15 到 25 个节点;每个节点扫出 8 到 15 条偏差;全部走完约 150 到 300 条偏差记录;团队会议耗时 40 到 80 小时,分四到十次开完。这个体量解释了两件事:为什么 HAZOP 多发生在设计阶段与重大变更时(成本决定了它不是日常动作);为什么主持人值钱——八十小时的会议里保持讨论质量,是对控场能力的真实考验。
问题:HAZOP 与 FMEA、What-If 有什么区别?
三者都是挖偏离的工具,颗粒度与组织成本不同。FMEA 逐个部件问"它怎么坏"(自下而上,适合设备与机电系统);HAZOP 逐个参数问"它怎么偏"(自上而下,适合连续工艺流程);What-If 是轻量版提问法("假如泵停了会怎样"),适合小型变更与初筛。化工装置选 HAZOP 是因为工艺危害主要藏在"参数偏离"而非"部件损坏"里;若你分析的是一台数控机床,FMEA 更顺手。工具没有高下,只有适配。
问题:引导词"早/晚"这类时序词怎么用?
它们专门对付操作时序类偏差——加料"早"了(催化剂未就位即进料,反应失控窗口打开)、停车"晚"了(超出温度上限才开始降温)、投料顺序"相反"(先加 A 后加 B 与颠倒顺序可能生成完全不同的中间产物)。时序偏差在批次工艺里是重灾区,半连续与间歇装置的 HAZOP 必须把操作步骤编号后逐一用早、晚、相反扫描,漏掉这一步的 HAZOP 对批次装置形同虚设。
本节要点回顾
- HAZOP 四件套:节点、工艺参数、引导词、偏差;"参数×引导词"网格强制完备,专治设计者想不到。
- 偏差四连问:原因、后果、现有保护、建议措施;后果必须追到最终伤害并考虑时间窗。
- 角色配置:主持人+工艺+运行+安全+记录,运行一线老手是讨论质量的下限保障。
- 定位:HAZOP 挖场景、给定性判断;定量定级交给下一节的 LOPA——挖出来的高危偏差正是它的分析对象。
HAZOP 说"这里需要一套可靠的联锁",但"可靠"是句空话——可靠到什么数值才算够?下一节 LOPA 把这个问题算出答案。