3.1 鳍片成型:从光刻图形到纳米山脊
3.1 鳍片成型:从光刻图形到纳米山脊
鳍片成型的全部难题可以压成一句话:把宽 5 到 8 纳米、高 30 到 45 纳米、顶角曲率半径约 3 纳米的硅山脊,在 300 毫米晶圆上复制千亿次,且任意两条的宽度差不超过 1 纳米。 本节沿工艺流程走三步:先用侧壁图形化绕开光刻的衍射极限,再用 STI 与 CMP 把山脊的高度基准钉死,最后用垂直度与圆角控制把"形状"翻译成"电学"。结尾的三个产线故障案例会提醒你:这条公差链上没有配角。
光刻画不出的线:以壳塑形
193 纳米浸没式光刻的单次曝光极限在 36 到 40 纳米间距附近,而 7 纳米节点要求的鳍宽只有 5 到 6 纳米——差距不是一个数量级的工艺改良能填平的。更麻烦的是,图形尺寸逼近衍射极限时,掩模误差放大因子(MEEF)急剧上升:掩模上 1 纳米的误差,晶圆上可能放大成好几纳米。直接曝光定义鳍宽,等于把最关键的尺寸交给最失控的环节。
业界的解法是换个对象雕刻:不画鳍,画鳍的模具。SADP(侧壁辅助双重图形化)的流程像浇铸护坡模板:先光刻出一条较宽的芯轴(比如 24 纳米的氮化硅线),再在整个表面用 ALD 沉积一层厚度精确到 0.3 纳米以内的氧化硅,接着各向异性刻蚀把水平面上的沉积层打掉、只留芯轴两侧的垂直外壳,最后用热磷酸把芯轴溶走——剩下的两条"壳",就是新的图形。侧壁厚度 12 纳米,壳的宽度就是 12 纳米,等效分辨率直接翻倍。SAQP 再把这套动作做第二轮,分辨率翻四倍,5 到 7 纳米的鳍宽由此而来。
代价是公差链换了主人。分辨率压力从光刻机转移到沉积与刻蚀之后,偏差的传播规律也变了,有三条值得记住:
- 厚度偏差被双倍复制。 侧壁壳有内外两个面,沉积厚度偏差 0.3 纳米,最终鳍宽偏差就是 0.6 纳米。ALD 腔内因此普遍配备实时椭偏监控,厚度逼近目标值时自动切入慢速精控模式,把厚度标准差压到 0.3 纳米以内。
- 线宽粗糙度会遗传。 芯轴边缘的锯齿(LWR)经过侧壁复制,演变成鳍顶的周期性波纹,波纹处的局部鳍宽变化再变成阈值电压的局部漂移——每 0.1 纳米鳍宽变化,对应大约 8 毫伏的 Vth 漂移。这个数字乘以鳍宽分布,就是第 4 章变异性统计的物理来源之一。
- 第二轮侧壁有拐角难题。 SAQP 的第二轮沉积会在第一轮结构的拐角处发生曲率驱动的厚度堆积,鳍根部变宽(footing)。产线的对策是单腔原位交替工艺:第一轮完成后不出腔,先对侧壁做表面改性再沉积第二轮,让拐角处的生长速率降下来,把根部宽度偏差从正负 0.8 纳米压到 0.25 纳米以内。多次腔间转移带来的颗粒污染与机械振动,也是量产线上真实存在的失效源——一个 80 纳米的颗粒足以刻断整条鳍。
# SADP 公差传播:从侧壁厚度偏差到阈值漂移 t_sp_target = 12.0 # 侧壁目标厚度,nm sigma_sp = 0.3 # 侧壁厚度 3σ 控制水平,nm sigma_fin = 2 * sigma_sp # 内外两面复制,鳍宽偏差翻倍 vth_per_0p1nm = 8.2 # 每 0.1nm 鳍宽变化对应的 Vth 漂移,mV sigma_vth = sigma_fin / 0.1 * vth_per_0p1nm print(f"侧壁厚度 3σ={sigma_sp}nm → 鳍宽 3σ≈{sigma_fin:.1f}nm") print(f"对应 Vth 3σ 漂移 ≈ {sigma_vth:.0f} mV") # 想把 Vth 漂移压进 ±25mV,侧壁厚度控制必须优于 0.15nm(半个硅原子层) need_sp = 25 / vth_per_0p1nm * 0.1 / 2 print(f"反推:Vth 3σ≤25mV 要求侧壁 3σ≤{need_sp:.2f}nm")
这段算例解释了为什么鳍成型被称为先进逻辑工艺中"几何保真度要求最高、工艺窗口最窄"的模块:设计端每收紧 10 毫伏的 Vth 预算,制造端就要在原子尺度上再抠出百分之几纳米。
山脊脚下的护坡:STI 与 CMP
刻出来的鳍像一排立在裸硅平原上的纳米礁石,但不能让它们就这么裸着走完后面的流程。后续源漏退火要冲到接近一千摄氏度,细长硅结构在这种温度下会被表面能驱动自发聚结(熟化效应):鳍变矮、顶角变钝,高度损失可超过一成,静电控制随之报废。STI(浅沟槽隔离)的使命因此有三重:掐断鳍与鳍之间的寄生通路的隔离墙、吸收后续工艺热失配应力的缓冲垫、给鳍定住高度基准的地平线。
填充是第一道难题。鳍间距是几纳米级的窄缝,深宽比超过 3.5 之后,熔融态氧化物靠自身流动性填不满底部,会留下空洞。工艺上的破局点是润湿性调控:填充前对沟槽侧壁做一次等离子体氟化,在壁面造出不到 1 纳米的氟终止层,让熔融氧化物从"懒得爬"变成"主动攀"——毛细驱动增强后,60 秒内就能完成深宽比 4.2 的无空洞填充。这和堤坝护坡的逻辑相通:不让水漫过结构的办法,是给每一面墙配好合适的浸润边界。
第二道难题是 CMP,而它的真实目标常被误解。STI 平坦化要的不是"表面光滑",而是把鳍顶与 STI 顶面的高度差锁进正负 1.3 纳米——这是后续栅介质沉积的基准面。高度差失守,栅介质在鳍顶与隔离层交界处就会产生应力集中,晶格畸变会把电子迁移率拖低一成左右。量产线的做法是三阶段抛光:粗抛用大磨料快速削掉凸起、以光学终点信号停在鳍顶下方几纳米处;应力弛豫段换无磨料的粘弹性浆料、把压力降到很低,靠聚合物链的界面滑移释放鳍根部积累的压应力(实测从约 -1.8 GPa 松到 -0.6 GPa);精修段用电涡流传感在线监测介质致密度的微弱差异,动态微调浆料酸碱度收尾。鳍顶应力的标准差能从 240 MPa 压到 85 MPa,跨导稳定性随之提升近两成。
形状即电学:垂直度与圆角
山脊立稳之后,形状本身成了电学指令书。2.2 节讲过拐角效应——顶棱处两个栅面的电场叠加,是全器件电场最挤的地方。工艺端要做的,是把这份电场说明书翻译成两条几何控制目标。
第一条是侧壁垂直度。鳍的倾斜不是均匀锥化,而是顶部刻蚀快于底部的"低头"形态:刻蚀自由基在鳍顶优先吸附,顶部速率能高出底部一到两成,顶倾角随之失控。垂直度失守的后果沿着"底宽超标→有效宽度失配→驱动电流散布"传导,0.5 度的倾角差异在数十亿晶体管的芯片上足以拉开两个以上百分点的良率。控制手段是刻蚀末段的脉冲式钝化——在剩余深度不足 8 纳米时注入钝化物种,优先保护顶部,同时用顶部降温压低反应活性,把顶倾角收进 0.3 度左右。
第二条是顶角圆角半径 ρ。它是一道两难的题:完全锐利的顶角(ρ 趋近零)让电场高度局域化,栅介质的击穿电压大幅劣化;过度圆化(ρ 超过 5 到 6 纳米)又削弱顶面与侧壁的栅控衔接、吃掉有效宽度。电场仿真给出的最优窗口在 3 纳米附近——顶角峰值电场约 2.8 MV/cm,耗尽区从两侧对称扩展。实现手段颇具巧思:先低温氧化在鳍顶长一层薄氧化硅,再放进稀释氢氟酸里选择性回蚀——氧化层在曲率最大处溶解最快,回蚀完的轮廓天然圆化,量产圆角半径的 Cpk 能做到 1.67 以上。不靠光刻、不靠刻蚀,用材料自身的速率各向异性"磨"出想要的形状,这是纳米制造里反复出现的思路。
图 3-1 鳍片横截面:几何参数与控制目标
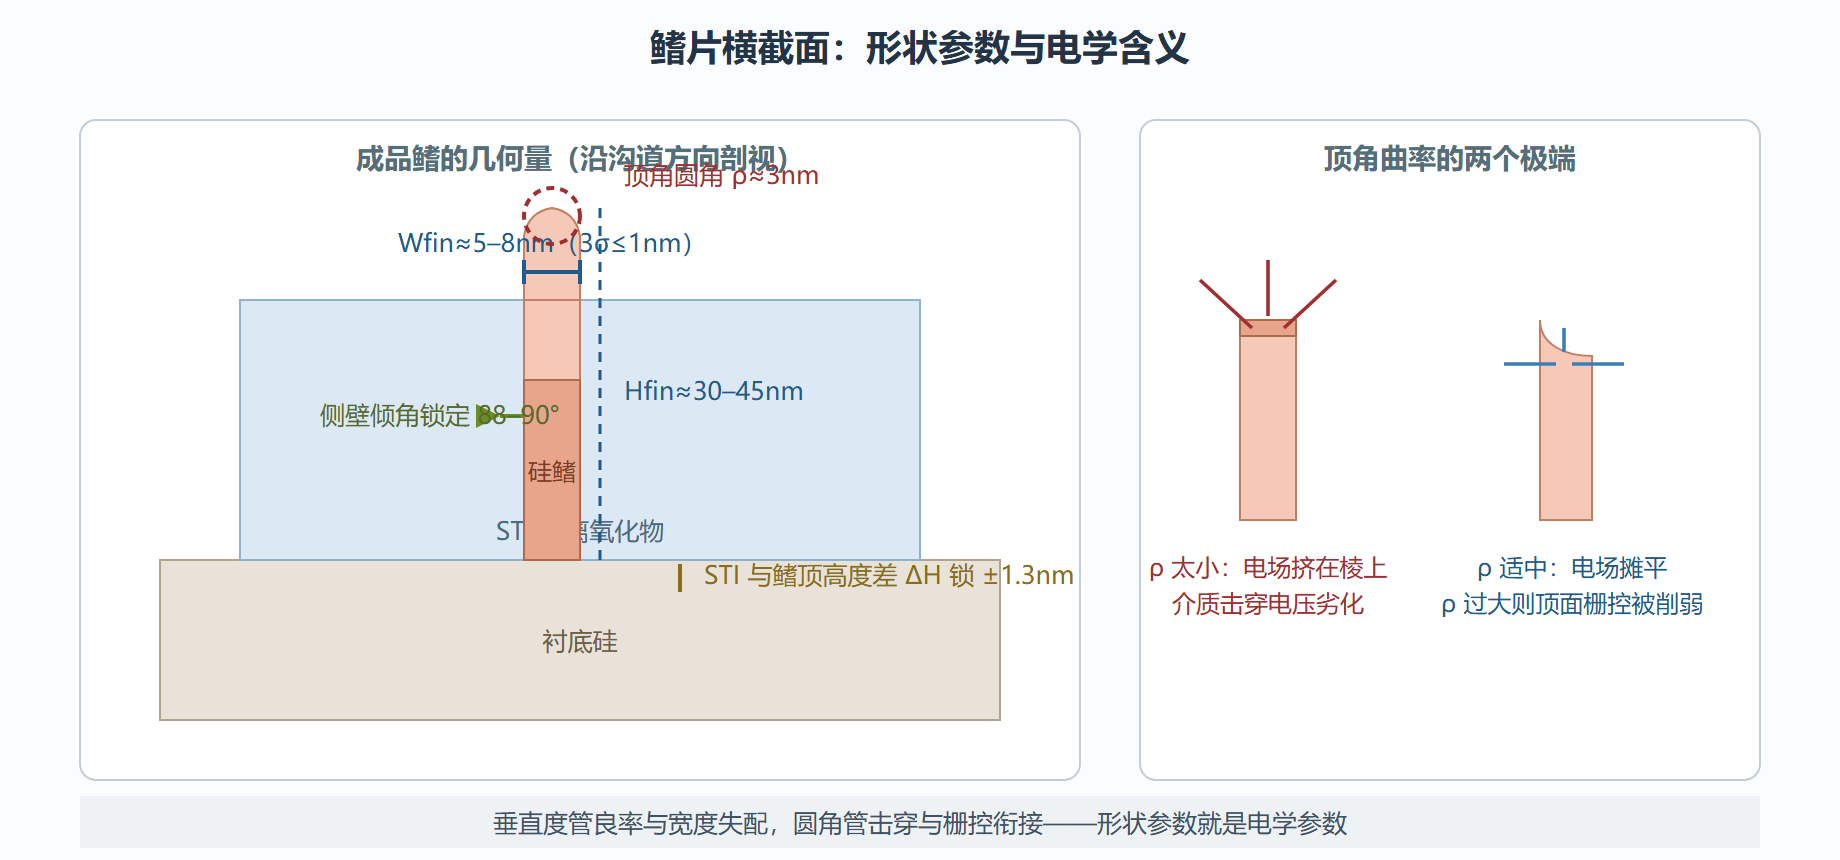
| 控制项 | 典型目标 | 失守的代价 | 主要控制手段 |
|---|---|---|---|
| 鳍宽 Wfin | 3σ ≤ 1 nm | Vth 片内散布超标 | SADP/SAQP + 沉积实时监控 |
| 侧壁倾角 | 88–90°,顶倾角 ≈0.3° | 底宽失配、良率掉数个百分点 | 末段脉冲钝化 + 顶部降温 |
| 顶角圆角 ρ | ≈3 nm | 过尖击穿、过圆栅控削弱 | 低温氧化 + 选择性回蚀 |
| STI 高度差 ΔH | ±1.3 nm(3σ) | 栅介质交界应力集中、迁移率掉一成 | 三阶段应力感知 CMP |
| 鳍顶波纹 | 抑制周期性 LWR 遗传 | 局部 Vth 漂移约 8mV/0.1nm | 芯轴粗糙度源头治理 |
公差链上没有配角:三个产线故障
教科书讲完理想流程就收笔,产线的日常却是另一个故事。三个真实故障,对应公差链的三类隐性环节:
奇偶行鳍片间歇性缺失。 同一片晶圆上偶数行鳍完整、奇数行随机缺段。追查到最后,肇事者是涂胶工位静电消除器上积尘的电离针:奇数行涂胶时静电吸附了约 120 纳米的微粒,显影局部不足。解法不只是清洁针头,还包括涂胶后加氮气吹扫与精密过滤,并把静电监控阈值从正负 50 伏收紧到正负 15 伏——环境环节的公差,与腔体内的参数同样致命。
STI 交界的黑色带。 电镜下鳍与隔离层交界处出现约 200 纳米宽的暗带,能谱显示氟富集。根因是氟化处理工位的四氟化碳流量波动超过正负 5%,局部氟过量在退火后形成缺陷团簇。解法是把质量流量控制器升级为热式并加上自整定控制,流量稳定性从正负 3.2% 提到正负 0.8%。气体供给链的稳定性,直接写进界面质量。
圆角半径批次性漂移。 连续五批晶圆的 ρ 均值从 3.2 纳米系统性爬到 3.7 纳米。根因离谱又合理:氢氟酸槽的温度探头结垢,读数偏高 0.8 摄氏度,实际液温偏低、回蚀变慢。解法是改用直接浸入式铂电阻测温,并在工艺配方里内置温度-时间双变量补偿。量测系统本身的偏差,是最难察觉的那一类偏差。
本节要点回顾
- 光刻画不出 5 纳米的鳍:SADP/SAQP 用"芯轴—侧壁—去芯轴"的以壳塑形,把分辨率翻倍再翻倍;代价是公差链转入沉积与刻蚀,厚度偏差双倍复制、粗糙度遗传到鳍顶。
- STI 与 CMP 的目标被普遍低估:填充要靠润湿性调控实现无空洞,抛光要的不是光滑而是正负 1.3 纳米的高度基准——那是栅介质的立足面。
- 形状就是电学:侧壁垂直度决定良率与宽度失配,顶角圆角在"击穿"与"栅控"之间找 3 纳米的平衡点,手段可以巧到用回蚀速率的各向异性自动成形。
- 公差链没有配角:静电、气体流量、温度探头,这些看似外围的环节,每一个都真实地制造过整批报废。
- 制造偏差即设计输入:本节每一条公差,都会变成第 4 章设计者手里的统计分布——鳍宽散布直接映射为阈值与驱动电流的散布。
鳍立起来了,高度基准钉死了。下一节让栅上场——但要先回答一个反直觉的问题:为什么最先进的工艺,要先把栅做好、再把它挖掉?