5.2 橡胶加工与纤维纺丝
5.2 橡胶加工与纤维纺丝
本节摘要:橡胶和纤维是高分子材料中两个极端的形态——前者追求弹性,后者追求刚性。两者的加工核心都在于对分子链构型的人工调控:橡胶通过化学交联将线性分子链锁成三维网络,纤维通过拉伸取向让分子链沿轴向整齐排列。本节从橡胶的塑炼、混炼到硫化的完整链条出发,解释交联密度如何决定弹性模量和耐磨性;再对比熔体纺丝、湿法纺丝、干法纺丝和凝胶纺丝四种主要纺丝方法,揭示分子取向与高性能纤维之间的关系。
本节导读
阅读完本节,你应当能够:
- 描述橡胶加工中塑炼、混炼、硫化的目的和关键操作
- 解释硫磺硫化的化学反应本质,以及硫化体系(传统、半有效、有效)的区别
- 说明交联密度对橡胶弹性模量、拉伸强度和耐磨性的影响趋势
- 对比熔体纺丝、湿法纺丝、干法纺丝和凝胶纺丝的凝固机理与适用聚合物
- 理解纤维后拉伸和热定型如何进一步提升力学性能
一、橡胶:从生胶到弹性体的蜕变
未经硫化的天然橡胶或合成橡胶,强度低、弹性差、遇热发粘、遇冷变硬,几乎没有实用价值。把一团粘糊糊的生胶变成轮胎、密封圈那样既弹性又耐磨的制品,中间要经历一系列精心的加工步骤。
塑炼:降低分子量,打开加工通道
天然橡胶的初始分子量非常高(可达百万级别),这赋予它极佳的力学性能潜力,但也意味着粘度极高,难以进行后续的混炼和成型。塑炼就是通过机械剪切(开炼机或密炼机)有目的地切断一部分分子链,降低分子量和粘度,提高塑性。这个过程虽然牺牲了一部分性能潜力,但换来了可加工性。
塑炼的效果受温度影响显著。低温塑炼(50°C以下)以机械剪切为主,分子链断裂比较均匀;高温塑炼(110°C以上)则主要靠氧化降解,分子量下降更快,但可能引入不稳定的氧化基团。选择哪种方式取决于具体要求和设备条件。
值得注意的是,合成橡胶(如丁苯橡胶、顺丁橡胶)在聚合时分子量已经被控制在合理范围内,通常不需要专门的塑炼步骤,可以直接进入混炼。这也是合成橡胶在加工便利性上相对于天然橡胶的一个优势。
混炼:将配合剂均匀分散到橡胶中
混炼的目的是把硫化剂、促进剂、活化剂、防老剂、补强剂(如炭黑)、填充剂(如碳酸钙)、软化剂等十几种配合剂均匀地分散到橡胶基体中。混炼质量的好坏直接决定了硫化胶的最终性能——如果炭黑分散不均匀,就会出现性能的"薄弱点";如果硫化剂分布不均,就会出现"过硫"和"欠硫"共存的问题。
密炼机是现代橡胶工业的主力设备。它通过两个相互啮合的转子对物料施加强烈的剪切和搅拌,在一个密闭的空间内完成混炼。混炼过程需要严格控制温度——温度过高会导致"早期硫化"(scorch),物料在混炼过程中就开始交联,后续无法成型。所以密炼机通常配有冷却系统,并且混炼时间被精确控制。
补强是一个值得展开的概念。天然橡胶本身拉伸强度约20 MPa,加入40份炭黑后可以提升到30 MPa以上。炭黑的补强机理涉及橡胶分子链在炭黑表面的物理吸附和化学结合——这些结合点起到了"物理交联"的作用,限制了分子链的滑移,提高了强度和耐磨性。白炭黑(沉淀二氧化硅)在轮胎胎面中的应用也越来越多,特别是"绿色轮胎"中,白炭黑/硅烷偶联剂体系在降低滚动阻力的同时保持了良好的湿抓地性能。
硫化:橡胶加工的灵魂
硫化是橡胶加工的核心化学反应,也是"弹性体"这个名字的由来。其本质是通过化学交联将线性或轻度支化的橡胶分子链连接成三维网络结构。
传统硫磺硫化是最经典的方式。在加热和促进剂的催化下,硫原子与橡胶分子链上的双键反应,形成硫键交联。根据硫磺和促进剂的用量比例,可以将硫化体系分为三类:传统硫化体系(硫磺用量多,交联密度高但含多硫键,耐热性较差)、有效硫化体系(硫磺用量少,交联密度低但主要是单硫键和双硫键,耐热性好)、半有效硫化体系(介于两者之间)。选择哪种体系取决于产品的使用温度和性能要求——轮胎胎面需要高耐磨性,选传统体系;耐热密封件需要长期在高温下工作,选有效体系。
除了硫磺,过氧化物(如过氧化二异丙苯)也是常用的硫化剂,尤其适用于饱和橡胶(如硅橡胶、乙丙橡胶)——它们没有双键,硫磺硫化的路线走不通,需要过氧化物在高温下产生自由基引发交联。树脂硫化则用酚醛树脂作为交联剂,主要用于丁基橡胶。
交联密度是描述硫化程度的定量指标。交联密度过低→材料软、弹性好但强度不足、永久变形大;交联密度过高→材料硬、强度高但弹性差、变脆。工程上,"正硫化时间"(optimum cure time)对应交联密度达到最佳值的时刻,通常通过流变仪测定。硫化过度(返原现象)在某些体系中会表现为交联密度反而下降——多硫键在持续高温下断裂的速度超过新交联键形成的速度。
二、纤维纺丝:从熔体到高强度丝束
纤维的"高"强来自于分子取向——当聚合物分子链沿纤维轴向高度排列时,拉伸载荷主要由主链上的共价键承受,而不是弱的分子间力。纺丝过程就是实现这种取向的手段。
熔体纺丝:最直接也最高效
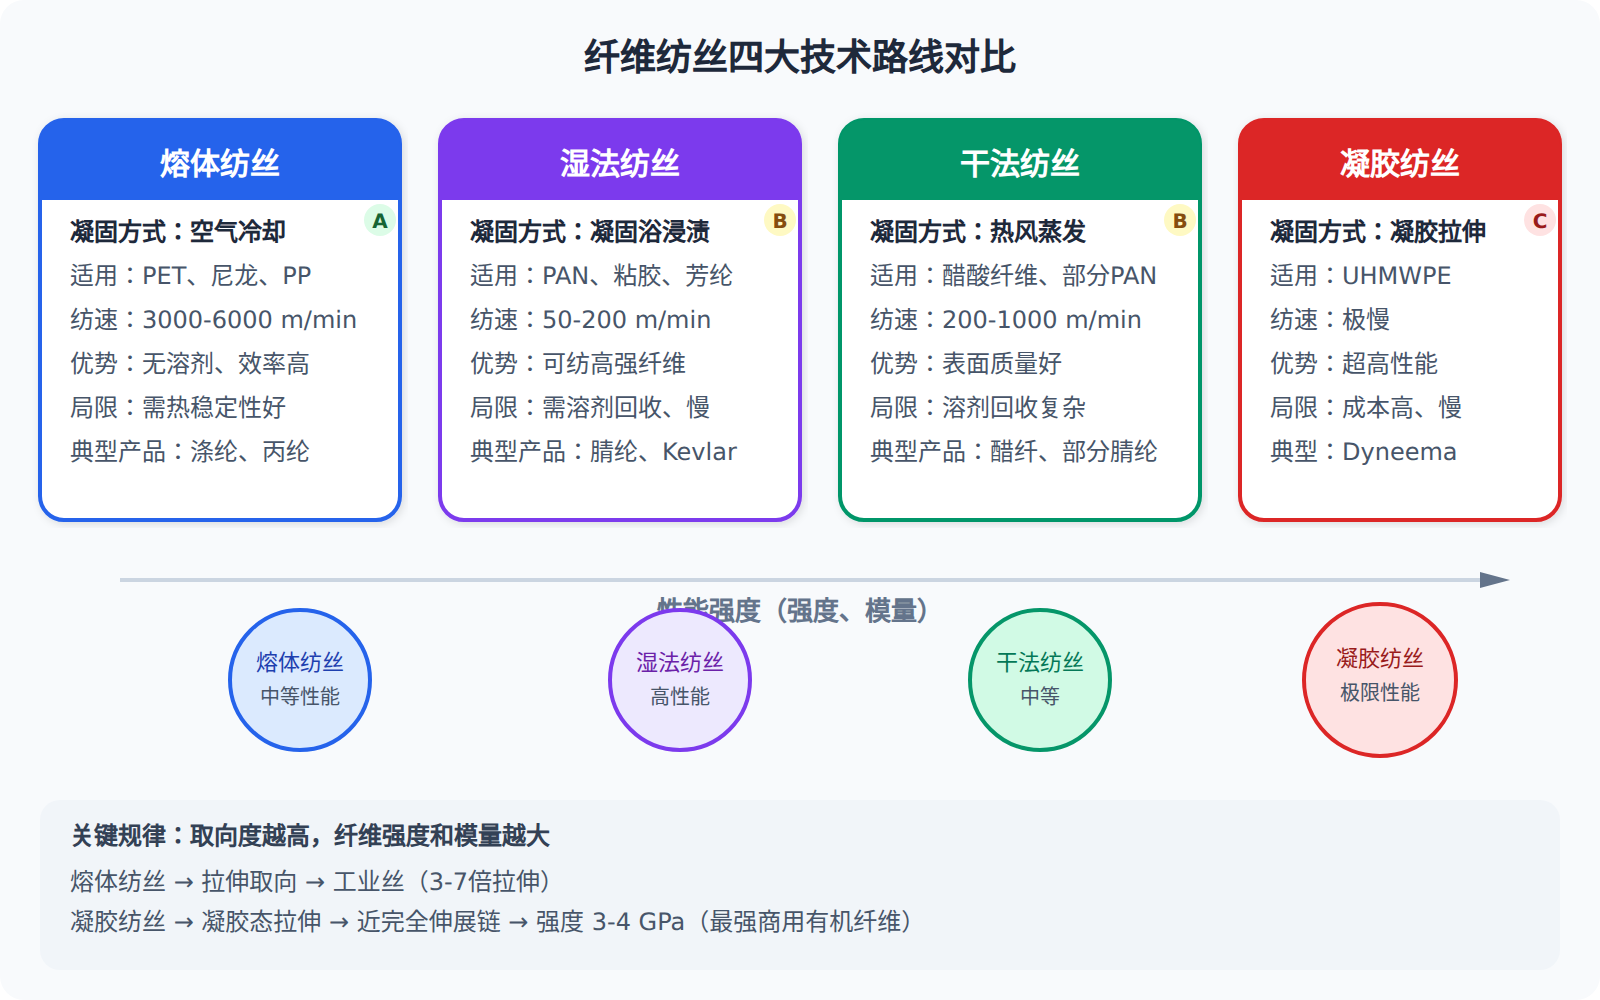
熔体纺丝适用于可以熔融而不分解的热塑性聚合物——聚酯(PET)、聚酰胺(尼龙66、尼龙6)、聚丙烯是三大主力。聚合物粒料在螺杆挤出机中熔融后,通过计量泵精确送入纺丝箱,再经喷丝板上的微孔挤出,在空气中冷却固化成丝。
喷丝板通常有几十到几百个孔,每个孔的直径在0.10.5 mm之间。熔体从每个孔挤出的速度大约每分钟几千米(以挤出线速度计),经过冷却后卷绕在速度更高的导丝盘上——导丝盘速度比挤出速度快的部分,就是拉伸比(draw ratio)。这个拉伸比直接决定了纤维的取向度和最终强度。一般的PET纤维拉伸比在36之间,工业丝可达7~10。
熔体纺丝的优势很明显:不需要溶剂,无污染;工艺简单,生产效率高;纺丝速度可达3000~6000 m/min(高速纺丝甚至更高)。限制在于聚合物必须有合适的熔融温度和热稳定性,聚丙烯腈(PAN)等在熔点前就分解的聚合物就不行。
溶液纺丝:湿法与干法的分野
对于那些熔融不稳定或熔体粘度过高的聚合物,溶液纺丝是必由之路。
湿法纺丝是将聚合物溶解在合适的溶剂中,纺丝液通过喷丝孔挤入凝固浴。凝固浴中含有非溶剂(水、盐溶液等),溶剂和非溶剂在纤维表面发生交换,聚合物析出固化。粘胶纤维(人造丝)、聚丙烯腈纤维(腈纶)、芳纶纤维(Kevlar)都是湿法纺丝的产物。这个过程涉及双扩散(溶剂向外、非溶剂向内),凝固速率受到浴液浓度、温度和纺丝液浓度的控制。凝固太快→皮层致密而芯部疏松→形成"皮芯结构",影响纤维均匀性;凝固太慢→纤维形状不稳定,截面不规整。
干法纺丝则是将聚合物溶液通过喷丝孔挤入一个加热的通道(纺丝甬道),热风将溶剂蒸发掉,聚合物固化成丝。醋酸纤维和某些腈纶品种采用干法纺丝。与湿法纺丝相比,干法纺丝不需要凝固浴,溶剂需要回收,工艺更复杂一些,但纤维表面质量通常更好。
凝胶纺丝:突破性能极限的特殊路线
凝胶纺丝是一种"间接路线"——先把超高分子量聚合物(如UHMWPE,分子量数百万)溶解在溶剂中形成凝胶,然后通过喷丝孔挤出。凝胶中的大分子链高度解缠结(被溶剂"撑开"),挤出后经过拉伸,分子链可以接近完全伸展状态,再蒸发掉溶剂,得到取向度极高、强度惊人的纤维。
Dyneema和Spectra就是用凝胶纺丝生产的UHMWPE纤维,其拉伸强度可达3~4 GPa,模量超过100 GPa——这是目前商用有机纤维中最高的水平,强度重量比甚至超过钢铁。凝胶纺丝的缺点是生产速度慢、溶剂回收成本高,因此产品价格远高于普通化学纤维。
后处理:拉伸与热定型
初纺丝的强度往往还不够高,需要经过拉伸和热定型两道后处理工序。拉伸(通常在玻璃化温度以上、熔点以下的温度区间内进行)进一步提高分子取向度,可以显著提升强度和模量。热定型则在略低于拉伸温度的条件下对纤维进行热处理,让处于取向态的分子链发生适度的松弛和重排,消除内应力,提高尺寸稳定性(避免纤维在使用中因热收缩而变短)。
一个实际案例:PET民用纤维的纺丝速度在25003200 m/min时,不需要额外的拉伸工序——高速纺丝时的空气摩擦已经提供了足够的拉伸。但如果目标是工业丝(用于轮胎帘子线、安全带等),需要在纺丝后进行额外的热拉伸,拉伸比可达57,最终强度是普通民用丝的2~3倍。
纤维纺丝技术对比
三、加工中的核心取舍
橡胶加工和纤维纺丝看似是两个完全不同的领域,但它们有一个共同的哲学:通过人为干预分子链的构型来获得特定的宏观性能。橡胶追求交联网络(限制链的滑移但不限制弹性回复),纤维追求链的高度取向(让共价键直接承受外力)。
这两个目标之间甚至存在矛盾。高取向度的纤维是高度结晶、刚性极强的——你不可能指望一根芳纶丝有橡胶般的弹性。反过来,高度交联的橡胶网络也会限制分子的取向。这就是为什么同一个聚合物可以通过不同的加工路线变成截然不同的材料——聚丙烯可以做成塑料容器(注射成型),可以做成编织袋的纤维(纺丝),也可以做成汽车保险杠的弹性体(共聚+交联)。
下一节我们将讨论涂料、粘合剂的成膜与粘接机理,以及3D打印等新型加工技术如何拓展高分子的应用边界。